



DATRON демонстрирует передовые решения для печати на Expographiq
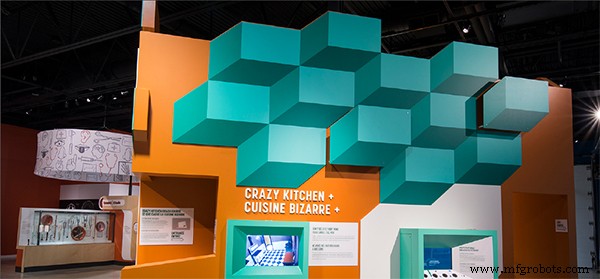
Компания нанимает более 60 сотрудников и располагает арсеналом оборудования, включая плоскостные принтеры, UV роллонные принтеры, прессы для кромок, циркулярные пилы и барабанные шлифовальные станки. Фабрикация многих крупноформатных графических материалов и панелей, которые они производят, включает резку широкого спектра подложек, часто в виде листовых материалов. Так, в конце 80-х они стали первой компанией в своём регионе, приобретённой CNC-станок. Тот станок был портального типа Cybermation, изначально спроектированный для плазменной резки, поэтому он был экстремально жёстким и удовлетворял потребности Expographiq в промышленной долговечности. В начале 2000-х они рассматривали станок Axes CNC как возможную замену 25-летнему Cybermation. Однако, когда продавец Axes приехал в визит, он сказал им, что обрабатывающий стол Cybermation намного лучше, чем то, что может предложить новый станок Axes. Поэтому они решили ретробировать Cybermation двумя обработческими головками Axes. Это продвинуло Cybermation ещё на 5 лет, пока подшипники наконец не вышли из строя, и они решили заменить его на итальянский станок Biesse CNC, который считался отличным станком для древесины. У Biesse шпиндель 24 000 об/мин и достаточно большой стол 5' x 10' с 7" хода по Z, что делает его хорошо подходящим для фрезеровки листовых материалов.
Начальник участка Гленн Парант, который 10 лет был оператором Cybermation до перехода на сторону установки, решил вернуться к обработке для управления Biesse. Логично, он выбрал резаки Onsrud, которые эффективно работали на Cybermation. Однако он заметил, что эти инструменты не работают хорошо, особенно при фрезеровке листового акрила (плексигласа), который был распространённым материалом, выбираемым графическими и 3D-дизайнерами Expographiq. Чтобы компенсировать неудовлетворительные результаты фрезеровки, они использовали свой штат в столярке или графике для пламенной полировки готовых деталей — и эта вторичная операция стоила им времени и денег.
Поэтому Парант решил исследовать альтернативы в инструментах, и поиск в Google привел к видео DATRON, показывающему фрезеровку сине-зелёной акриловой детали (см. выше) со сложными деталями и практически стеклянной чистовой поверхностью. Он узнал, что DATRON предлагает целую линейку инструментов, специально разработанных для фрезеровки акрила, и решил, что несмотря на более высокую стоимость инструментов, они стоят попытки. Он объясняет: «Я начал с 6-мм полированного однощелевого фрезы и это было просто удивительно. Я проходил через 5–6 листов плексигласа на одной фрезе, и качество реза от инструментов Onsrud нигде не близко к качеству, которое я получил от инструментов DATRON… и я даже не использовал СОЖ! Я объяснил руководству, что даже если инструменты DATRON в два раза дороже, я смог обработать до 76 листов 4' x 8' плексигласа одной и той же фрезой, и качество было почти таким же хорошим от первого до последнего. С ¼" инструментом Onsrud я делал 7–8 листов акрила, а потом менял инструмент. Рез не был хорош, он начинался набиваться и плавиться».
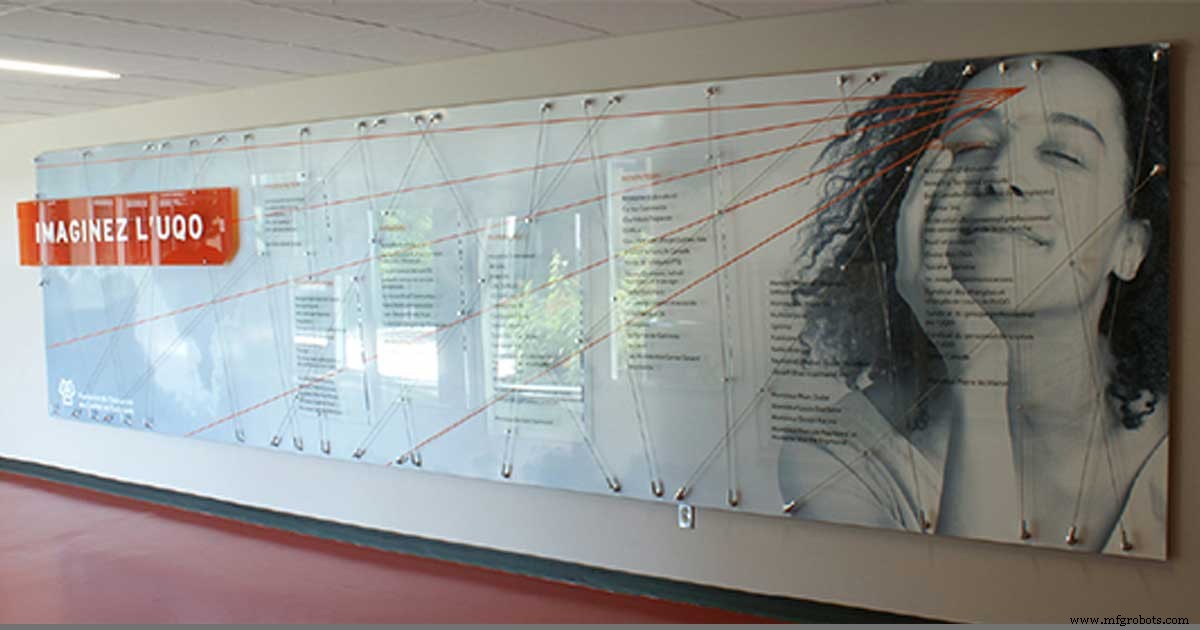
Стенда доноров университета показывает использование крупнолистового акрила, а также фрезерованных деталей из цветного акрила и алюминия.
Алюминий не используется так часто, как акрил, в дизайнах Expographiq, но необходимость фрезеровать алюминий возникает часто. Зная, что технология DATRON предназначена для обработки алюминия, решение использовать инструменты DATRON для фрезеровки алюминия было логичным. Он говорит: «Фрезы для алюминия, которые я получил от DATRON, просто не с этого мира. Кромка невероятна, и качество говорит само за себя. Теперь я просто играю с оборотами и подачами и просто обожаю их. Я никогда не вернусь назад. Опять же, они дороже, но служат в 5–6 раз дольше и имеют лучшее качество реза на протяжении всего срока службы, чем другие инструменты».
Парант также доволен производительностью, которую они получили от Biesse CNC, и отмечает, что Expographiq была первой компанией, заказавшей высокоскоростную версию этого станка. Он уточняет: «Я могу делать подачу 60 дюймов в минуту, что действительно быстро для столярного дела. Это была фреза 19 мм на ¾ дюйма фанеры. Мы держали её двумя вакуумными зажимами и ничего не двигалось. Мы делаем плексигласные буквы, алюминиевые буквы, HDPE (полиэтилен высокой плотности) и практически любой материал, и я использую инструменты DATRON почти для всего».
Фактически, Парант настолько увлечён и опытен в инструментах DATRON, что называет артикулы из памяти. «Я перехожу от 3 мм или 6 мм к 3/8" 1/2" и 3/4" инструментам 78330E, 78360E, 68191E, Ball Mills (68406) и вы единственные, у кого есть удлиненные инструменты вроде 781035 — это 4-5" коническая фреза, где первый дюйм 6 мм, а затем она сужается вниз. Я звонил каждому производителю инструментов, пытаясь найти что-то подобное, и все говорили: "О нет, нельзя так сделать, это слишком длинно, такого не существует". Но мне это было нужно для 78-мм твёрдой древесины, где мне нужно было зайти на 60 мм, но с наименьшим возможным радиусом. Этот инструмент работает действительно хорошо! Я нахожу всё больше инструментов на сайте DATRON, которых мне не хватало годами. У меня есть 068020 и 068004 — это очень маленький инструмент 4 мм диаметром, который я даже не вижу невооружённым глазом, но на нём фактически две щели. Я купил четыре штуки и использовал три до сих пор. Первый сразу сломался, но теперь я настроил подачи и скорости. Я использовал их для гравировки. Мне нужно было вставить плексигласные детали в листовой материал Sintra».
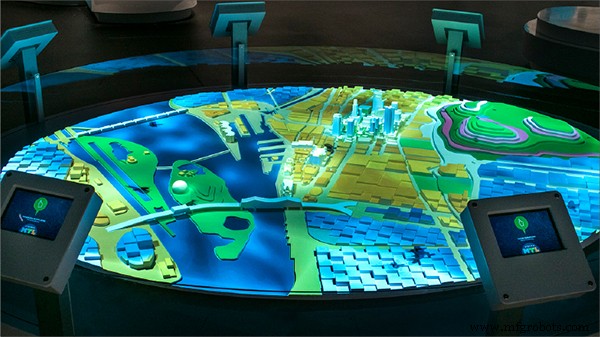
Другой сложный материал, который Expographiq использует много — Corian — настолько, что у них есть эксперт по Corian в штате и они приобрели печь, позволяющую нагревать и гнуть их Corian-дизайны. В результате они производят кубы и другие детали с разрезами 45 градусов. Парант говорит: «Наш эксперт по Corian обожает чистовую поверхность, которую мы получаем с двухщелевыми инструментами DATRON. Наша способность креативно и эффективно обрабатывать этот материал расширила наши возможности и продуктовую линейку, что очень радует ребят в продажах».
В настоящее время Expographiq запускает свой CNC-станок минимум 40 часов в неделю, но иногда более 100 часов в неделю, и они используют инструменты DATRON 70% времени. Парант объясняет: «Всё, что касается графики, должно делаться инструментами DATRON, потому что когда мы прямым печатью наносим графику, качество кромок критично. Оно должно быть красивым, и я получаю это качество с инструментами DATRON». Иногда он сталкивается с сопротивлением у держателей кошельков в Expographiq, потому что инструменты DATRON в среднем $46–55, а инструменты Onsrud были $28–32. Но он объясняет им: «Да, но я делаю в 5, 6, 7 раз больше работы каждым инструментом DATRON. С точки зрения ценности это даже не вопрос, и конечный продукт, который мы производим, намного лучше с инструментами DATRON».
Станок с ЧПУ
- Янтарь: от древней смолы к научному сокровищу — история, свойства и современное использование
- Гильотина: история, конструкция и наследие
- Кремний: свойства, производство и рыночный обзор
- Укулеле: от португальских корней к современному мастерству
- Полное руководство по американской куриной отрасли: история, производство и контроль качества
- Компост: идеальное решение для обогащения почвы
- Желатин: от древнего белка к современным применениям — производство, использование и безопасность
- Водка: от древней дистилляции к современному производству
- Железо: свойства, история и повседневные применения
- Кто такой станочник: навыки, инструменты и роль в промышленности