



Эффективное массовое удаление материала: CNC-стратегии фрезеровки для станков DATRON
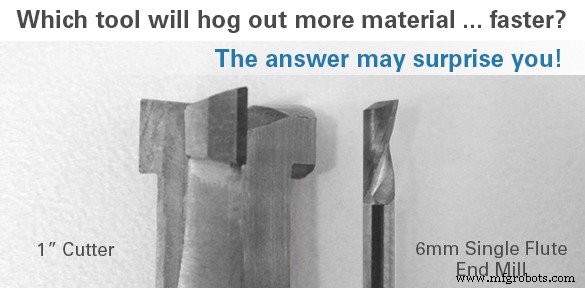
Когда речь идёт о CNC-стратегиях фрезеровки для массового удаления материала, вы, возможно, задаёте не тот вопрос.
Как менеджер по промышленным CNC-продажам на Северо-Восточном США, я регулярно получаю вопрос: «Какой самый большой инструмент можно поставить в станок DATRON?» И хотя я всегда уделяю время ответу на этот вопрос, он вызывает у меня лёгкую улыбку, потому что высокоскоростные CNC-фрезерные станки DATRON — это всё об эффективности с малыми инструментами! Теперь, конечно, я понимаю, что, несмотря на то, что это оборудование имеет огромный запас в отделе RPM, оно должно одновременно быть способным и эффективным, когда речь идёт о фрезеровке более крупных фич и более крупных деталей — большинство нашего оборудования в конце концов имеет рабочую зону 30″ на 40″ — но в мире высоких RPM и стратегий высокоскоростной резки крупные фичи или массовое удаление материала не обязательно требуют инструмента большого диаметра.
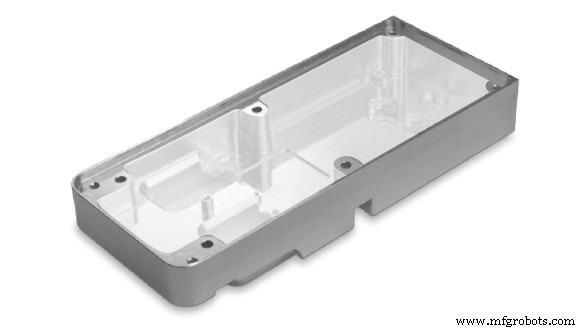
Лёгкий пример — простой процесс выкашивания кармана: берём заготовку и фрезеруем область, чтобы создать открытое пространство. В этом примере предположим, что карман должен быть глубиной 0,75″, шириной 2,75″ и длиной 7″. Традиционные методы обработки предполагали бы использование чего-то вроде концевой фрезы диаметром 1″, делающей проходную траекторию вдоль длины этой детали со стандартными значениями шага по глубине и шаге по ширине при типичных RPM менее 15 000.
Массовое удаление материала может быть эффективно выполнено с малыми инструментами с использованием спиральной (спиралевидной) траектории и высоких RPM.
В мире высокоскоростной резки и стратегий CNC-фрезеровки нового поколения более эффективная траектория может быть реализована с использованием сравнительно малого инструмента, такого как концевая фреза 6 мм, и начала с винтовой траектории, которая крутится всё вниз до конечной глубины. Оттуда большая процентная доля режущего шнека может оставаться зацеплённой в материале, пока инструмент кружится, удаляя материал непрерывно, пока расширяет свой круговый X/Y путь, пока полный карман не будет создан. Этот тип стратегии, в сочетании с правильными RPM и геометрией режущего инструмента, может превзойти физически более крупный инструмент, использующий более низкие RPM и традиционные стратегии.
Резюмируя, в мире высокоскоростной обработки всё о том, чтобы делать много мелких стружек очень быстро. Необходимость размерно большого инструмента для создания размерно большой фичи была затмеваема появлением и распространением высокоскоростных фрезерных станков с CAM-стратегиями и геометрией режущего инструмента, идущими вместе с ними.
Станок с ЧПУ
- Основы ЧПУ-фрезерования: краткий справочник профессионального оператора
- Освоение ЧПУ фрезеровки: полное руководство по эксплуатации и настройке
- Мастерство ЧПУ-фрезерования: точное металлообработка подробно
- Освоение высокоэффективного фрезерования: методы и преимущества
- Мастерство трохоидального фрезерования: подробное руководство
- Освоение высокоскоростной фрезеровки: проверенные стратегии инструментов и настройки станка для премиальны…
- Мастерство точности ЧПУ фрезеровки: проверенные шаги для точных деталей
- Топ-3 фактора для оценки перед включением компенсации радиуса инструмента в ЧПУ фрезеровке
- Мастерство ЧПУ-фрезеровки: полное руководство для прецизионной обработки
- Премиальные высокоточные услуги ЧПУ-фрезерования для непревзойденной точности