



Освоение высокоскоростной фрезеровки: проверенные стратегии инструментов и настройки станка для премиальных чистот
Мнений о высокоскоростной фрезеровке с малыми фрезами и их правильном применении в производстве столько, сколько гайок и болтов. Преимущество высокоскоростной фрезеровки в том, что она позволяет меньшие силы резания и скорости стружки, производя лучшие чистоты поверхности. В нашем мире высоких скоростей, допусков, производительности есть слияние многих точек для создания идеальной детали. В DATRON мы пропагандируем стратегию правильной конфигурации станка DATRON, удержания материала и режущих инструментов с оптимизированными скоростями и подачами для определения этой стратегии.
5 обязательных условий для успеха в высокоскоростной фрезеровке:
- Вибрационно-стабильный высокоскоростной/высокочастотный шпиндель
- Жёсткие и безвибрационные оси X, Y и Z
- Жёсткое, полноопорное, безвибрационное удержание заготовки.
- Безвибрационный инструмент
- Оптимизированная программа с правильными подачами и скоростями
Это обсуждение касается четвёртого пункта — инструмента.
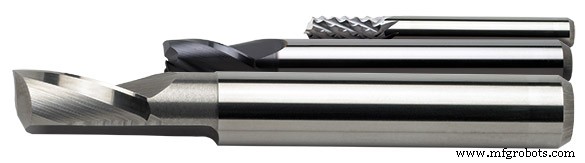
Итак, ваш цех инвестировал в высокоскоростной фрезерный станок и вам представлена программа для запуска. Может быть, одна тестовая деталь, или несколько, или производственный запуск сотен. Нет вопроса, выполнит ли станок — этот процесс подтверждался до покупки. Так что удержание материала и инструмент решат успех этой детали.
Для обсуждения предположим, что остальные четыре пункта выше выполнены (безвибрационный шпиндель, оси, удержание, оптимизированная программа), так что давайте обсудим Стратегии инструментов для высокоскоростной фрезеровки.
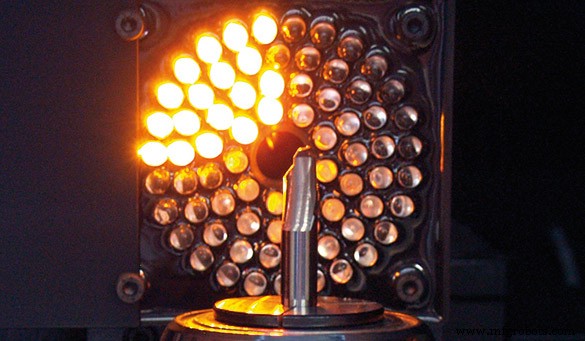
Состав высокоскоростных фрезерных инструментов
Быстрорежущая сталь или твёрдый сплав? Мы все согласны, что вибрация — убийца, и тем более в высокоскоростной фрезеровке. Работа на более высоких скоростях и подачах для производства, затрат и достижения лучшей чистоты диктует самый жёсткий и безвибрационный инструмент. Есть потенциал флекса у быстрорежущей стали и вибрации на высоких скоростях. Так что потребность в жёстком инструменте ведёт к твёрдому сплаву… высококачественному, цельному, мелкозернистому твёрдому сплаву.
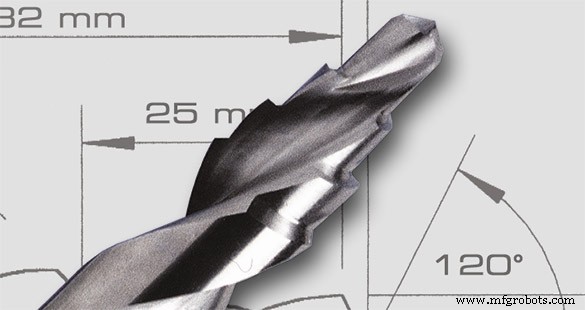
Дизайн высокоскоростных фрезерных инструментов
Геометрический дизайн высокоскоростных твёрдославных инструментов, и специально инструментов DATRON, позволяет наиболее умелому и чистому резу материала на высоких скоростях и подачах. Это позволяет тяжёлые черновые проходы, создающие полноформенную стружку без закручивания, вкладывая полную резащую энергию шпинделя в удаление материала.
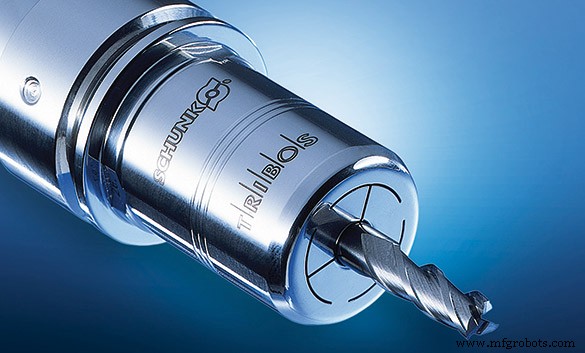
Удержание высокоскоростных фрезерных инструментов
Далее — правильное удержание инструмента. Вибрация в инструменте обычно результат инструмента, не сделанного для высокоскоростной фрезеровки, неправильно сбалансированных инструментов или неправильно зажатных инструментов. И с прямыми шанковыми шпинделями, и с балансированными державами для HSK-шпинделей можно достичь безвибрационного реза. Правильная загрузка инструмента (прямые шанковые с латунным стопорным кольцом или HSK-державы) требует зазора 20% или 4–6 мм между верхом или затуханием шнека до стопорного кольца или HSK-державы. Это позволяет стружке свободно уходить от инструмента при фрезеровке. Однако вал должен заполнять прямую зажимную коллету или HSK-державу примерно на 80%. Верх инструмента не должен соприкасаться с верхом коллеты или HSK-державы. Это может повредить ваш шпиндель.
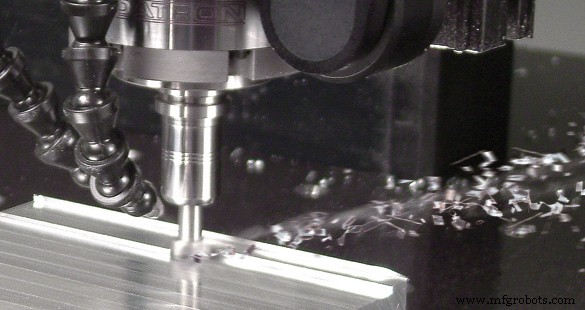
Подачи и скорости для высокоскоростных фрезерных инструментов (плюс удаление стружки)
Теперь — весёлая часть. Какая лучшая скорость и подача? И для какого типа удаления стружки должна быть ваша программа?
Обобщённо стратегия фрезеровки с высокоскоростными фрезами не пойдёт по тому же пути, что и обычные, товарные (не высокоскоростные) фрезерные станки. Способность использовать меньшие инструменты быстрее, чище и на высоких подачах позволяет множественные проходы с более коротким циклом, чем стандартные товарные практики. Высокая чистота убирает необходимость дополнительных вторых и третьих процессов, обычно нужных в товарной фрезеровке.
С этим в виду ваша стратегия будет включать выбор инструментов, удовлетворяющих ваши наиболее частые практики фрезеровки. Это также позволяет «подстроить» подачу и скорость выбранных инструментов и искать лучшие скорость и подачу для каждого инструмента и операции фрезеровки. Это можно сделать разными способами: Tap Testing, Vibration Testing, Octave (гармонический тон) Testing или старый добрый метод проб и ошибок. Конечная цель — найти лучшие подачу и скорость для лучших результатов. Большинство успешных операторов DATRON используют метод проб и ошибок.
Опубликованные Скорость (об/мин) и Подача (движение резания) — хорошие отправные точки, но только отправные. Вы должны учитывать станок, шпиндель, материал и инструмент? Помните, это слияние нескольких факторов для максимизации вашей стратегии: высокоскоростной шпиндель, жёсткость и допуски осей X Y Z, жёсткое удержание. Тип инструмента (геометрический дизайн, диаметр, шнек, длина и удержание инструмента) и глубина прохода — всё повлияет на подачу и скорость.
Также есть несколько аномалий в высокоскоростной фрезеровке. В высокоскоростной фрезеровке треск и вибрация — убийцы и обычно говорят оператору снизить скорость и/или подачу. Однако в сообществе высокоскоростной фрезеровки много случаев, когда увеличение скорости, позволяющее лучшую подачу, лучшую нагрузку стружки, на самом деле решает проблему.
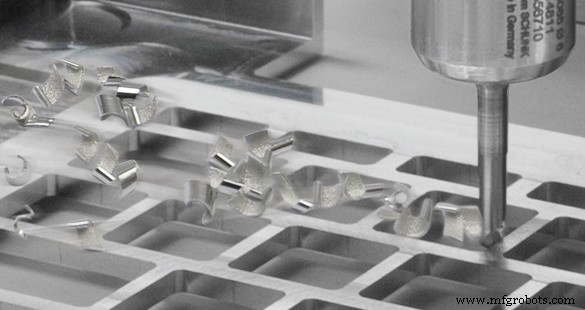
Проверка нагрузки стружки
Нагрузка стружки — фактическая толщина стружки, производимой в процессе обработки. Это отражение комбинации подачи резака (движения в материале) и скорости вращения (как быстро он вращается; RPM). Слишком высокая нагрузка стружки вызовет неудовлетворительную чистоту кромки и/или движение детали от увеличенного давления резания. Она создаст более высокое напряжение на шпинделе и инструменте (риск поломки) и بالتأكيد вызовет более высокий износ инструмента… в конечном итоге сокращая его полезную жизнь. Потребность в хорошей нагрузке стружки помогает снизить главную причину потери инструмента: Тепло. Тепло создаётся от трения резащего действия инструмента, режущего ребра к материалу. С правильной эвакуацией стружки уходит тепло, генерируемое резащим действием, снижая возможный ущерб инструменту.
Нагрузка стружки измеряется в тысячных долях дюйма (например, 0,010) и влияет скорость шпинделя и подача CNC-станка. Число шнеков, длина шнека, диаметр шанка и глубина реза также влияют на нагрузку стружки. Число режущих кромок на инструменте определяет, как нагрузка стружки делится. Одноребровый инструмент даёт всю нагрузку стружки за оборот, двухребровый делит нагрузку на два ребра и так далее.
Формула определения нагрузки стружки:
нагрузка стружки = подача / (об/мин x #режущих кромок)
Управление нагрузкой стружки:
Для увеличения нагрузки стружки:
- Увеличить подачу
- Уменьшить RPM
- Использовать меньше шнеков
Для уменьшения нагрузки стружки:
- Уменьшить подачу
- Увеличить RPM
- Использовать больше шнеков
Для справки диапазон нагрузки стружки для концевых фрез DATRON будет:
1 мм диаметр = 0,01 мм (0,000394)
20 мм диаметр = 0,15 мм (0,7874)
Это сильно зависит от диаметра шанка и длины шнека. Всегда используйте минимальную длину шнека для требуемой глубины фрезеровки. Замедление производства для избежания дополнительных затрат на инструмент редко оправдано.
Способность нагрузки стружки также влияет геометрический дизайн производителя. Поэтому всегда нужно знать спецификации производителя для инструмента.
Наконец, настройте лучшие скорость и подачу в реальном применении. Смотрите и слушайте. Чистота материала и тон шпинделя с инструментом во время работы дадут хорошее указание, идёте ли вы в правильном или неправильном направлении. Протестировав инструменты до спецификации в производстве, вы получите «режущее преимущество» для вашего применения. Зная, когда вводится вибрация инструмента (на какой скорости), вы сможете приблизить работу инструмента к этому без введения разрушительных результатов. Это даст способность максимизировать использование инструмента, станка, шпинделя и программы для фрезеровки лучшей детали и чистоты.
Станок с ЧПУ
- Революция в быстром прототипировании с AFPM
- Высокоскоростная 3D-печать на AION500 MK3 — непревзойденная скорость, точность и прочность
- Освоение ЧПУ фрезеровки: полное руководство по эксплуатации и настройке
- Освоение высокоэффективного фрезерования: методы и преимущества
- Мастерство трохоидального фрезерования: подробное руководство
- Основные навыки для эффективных ЧПУ-фрезерных операций — Часть 1
- GT-32 высокоскоростной ЧПУ-точарный станок — точность, жесткость и скорость
- Высокоскоростной станок для производства вытянутой сетки: точность и эффективность
- Экспертное руководство по выбору фрезерных инструментов для оптимальной производительности
- Высокоскоростные станки: ключевые особенности и влияние на промышленность