



Анодирование: долговечные, защитные и эффектные металлические покрытия

Процесс анодирования позволяет формировать блестящий, стабильный и долговечный оксидный слой на определенных металлах, минимизируя износ и коррозионное повреждение базового металлического субстрата. Толстый анодный оксидный слой также служит эффективной базой для нанесения дополнительного цветного покрытия, дальнейшего усиливающего поверхностную защиту, блеск и эстетику субстрата.
Рассмотрим анодирование, как оно работает и почему это предпочтительный процесс финишной обработки для алюминия, титана и похожих металлов и сплавов.
Процесс анодирования
Анодирование — электрохимический процесс, усиливающий способность металлических поверхностей поглощать кислород путем погружения поверхности в кислотный раствор и подключения источника напряжения к анодируемому металлическому объекту.
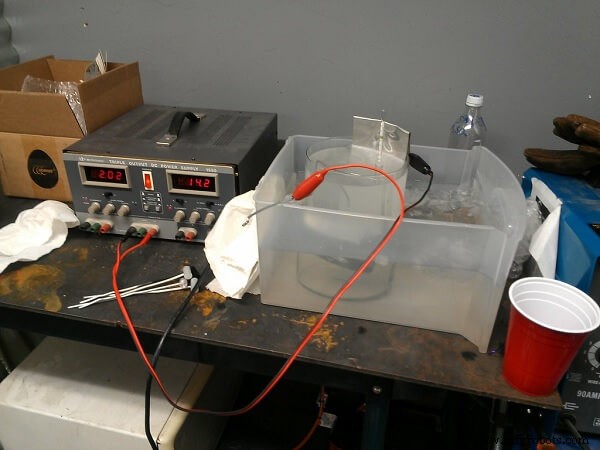
Таким образом, анодное окисление металлов — алюминий, цинк, кадмий, магний, титан и их сплавов — позволяет создавать твердый слой соответствующего металлического оксида (оксид алюминия, оксид магния, оксид титана и т.д.). Эти стабильные оксиды сильно адгезируют к металлическому субстрату без склонности к шелушению или осыпанию, наблюдаемой у ферристых поверхностей при ржавлении. (Для введения в анодирование и другие методы читайте: 5 самых распространенных типов металлических покрытий, которые должен знать каждый.)
Классификации анодирования
Существует несколько классификаций анодирования:
Твердое анодирование (Hard anodizing)
Процесс твердого анодирования позволяет формировать оксидную пленку большей толщины, обычно 20–100+ мкм. Большая толщина достигается повышением постоянного напряжения и концентрации кислоты при поддержании ванны при более низких температурах.
Твердое анодирование создает превосходный коррозионно-стойкий слой, который также тверд и абразивноустоен. Например, алюминий, анодированный в серной кислоте при 5 °C (41 °F), дает толстый слой твердого анодного оксида серо-серого цвета, тогда как при 20 °C (68 °F) получается мягкая и тонкая анодная пленка.
Анодирование в серной кислоте
Процесс позволяет формировать точно контролируемые толщины анодных оксидных пленок. Желаемая цветовая отделка достигается дополнительной цветовой обработкой. Точная толщина достигается выбором напряжения, температуры ванны и состава кислотного раствора. Для алюминия обычно используют сернокислотную ванну.
Анодирование в хромовой кислоте
Основной выбор, если требуется, чтобы общая усталостная прочность изделия не снижалась из-за процесса. Толщина анодизационного слоя 1–10 мкм. Не предпочтительно, если важна цветовая согласованность внешней поверхности, потому что очень тонкая оксидная пленка не может быть базой для стабильного окрашивания.
Алюминиевые сплавы высокой прочности для авиации часто анодируют хромовой кислотой. Однако процесс неэкологичен из-за хрома (VI), использование которого ограничено регуляциями из-за токсичности.
Белое анодирование
Изучалось для пригодности в космических применениях, так как производит оксидную пленку с низким солнечным абсорбционным коэффициентом. Раствор состоит из молибдата натрия, глицерина, молочной и серной кислот. Оптимальная толщина пленки и оптическая цветовая согласованность достигаются изучением влияния альтернативных формуляций ванны, постоянного напряжения, плотности тока, температуры и длительности анодирования.
Кремниевое анодирование
Когда сплав содержит кремний, получающийся слой более устоен к износу и коррозии, хотя имеет характерный серый непрозрачный цвет. Этот тип не используется для декора, а для невидимых деталей.
Анодирование титана
Проводится в разбавленной ванне серной кислоты при приложении фиксированного значения постоянного напряжения. Влияние переменных процесса (длительность, формуляция раствора, температура ванны, плотность тока) на толщину и цветовые свойства анодной оксидной пленки изучалось для оптимизации. (Связанное чтение: 5 вещей, которые нужно знать о коррозии титана.)
Анодирование титановых сплавов для ортопедии
Анодирование — один из методов формирования наноструктурной анодной оксидной пленки на поверхностях титановых сплавов для биомедицинских имплантов. В этом процессе возможна тонкая настройка толщины оксидного слоя и других характеристик, таких как топография пор, составляющих слой.
Ортопедические импланты из титановых сплавов цветово кодируются через анодирование в сернокислотном растворе. Одно исследование показало, что если цветово-кодированный имплант снова анодировать в гидрофторидоводородном растворе, имплант потенциально способствует увеличению роста кости у пациента.
Анодированная стандартная цветовая кодировка имплантов и устройств в стоматологии, ортопедии и др. облегчает быстрое распознавание, точную и быструю сборку компонентов и упрощает медицинские процедуры. Это преимущество применимо и к сборке анодированных (цветово-кодированных) титановых компонентов для авиакосмических применений.
Анодирование магния
Проводится в щелочно-богатом электролите. Формуляция ванны обеспечивает пленку с высокой коррозионной стойкостью, стойкостью к соленой воде, износостойкостью и эстетичной отделкой.
Формирование анодной оксидной пленки магния напрямую зависит от напряжения. Анодирование магния при низком напряжении не дает пленки с адекватной коррозионной защитой, поэтому нужны более высокие постоянные напряжения. Новые процессы используют искровой разряд для получения износостойкого керамического оксидного покрытия на магниевых субстратах. (Керамические покрытия обсуждаются в статье Топ-5 применений керамических покрытий.)
Химия анодирования
В процессе анодирования постоянное напряжение приложено между металлическим заготовкой (например, алюминий) и металлическим катодом (часто цинк). Водные частицы кислотного раствора распадаются у анода, генерируя кислород, собирающийся на аноде. Насыщенный кислород реагирует с алюминием, образуя оксид алюминия (Al₂O₃).
2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e⁻
Тонкий слой оксида алюминия быстро образуется на субстрате, а более толстый пористый оксидный слой формируется медленнее. На поверхности алюминия может уже присутствовать тонкий слой анодного оксида, но он уязвим к повреждениям и не обеспечивает сильную коррозионную и абразивную стойкость.
Анодирование усиливает толщину и другие характеристики анодной оксидной пленки согласно требованиям. Параметры пленки можно адаптировать к специфическим условиям эксплуатации (химическая промышленность, прибрежные зоны). Когда пористость пленки недопустима, непористую пленку можно создать анодированием в нейтральной некислотной ванне.
Предварительная обработка
Подготовка перед анодированием включает тщательную очистку и травление. Так как заготовки могут поступать загрязненными, нужна надлежащая очистка. Травление можно проводить в растворе гидроксида натрия. Надлежаще оттравленные поверхности не раскрывают дефектов (царапин) после анодизации.
Пост-обработка: окраска и герметизация
Для магния анодирование часто используется как подготовка к последующей окраске или покраске. Часто красят анодированные поверхности красителями, а покрытие политетрафторэтиленом (PTFE) улучшает износостойкость и снижает трение. Окраска облегчает идентификацию и улучшает эстетику.
Последующий процесс герметизации закупоривает поры, способствуя стабильности анодной оксидной пленки, чтобы она устоила к износу, порщению, коррозии от брызг соленой воды и глубоководной среды.
В случае анодирования титана отдельного процесса окраски нет, так как цветовая отделка достигается прямой тонкой настройкой параметров анодирования.
Для анодирования алюминия заготовка очищается и травляется перед помещением в кислотный раствор в анодизационном баке. Подключается как анод, отрицательный клемма — к катодным пластинам (стержням) в электрической цепи. Ток в цепи заставляет алюминиевый субстрат реагировать с кислородом, высвобожденным из воды, образуя оксид алюминия, который сильно адгезирует к субстрату. Поры анодного оксида алюминия формируются глубоко в поверхности, создавая сильный барьерный слой, защищающий поверхность от коррозионных сред. Пока напряжение приложено к клеммам цепи, кислород продолжает проникать и окислять алюминий, создавая более толстый и сильный барьерный слой. Когда достигнута заданная толщина пленки, питание отключается.
Если нужна окраска, краситель готовится в отдельном сосуде, и анодированная заготовка помещается туда после промывки водой. После окраски анодированная и окрашенная заготовка помещается в горячую воду для герметизации. Герметизация добавляет металлический блеск и долговечность эстетической окраски. Так как поверхность оттравлена, лучи света, падающие на окрашенную поверхность, отражаются частично неокрашеннымипорами и частично окрашенными, сохраняя долговечный металлический блеск окраски. Поэтому анодированный алюминий так популярен для декоративных применений.
Основные области применения анодированных металлов
Анодированный титан используется в медицинских устройствах и авиакосмических применениях. Преимущество — не изменяет механические свойства объемного металла. Анодирование облегчает идентификацию деталей и компонентов при сборке и последующем использовании.
Анодированный алюминий подходит для применений в морской среде, оконных рам, фасадов крупных зданий и коммерческих комплексов. Для декоративных целей оксидная пленка должна быть прозрачной, а не сероватой. Температура ванны должна контролироваться везде, где желается декоративная отделка.
Анодированные металлы также используются для:
- Эстетические украшения, искусство, архитектурные конструкции и детали.
- Автомобильные и авиационные компоненты.
- Роскошная мебель, спортивное оборудование.
- Кухонные приборы, компоненты пищевых машин.
- Компоненты в строительстве.
Оборудование для анодирования
Постоянный ток для анодирования подается через выпрямители. Раньше использовали мотор-генераторные комплекты (MG) для преобразования переменного тока в постоянный. Напряжение может варьироваться от 24 до 70 В постоянного тока. Современное энергетическое оборудование способно подавать импульсный ток, необходимый для получения анодной пленки с более высокой коррозионной стойкостью. Один производитель заявляет, что импульсный ток (с микропроцессорным контролем) повышает производительность с более высокой плотностью тока при более низких температурных поверхностях, снижая нагрузку на холодильные установки.
Температурный контроль требует холодильной системы, так как анодирование выделяет тепло (экзотермическая электрохимическая реакция), которое должно поглощаться без повышения температуры ванны.
Электролит агитируется системой продувки воздухом для равномерной температуры во всей ванне. Вытяжное оборудование на баке удаляет водород и кислотную пыль, непрерывно образующуюся у катода.
Анодизационные баки могут использоваться как катод, если они выстланы свинцом. Чаще отдельные катоды располагают вдоль длины бака, так как контроль отношения площади анода к площади катода критичен в некоторых типах анодирования. Для сернокислотной ванны алюминиевый катод имеет преимущества над свинцовым. Баки из стали, выстланные неопреновым каучуком или кислотоустойчивыми полимерами, обычно предпочтительны.
Определения и методы анодирования
Хотя химическая процедура анодирования одинакова для всех применений, механические процессы отличаются в зависимости от физических типов и форм металлов:
Пакетное анодирование подразумевает погружение закрепленных на траверсах деталей в серию ванн. Пакетно-анодированные объекты: профили, листы или изогнутые металлические детали, отливки, посуда, косметические чехлы, корпус фонариков, механически обработанные алюминиевые детали и др.
Непрерывное анодирование катушек включает непрерывную размотку предварительно прокатанных катушек и прохождение их через последовательность ванн анодирования, травления и очистки перед повторной намоткой для отгрузки и дальнейшей фабрикации. Технология используется для изготовления светильников, рефлекторов, жалюзи, распорных планок для стеклопакетов, непрерывных кровельных систем из высокого объема листа, фольги и менее сильно сформированных изделий.
Заключение
Анодизация — процесс финишной обработки металла, при котором металлическая заготовка подключается как анод и погружается в электролит химического (кислотного) раствора для формирования анодной оксидной пленки на поверхности. Эта пленка стабильна, устойчива к абразии и коррозии, а также работает как база для дальнейшей окраски, необходимой для идентификации или эстетических целей.
Параметры оксидной пленки влияют переменные процесса: приложенное постоянное напряжение, длительность процесса, химия электролита и температура ванны. В то время как анодированные титановые компоненты используются для ортопедических имплантов, и анодированные алюминиевые, и титановые детали применяются в критичных авиакосмических применениях. Дополнительно анодированные металлы используются для множества промышленных и архитектурных целей, потому что они элегантны, долговечны и погодостойки.
Техническое обслуживание и ремонт оборудования
- Как кислотные красители трансформируют ткани: применения и преимущества
- Наука текстилей: глубокое погружение в кислотные, реактивные, кожевенные и прямые красители
- Ключ к успеху надежности: смена культуры важнее технологий
- Предотвращение отказов оборудования: преодоление менталитета «завтра» в смазочном обслуживании
- Разжигание карьеры: сила персонализированного обучения
- Что сейчас приоритизируют лидеры обслуживания и надежности
- 5 основных целей, которых должен достичь каждый проектный менеджер
- Оптимизация управления смазкой для повышения надежности, безопасности и устойчивого развития
- Нагреваемая одежда: ведущая инновация в умных текстилях, по мнению экспертов
- Microsoft HoloLens выходит на китайский рынок 24 мая: что это значит для смешанной реальности