



Как вибрационный анализ обнаруживает износ подшипников в промышленных чиллерах
В этом кейсе дефект внешнего кольца подшипника на 1250-тонном (4400 кВт) кондиционном чилере был идентифицирован с использованием коммерчески доступного портативного вибрационного аналитического оборудования и ПО.
Чиллер — одностufenный центрифугальный компрессор, оснащённый роллинг-элементным упорным подшипником на свободном конце мотора и втулочным подшипником на приводном конце мотора. Диагностический подход, иллюстрированный здесь, применяется к любой вращающейся машине — насосам, вентиляторам, редукторам — использующей катящиеся контактные подшипники.
Инструменты вибрационного анализа
За последние четверть века инструменты вибрационного измерения драматично эволюционировали. Для большинства промышленного оборудования трёхосевой акселерометр остаётся сенсором выбора. Хотя сырой выход пропорционален ускорению, он обычно интегрируется и выражается в единицах скорости. Все данные в этом случае собирались с трёхосного кластера акселерометров, изображенного на Рисунке 2.
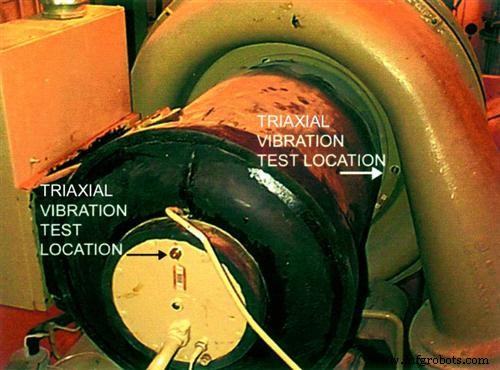
Рисунок 1. Чиллер, показывающий локацию вибрационного теста на корпусах подшипников мотора.
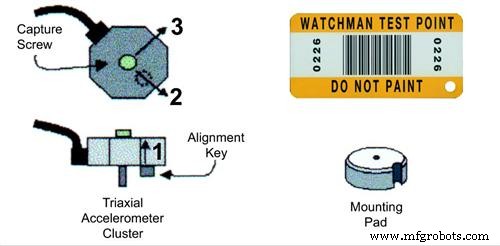
Рисунок 2. Схема трёхосного кластера акселерометров (слева), шпильно-монтированного на бронзовый диск монтажной площадки (правый низ). Кластер содержит три акселерометра, каждый взаимно перпендикулярный другим. Сбор вибрационных данных активируется штрих-кодом, автоматически конфигурирующим сборщик данных, записывающим и хранящим данные.
Монтажная площадка жёстко склеена с корпусом подшипника мотора, и трёхосной кластер шпильно-монтирован, позволяя одновременный сбор всех трёх осей.
Штрих-код-базированная настройка гарантирует повторяемый, точный сбор данных независимо от того, кто выполняет тест. Последовательные операционные условия производят последовательные данные, когда механическое состояние машины остаётся неизменным.
Выбор обработки сигнала варьируется с желаемой детализацией. Рутинные предиктивные программы обслуживания обычно собирают два типа данных:
Общий уровень: Широкополосное вибрационное измерение, представляющее общую амплитуду по широкому частотному диапазону. Оно недорого для сбора, обработки и трендирования.
Узкополосное: Используя Быстрое преобразование Фурье (FFT), вибрационный сигнал декомпозируется в дискретные частоты, отображаемые как 2-мерный спектральный график амплитуды против частоты. В этом случае каждый спектр содержит 800 дискретных пиков, предлагая тонкое частотное разрешение.
Критерии приёмки вибрации
Какой уровень вибрации приемлем для 1250-тонного (4400 кВт) чилера? Производитель использует pass/fail широко-полосную спецификацию 0,25 дюйм/с (пик). Пределы приёмки обычно выражаются как абсолютные или относительные критерии.
IRD General Machinery Vibration Severity Chart, суммированная в Таблице 1, широко используется как абсолютная референция. Каждая полоса условия разделена фактором двух в скорости, соответствующем 6-дБ изменению в VdB.
Таблица 1. IRD General Machinery Vibration Severity Chart
| Состояние машины | Скорость (дюйм/с пик) | Скорость (VdB) |
|---|---|---|
| Очень грубое | >0,628 | >121 |
| Грубое | 0,314 < V < 0,628 | 115 < VdB < 121 |
| Немного грубое | 0,157 < V < 0,314 | 109 < VdB < 115 |
| Удовлетворительное | 0,0785 < V < 0,157 | 103 < VdB < 109 |
| Хорошее | 0,0392 < V < 0,0785 | 97 < VdB < 103 |
| Очень хорошее | 0,0196 < V < 0,0392 | 91 < VdB < 97 |
| Гладкое | 0,0098 < V < 0,0196 | 85 < VdB < 91 |
| Очень гладкое | 0,0049 < V < 0,0098 | 79 < VdB < 85 |
| Экстремально гладкое | <0,0049 | <79 |
Таблица 1. IRD чарт предлагает gradaцию состояния машины для частот между 1,6 и 1667 Гц, применимую к большинству вращающегося оборудования.
Абсолютные критерии адекватны для приёмсного тестирования, но предиктивное обслуживание требует более чувствительных, относительных критериев. Относительные лимиты получаются усреднением вибрационных спектров нескольких идентичных машин под похожими нагрузками. Для этого исследования спектры 12 идентичных чилеров были усреднены. Бронзовые дисковые площадки монтировались идентично, и данные собирались с каждым чилером, работающим примерно на 80 % номинальной нагрузки.
После ручной ревизии были установлены базовые спектры и рассчитаны стандартные отклонения. Затем генерировалась маска «среднее + 1 σ». Статистически около 85 % амплитуд вибрации должны падать ниже этой маски. В отличие от вендор-определённых pass/fail лимитов, этот относительный подход адаптирует допустимые диапазоны к конкретному оборудованию.
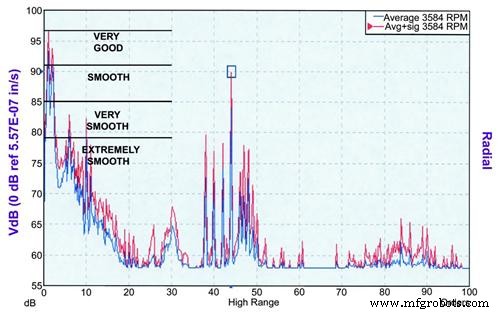
Рисунок 3. Относительные критерии приёмки для 1250-тонного чилера, сгенерированные из 12 идентичных единиц. Синий спектр — среднее; красная кривая — среднее + 1 σ. Для сравнения наложена IRD Severity Chart.
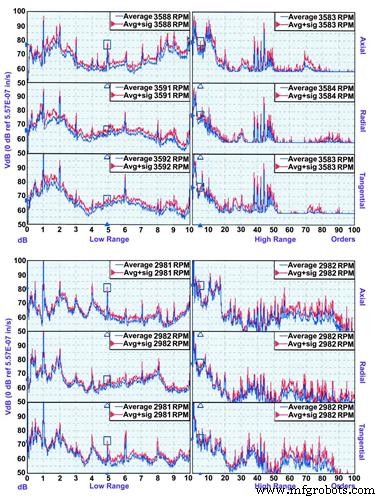
Рисунок 4. Базовые данные с двух объектов: Завод А (верхние шесть спектров) и Завод Б (нижние шесть). Каждый завод хостит 18 идентичных чилеров. Скорость вращения Завода Б (2982 об/мин) отражает 50-Гц входную линию, типичную для Европы. Данные представляют свободный конец подшипника мотора.
Проблемы антифрикционных подшипников
Дефекты подшипников — среди самых частых проблем, обнаруживаемых вибрационным анализом. Ранние дефекты проявляются как вибрационные компоненты на частотах, не кратных скорости вращения вала. Эти несинхронные частоты определяются геометрией подшипника и могут быть приближены следующими правилами:
Ball Pass Frequency Outer Race (BPFO) = # роллеров × скорость вала × 0,4
Ball Pass Frequency Inner Race (BPFI) = # роллеров × скорость вала × 0,6
Fundamental Train Frequency (FTF) = скорость вала × 0,4
Производитель специфицировал подшипник SKF 7318. Его таблица показывает внешние и внутренние частоты прохождения шариков 4,9×M и 7,1×M соответственно, подтверждая 12-элементный подшипник. По мере прогрессирования износа гармоники (целые кратные) этих частот прохождения шариков появляются в спектре. В зависимости от типа дефекта, 1×M сайдбэнды также могут быть присутствовать. Тяжёлый износ поднимает высокочастотный шумовой пол между 70×M и 100×M.
Общие диагностические стратегии
Точное обнаружение износа подшипников требует консистентной методологии сбора и анализа данных. Широкополосные измерители часто пропускают ранний износ, предлагая ограниченное предупреждение перед катастрофическим отказом. Высокочастотные ударные или ультразвуковые методы могут обнаружить ранний износ, но пропускают низкочастотные ошибки вроде дисбаланса или невыравнивания.
Трёхосный узкополосный спектральный анализ с относительными критериями приёмки обеспечивает надёжное раннее обнаружение и может диагностировать широкий спектр ошибок — дисбаланс, невыравнивание, зазор рабочего колеса, ослабление, резонанс. Это исследование использует этот подход.
Узкополосный набор данных включает два высокоразрешающих (800 линий) трёхосных спектра из одной точки на жёстком корпусе подшипника. Низкочастотный спектр покрывает 0–10 порядков скорости вала, захватывая фундаментальные тона подшипника. Высокочастотный спектр охватывает 0–100 порядков, раскрывая гармоники тонов подшипника и высокочастотный шумовой пол. Хотя объёмный, штрих-код-базированная настройка позволяет быстрый, повторяемый сбор данных, и ПК-обработка быстрая и автоматизированная.
Модель ошибки для дефектов подшипников включает четыре ключевых индикатора:
- Гармонический ряд пиков на несинхронной фундаментальной частоте.
- 1×M и/или FTF сайдбэнды вокруг тех пиков.
- Повышенный высокочастотный шумовой пол.
- Гармонический ряд на частоте вращения вала из-за ослабления подшипника.
Вибрационный анализ: Человек vs Компьютер
Объём узкополосных данных, необходимый для точной диагностики, требует компьютерной обработки. Персональный компьютер, оснащённый экспертной системой, может выполнить следующие шаги за секунды:
- Нормализовать спектры относительно скорости вала.
- Извлечь амплитуды ключевых форсирующих частот и сопутствующих пиков.
- Применить модель ошибки для идентификации паттернов дефектов.
- Квантифицировать тяжесть на основе prominences паттерна.
Эти логические правила были откалиброваны сравнением автоматизированных диагнозов с экспертными анализами большой популяции машин, обеспечивая, что выводы компьютера зеркалят суждения опытного вибрационного аналитика.
Рисунок 5 показывает текстовый диагностический отчёт, сгенерированный экспертной системой для Чиллера 4.
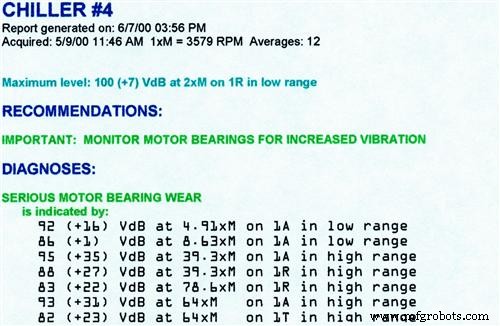
Рисунок 5. Компьютер-сгенерированные диагностические результаты для Чиллера 4.
Ручное ревью спектральных данных
Рисунок 6 представляет мотор-свободный-конец данные, собранные 25 марта для Чиллера 4. Маска среднее + σ (красная) наложена для сравнения. Горизонтальная ось масштабирована в «порядках», где 1 порядок равно одному вращению вала.
Выдающиеся несинхронные пики появляются на 4,9×M и 7,1×M в осевом низкочастотном диапазоне — точно BPFO и BPFI для подшипника мотора. В высокочастотных спектрах гармоники, расстояния на 4,9×M, подтверждают гармонический ряд BPFO. Высокочастотный шумовой пол совпадает с σ-маской, указывая, что износ присутствует, но ещё не критичен.
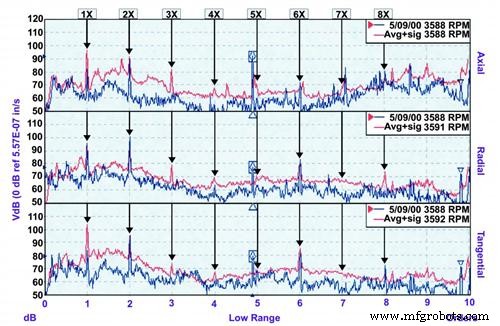
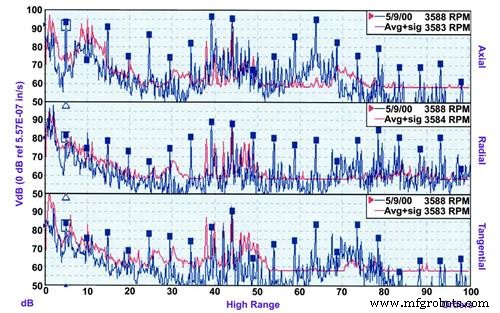
Рисунок 6. Трёхосные вибрационные спектры для подшипника свободного конца мотора на Чиллере 4. Слева: низкочастотные данные; справа: высокочастотные данные. Отмеченные пики показывают 4,9×M BPFO гармонический ряд.
Прогностика
После подтверждения дефекта подшипника следующий вопрос — оставшаяся жизнь. Опытный аналитик откладывает суждение до тех пор, пока множественные наборы данных не раскроют тренд. Экспертная система рассчитывает оценку тяжести на основе трёх факторов:
- Количество поддерживающих пиков.
- Мера, в которой каждый пик превышает критерий.
- Абсолютная амплитуда каждого пика.
Оценки тяжести маппятся на шкалу: незначительное, умеренное, серьезное, экстремальное. В трендовом графике (Рисунок 7) тяжесть износа подшипника стабилизировалась на низко-серьёзном уровне.
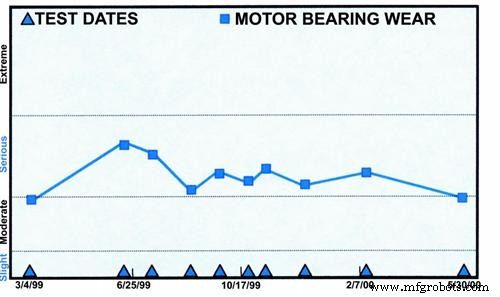
Рисунок 7. Экспертная система трендового графика для Чиллера 4.
Жизненный цикл подшипника в основном диктуется нагрузкой; текущие данные не показывают ухудшения за прошлый год. Вибрационный анализ доставляет квантифицируемые доказательства здоровья подшипника, позволяя проактивные решения. По мере эскалации износа система поднимет оценку тяжести соответственно.
Во время более раннего сервисного визита инженер производителя использовал общий вибрационный измеритель и заключил, что подшипник в порядке. Предел производителя 0,25 дюйм/с пик, вероятно, был соблюдён, иллюстрируя ключевое ограничение широко-полосных измерений для предиктивного обслуживания — они пропускают тонкие несинхронные сигнатуры вроде BPFO гармоник.
Заключение
Для максимизации жизни подшипника заводские инженеры должны непрерывно мониторить каждую машину против её модели-специфичного среднего + 1 σ базовой линии. Оценка тяжести экспертной системы предлагает консистентный, объективный тренд, информирующий своевременные решения по обслуживанию. Когда тяжесть приближается к экстремальному уровню, замена подшипника должна быть запланирована, и удалённый подшипник инспектирован для закрытия диагностического цикла.
Об Azima DLI
Azima DLI — ведущий провайдер предиктивного мониторинга состояния машины и анализа, доставляющий надёжные, масштабируемые решения, согласованные с высокими стандартами клиентов по аптайму. Их WATCHMAN Reliability Services сочетают гибкое развёртывание, проверенное диагностическое ПО и глубокую аналитическую экспертизу для доставки устойчивых, стоимостно-эффективных программ обслуживания на основе состояния. С штаб-квартирой в Вобурне, Массачусетс, и глобальным присутствием по США, Азиатско-Тихоокеанскому, Центральной Америке, Европе и Южной Америке, Azima DLI помогает клиентам максимизировать доступность активов и продуктивность. Для дополнительной информации посетите www.azimadli.com.
Техническое обслуживание и ремонт оборудования
- Проактивный мониторинг состояния: Корневой анализ отказа 450-л.с. электродвигателя
- Высокая вибрация в новом центрифугальном насосе прослежена до неисправных опор двигателя
- Пошаговое руководство по безопасному снятию подшипника для ремонта
- PPL Montana повышает надежность станции через обучение обслуживанию Timken
- Устранение отказов подшипников: как стратегические партнерства повысили надежность и сэкономили $230 тыс.
- Как вибрационный анализ ведет к успеху предиктивного обслуживания
- Максимальная эффективность: как ПО профилактического ТО ведет к успеху в производстве
- Почему анализ масла критичен для успеха коммерческих автоперевозок
- Как анализ жидкостей повышает надежность техники и снижает простой
- Полное руководство по технике для сноса и деконструкции: выбор и эксплуатация