



Высокая вибрация в новом центрифугальном насосе прослежена до неисправных опор двигателя
Во время установки 150-галлон-в-минуту центрифугального насоса, приводимого 125-л.с. двигателем, устройство выдало тревожно высокие уровни вибрации с самого первого пуска. После нескольких дней тщательных проверок выравнивания, разборок насоса, инспекций подшипников, запусков двигателя без связи и технической поддержки вендора причина оставалась неуловимой.
Менеджер по обслуживанию завода запросил вибрационного аналитика для проведения независимой оценки. Измерения аналитика раскрыли экстремальную горизонтальную вибрацию — около 1 дюйм/с на подшипниках двигателя — в то время как вертикальная вибрация была всего 0,2 дюйм/с, сильно предполагая направленный резонанс.
При остановке устройства визуальная инспекция опорной структуры двигателя выявила критический дефект: двойные «C» канальные балки шли параллельно фундаменту, поддерживая только передние и задние ноги двигателя, с 6-дюймовым зазором под ними и без поперечной опоры. 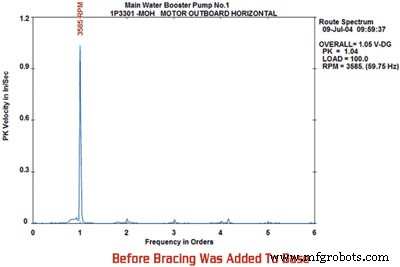
График 1. Показания вибрации до добавления обрешетки к основанию.
Для подтверждения резонанса аналитик провел ударный тест. Ударяя двигатель трехфунтовым резиновым молотком, была идентифицирована естественная частота 3600 об/мин в горизонтальном направлении. Рабочая скорость двигателя — 3585 об/мин под полной нагрузкой — совпадала с этой естественной частотой, создавая резонансное условие, усиливающее вибрацию.
После временного утепления опоры портативным гидравлическим тараном устройство было перезапущено. Горизонтальная вибрация упала с 1 дюйм/с до 0,085 дюйм/с, подтверждая неадекватный дизайн монтажа.
Постоянное решение — сварка обрешетки через «C» канал в зонах передней и задней ног, образующая жесткую коробчатую опору. Эта модификация устранила резонанс и снизила уровни вибрации до пренебрежимо малых значений — все в течение трех часов устранения неисправностей, по сравнению с тремя днями повторных разборок, которые предшествовали этому.
Эти находки подсвечивают риски недостаточных спецификаций установки. Без детальных руководств вендоры могут непреднамеренно создавать резонансные установки, ускоряющие отказ компонентов. Приемо-сдаточные испытания новых установок — и строгий надзор вендоров — это существенные практики для защиты оборудования и обеспечения долгосрочной надежности.
Наша организация теперь принимает новые протоколы установки, согласованные с Рекомендуемой практикой 686 Американского нефтяного института, вместе с комплексным анализом корневых причин и критериями приемки для нового и переработанного оборудования.
Техническое обслуживание и ремонт оборудования
- Двигатели переменного магнитного сопротивления: типы, работа и применение
- Снижение шума и вибрации в системах с шаговыми двигателями с QuietStep от Allegro
- PdMA и Snell Group предлагают сертифицированное обучение Motor Circuit Analysis
- Гибридный вибрационный мониторинг: объединение непрерывного и маршрутного стратегий для оптимальной надежн…
- Проактивный мониторинг состояния: Корневой анализ отказа 450-л.с. электродвигателя
- Продление срока службы двигателя: экспертные советы по обслуживанию
- Профессиональные услуги по ремонту сервоприводов Fanuc
- Как вибрационный анализ ведет к успеху предиктивного обслуживания
- Выбор между ремонтом и заменой: ключевые вопросы для диагностики двигателей
- Моторные опоры: как выбрать лучший материал для вашего автомобиля