



Электроэрозионная обработка (ЭЭО): мастерство точности в обработке твердых материалов
В высокоточном производстве обычные инструменты — сверла и фрезы — в конечном счете достигают своих пределов. Когда материал сверхтвердый или геометрия слишком сложна для физического лезвия, инженеры прибегают к процессу, который больше напоминает научную фантастику, чем традиционную работу в цехе: электроэрозионной обработке (ЭЭО).
Часто называемой «искровой обработкой» или «проволочной эрозией», ЭЭО эволюционировала из нишевого метода ремонта в базовую технологию для авиакосмических, медицинских приборов и автомобильных компонентов. Это руководство объясняет, как работает ЭЭО, ее три основных варианта и стратегические преимущества, делающие ее незаменимой для современной инженерии.
Что такое ЭЭО?
В отличие от фрезерования или токарной обработки с ЧПУ, основанных на механическом сдвиге, ЭЭО — это термо‑электрический процесс. Материал удаляется серией быстрых локальных электрических разрядов — искр — между двумя электродами: инструментом (электродом) и заготовкой.
Оба электрода погружены в диэлектрическую жидкость, обычно деионизированную воду или масло. Когда напряжение превышает порог, жидкость пробоивается, и искра перескакивает зазор. Каждая искра достигает температур 8000–12000 °C, испаряя или расплавляя микроскопическое количество материала. Диэлектрик затем вымывает осадок и охлаждает поверхность, готовя заготовку к следующему разряду.
Три столпа технологии ЭЭО
Современное производство разделяет ЭЭО на три различных метода, каждый оптимизирован для конкретных форм и промышленных нужд.
1. Проволочная ЭЭО (WEDM)
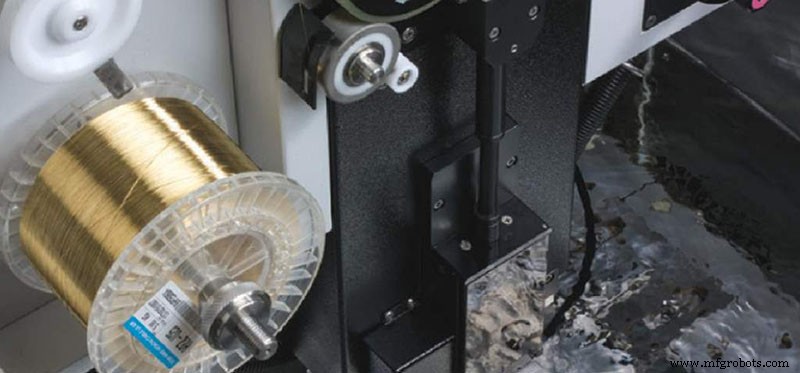
- Принцип работы: Непрерывно подаваемый провод — обычно латунный или цинкированной меди — выступает электродом, движущийся по ЧПУ‑программированному пути через заготовку. Поскольку провод постоянно обновляется, режущий край остается острым и равномерным.
- Лучшие сценарии: Идеально для производства пресс‑форм, штамповочных пуансонов и сложных 2‑D форм в толстых листах.
- Ключевое преимущество: 5‑осевая возможность позволяет делать конические срезы и разные профили верхней и нижней сторон с допусками до ±0,0001 дюйма.
2. Просадная ЭЭО (Sinker / Cavity EDM)
- Принцип работы: Индивидуально изготовленный электрод — часто графитовый или медный — представляет собой негатив желаемой полости. Электрод опускается в заготовку, «просаживая» искровую эрозию, чтобы сформировать глухие полости.
- Лучшие сценарии: Незаменима для литья под давлением, создания глубоких сложных полостей в сталевых формах, недоступных обычной фрезеровке.
- Ключевое преимущество: Обеспечивает острые внутренние углы и текстуры, которые механические инструменты не могут воспроизвести.
3. ЭЭО сверления отверстий
- Принцип работы: Используется полый вращающийся трубчатый электрод. Диэлектрик циркулирует через трубку, удаляя осадок из глубоких отверстий, обеспечивая точное сверление в твердых материалах.
- Лучшие сценарии: Широко применяется для создания охлаждающих каналов в лопатках турбин реактивных двигателей и для подготовки стартовых отверстий для проволочной ЭЭО.
- Ключевое преимущество: Сверлит под большими углами на кривых поверхностях без сноса и ломания сверла, сохраняя круглость на большой глубине.
Технические преимущества: почему выбирают ЭЭО?
Точность и целостность поверхности
Бесконтактная природа ЭЭО устраняет заусенцы и механические деформации, типичные для фрезерования. Получившаяся чистота поверхности исключительно гладка — часто сравнима с качественным пескоструйным.finish — снижая потребность в вторичной полировке.
Сложная геометрия, нулевое напряжение
Там, где режущий инструмент мог бы согнуться или сломать тонкую стенку в массивном блоке, ЭЭО не прикладывает макропула. Это позволяет создавать деликатные решетки, тонкие ребра и микро‑элементы, сохраняющие структурную целостность.
Независимость от твердости
В обычной обработке износ инструмента растет с твердостью материала. ЭЭО безразлична к твердости: искра эродирует закаленную инструментальную сталь так же легко, как мягкий алюминий, если материал электрически проводит.
Историческая эволюция
Концепция искровой эрозии восходит к Джозефу Пристли (1770 г.), но практическое применение началось в 1940‑х, когда Б.Р. Лазаренко и Н.И. Лазаренко в СССР использовали ее для управляемого производства. К концу 1960‑х — ранним 1970‑м появление ЧПУ превратило ЭЭО из ручного ремонтного инструмента в автоматизированную высокоточную систему — заложив путь к современным компонентам космических аппаратов и хирургическим инструментам.
Заключение
ЭЭО — вершина материалоудаления там, где обычная физика не работает. Хотя она может быть медленнее высокоскоростного фрезерования, ее способность игнорировать твердость материала и изготавливать геометрии, считающиеся невозможными, делает ее обязательной для передовых производителей. Понимание нюансов между проволочной, просадной и сверлящей ЭЭО — первый шаг к инженерному совершенству.
Производственный процесс
- Виды отверток: полное руководство по типам, профилям и применению
- Создание классической аркадной игры на Arduino с LCD, зуммером и джойстиком
- Оптимизация производства кокса в батареях коксовых печей с побочными продуктами
- Часы на 7-сегментном дисплее с Arduino Nano, DS3231 RTC и автояркостью от LDR
- Выбор идеальной услуги ЧПУ обработки: практическое руководство
- Создание Перчатки Бесконечности: DIY-набор с Arduino и светодиодами
- Создание осциллографа на Arduino Nano с дисплеем Nokia 5110 (20 кГц): простое DIY-руководство
- Операции промоечного отверстия доменной печи: эффективное удаление чугуна и шлака
- Портативный солнечный трекер с зарядкой телефона: Arduino + сервопривод
- DIY-консоль управления Photoshop на Arduino Nano RP2040 Connect