



Производство ДВП (MDF): процесс, качество и будущие тренды
Общие сведения
Инженерное дерево, также известное как композитные лесные продукты, производится склеиванием древесных волокон, щепок и стружки смолами под теплом и давлением. В США отрасль ежегодно генерирует около 21 миллиона метрических тонн (21 миллион тонн) композитного дерева. Наиболее распространенные формы — фанера, шпонлист, ДВП, ДСП и клееный шпонный лес. Эти продукты используют ранее малоиспользуемые древесные отходы и низкосортные породы, обеспечивая минимальные отходы сырья.
ДВП средней плотности (MDF) — это панель, состоящая в основном из лигноцеллюлозных волокон, склеенных синтетической смолой. Панели прессуют до удельного веса 0,50–0,80 (31–50 фунт/фут³). При производстве добавляют присадки для улучшения прочности, влагостойкости или отделочных свойств. Поскольку ДВП можно резать на широкое разнообразие размеров и форм, он находит применение в промышленной упаковке, выставочных стендах, игрушках, мебели, шкафах, настенных панелях, молдингах и дверных компонентах.
Поверхность ДВП плоская, гладкая и свободна от сучков или волокнистых узоров, что упрощает отделочные операции и дает согласованные результаты. Его однородный край позволяет точную обработку, снижая обрезные отходы по сравнению с другими подложками. Улучшенная размерная стабильность и прочность делают ДВП отличной заменой массиву дерева во многих внутренних приложениях. Мебельные производители также тиснуют ДВП для создания трехмерных дизайнов, используя его однородную текстуру.
За прошлое десятилетие американский рынок ДВП быстро расширялся. Отгрузки выросли на 62%, а мощность заводов — на 60%. Сегодня ежегодно в Америке потребляют более 1 миллиарда квадратных футов (93 млн м²) ДВП. Глобальная мощность достигла 12 миллиардов кв. футов (1,1 млрд м²) в 1996 году, и сейчас в мире работает более 100 заводов.
История
ДВП впервые коммерциализировали в США в 1960-х, с начальным производством в Депости, штат Нью-Йорк. Родственный продукт, органолит (сжатое волокнистое плито), возник случайно в 1925 году, когда Уильям Мейсон искал применение обильным древесным щепкам, отбракованным лесопилками. Пытаясь прессовать древесное волокно в утеплитель, он нечаянно создал прочный тонкий лист, забыв выключить свой пресс — ранняя версия волокнистой плиты, произведенная с помощью горелки, XVIII-векового пресса для писем и старой автомобильной котельной.
Сырьё
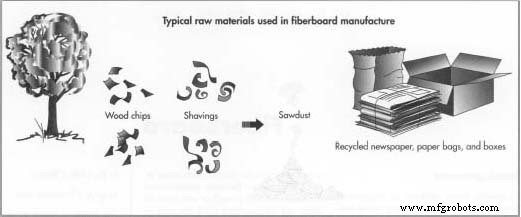
Традиционные сырьевые материалы для ДВП включают древесные щепки, стружку и опилки. Растущий фокус на устойчивости расширил сырьевую базу для включения макулатуры, кукурузного волосок, багасса (волокон сахарного тростника), картона, пластиково-металлических композитных контейнеров, телефонных справочников и старых газет. Одна компания перерабатывает 100 000 тонн таких отходов ежегодно, утилизируя материалы в высококачественный ДВП. Синтетические смолы связывают волокна, а дополнительные добавки улучшают производительность.
Процесс производства
Технологические достижения заметно улучшили качество ДВП. Инновации охватывают подготовку древесины, смольные формулировки, прессовое оборудование и техники шлифовки панелей. Современные прессы сокращают циклы, в то время как антистатические системы продлевают жизнь лент при шлифовке.
Подготовка древесины
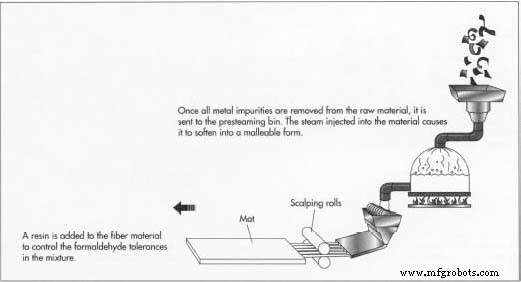
- Отбор и очистка переработанных волокон начинается с магнитного разделения для удаления металлических примесей. Материал затем сортируют на крупные куски и мелкие хлопья, при чем хлопья дополнительно делят на опилки и древесные щепки.
- После второго магнитного сканирования неиспользованный материал отводят как топливо. Оставшиеся волокна предварительно парят, затем подают через боковые и пробочные винтовые питатели, которые сжимают и обезвоживают материал. Рефинер разрывает волокна на равномерные пряди; второй этап рефинирования может применяться для повышения чистоты. Крупномоторные рефинеры также просеивают инородные объекты.
Отвердевание и прессование
- Смолу добавляют перед рефинированием для контроля содержания формальдегида, а катализатор вводят после. Волокна продувают в флеш-трубчатую сушильную камеру, нагреваемую маслом или газом. Точное взвешивание обеспечивает правильное соотношение смола-к-волокон.
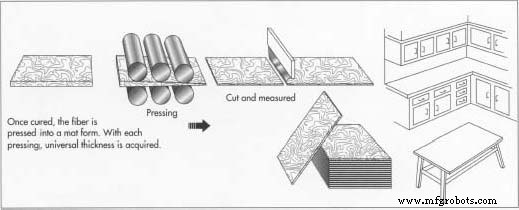
- Сжатые ковры проходят через калибровочные ролики для достижения равномерной толщины, затем проходят множественные стадии прессования. Непрерывный пресс с крупным барабаном сжимает ковер с постоянной скоростью, контролируемый электронными системами, гарантирующими целевую плотность и прочность. Готовый продукт подрезают по спецификации и охлаждают перед нарезкой на длину.
- Прессованы оборудованы контрвесовыми, гидравлически приводными системами замыкания, обеспечивающими четырехточечное позиционное управление, позволяющим индивидуальной точности толщины панели и снижению предварительных проблем отвердевания.
Шлифовка панелей
- Панели шлифуют лентами с абразивами, такими как карбид кремния или керамические альтернативы (цирконий-алюминий, оксид алюминия) для достижения тонких, гладких поверхностей. Восьмиголовные шлифовальные станки и двусторонняя градация обеспечивают последовательное качество финиша. Антистатическая технология устраняет статическое электричество, уменьшая пыль и продлевая жизнь ленты.
Финишная обработка
- В зависимости от конечного применения, панели могут получать разные покрытия. Лаки и имитацию древесных текстур могут наносить, а тиснение поверхности часто применяется. Гильотинная резка производит большие листы (до 100 дюймов в ширину), в то время как штамповка обрабатывает меньшие размеры (42 × 49 дюймов). Узкие полосы (1–24 дюйма) производят на специальных машинах.
- Ламинирующие машины наносят винил, фольгу или другие фанеры. Процесс включает размотку рулона ДВП, нанесение клея между двумя роликами, склеивание ламината и прохождение композита через ламинатор.
Контроль качества
Большинство заводов ДВП используют компьютеризированные процессные контролы для мониторинга каждого производственного шага и поддержания согласованности продукта. Непрерывные весовые ленты, базисные весовые датчики, мониторы профиля плотности и толщиномеры работают вместе для сохранения единообразия. Американский национальный институт стандартов (ANSI) установил продуктовые спецификации, включая лимиты выделения формальдегида, для каждого применения. Эти стандарты эволюционируют с экологическими регуляциями и рыночными требованиями.
Стандарт ANSI A208.2, текущая третья редакция, классифицирует ДВП по плотности и предполагаемому использованию (внутреннее или внешнее) и определяет четыре внутренних класса продукта. Он специфицирует физические и механические свойства, размерные допуски и лимиты формальдегида в метрических и дюймово-фунтовых единицах.
Ключевые показатели производительности — плотность, удельный вес, твердость, предел прочности на изгиб, износостойкость, ударная прочность, модуль эластичности, прочность на растяжение, впитывание воды, разбухание по толщине и прочность внутреннего сцепления — измеряются по ASTM D-1037. Эти тесты гарантируют, что каждая панель соответствует отраслевым бенчмаркам.
Будущее
Хотя в 1996 году добавили 750 новых заводов, потребление спроектировали 10% спад в 1997 году, с некоторыми рынками и экспортом, не достигшими ожиданий. Тем не менее, заводы, инвестирующие в высокотехнологичное оборудование и строгие экологические контролы, все еще могут производить премиальный ДВП.
Экологические регуляции продолжат драйвить инновации. В то время как мочевино-формальдегидные смолы доминируют из-за стоимости и быстрого отвердевания, они вызывают опасения по выделению формальдегида. Фенол-формальдегидные смолы, не выделяющие формальдегид после отвердевания, предлагают более чистую альтернативу, хотя и по более высокой цене. Ранние исследования предполагают, что меньшие количества смолы могут достичь сопоставимых времен обработки.
Производственные достижения — такие как пресс-системы, устраняющие предварительное отвердевание и минимизирующие вариации толщины панели — дадут ДВП с превосходной краевой согласованностью, более гладкими поверхностями и улучшенными физическими свойствами. Ожидается, что эти улучшения поощрят более широкое принятие ДВП в дизайне мебели и шкафов.
Производственный процесс
- Деревянные винты (Wood Screws): типы, особенности и советы по выбору
- Рубанки: типы, применение и преимущества в столярном деле
- Грунтовка для шлифовки (сэндинг-силер): ключ к идеально гладкой отделке дерева
- OSB-плиты: состав, применение и преимущества
- Термически модифицированное дерево (heat-treated wood): преимущества, виды пород и стандарты ISPM 15
- Понимание ДВП: состав, применение и преимущества
- Что такое древесина? Полное руководство по дереву и пиломатериалам
- Понимание переработки древесины: от сырья к готовым продуктам
- Древесина: ключевые свойства для строительства и дизайна
- Основное руководство по древесине: применение, история и современное использование