



Производство качественных пого-пинов: ключевые процессы и стандарты
Пого-пины (пружинные контакты) обычно размещаются в плотной матрице, соединяя множество отдельных узлов двух печатных плат.
Хотя эти крошечные пого-пины кажутся простыми, весь процесс производства заслуживает внимания. некачественные изделия имеют короткий срок службы и увеличивают затраты, снижая эффективность.
Качество пого-пинов определяется:
- качеством штырьков и
- процессом напыления (гальваники)
Ниже представлены ключевые этапы контроля качества пого-пинов. Надеемся, это будет полезно!
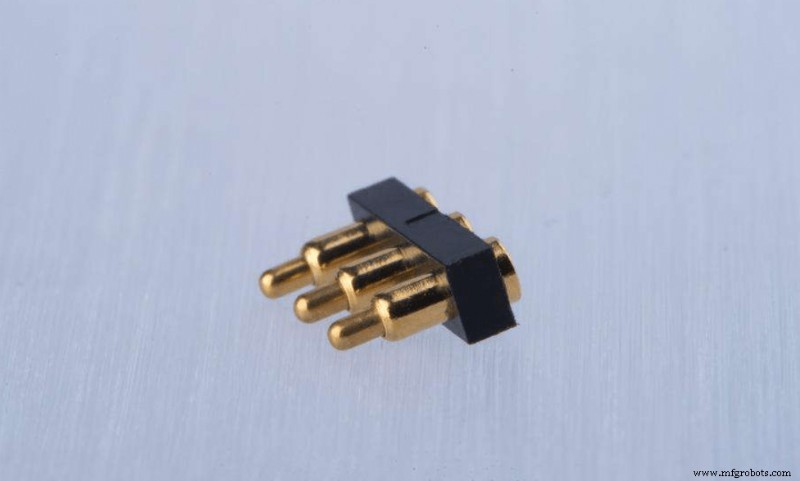
1. Качество штырьков
Пого-пин состоит из трех основных частей: плунжера (штока), гильзы и пружины. Качество этих трех компонентов напрямую определяет репутацию всего пина.
1.1 Как изготовить качественный плунжер
Латунь с хорошей электропроводностью — идеальный материал для плунжеров.
Для обеспечения высокой твердости и коррозийной стойкости большинство производителей покрывают поверхность плунжера золотом.
1.2 Как изготовить качественную гильзу
Основная функция гильзы — передача сигналов, поэтому электропроводность и упругость (прочность на сжатие) материала должны быть отличными.
Большинство гильз изготавливают из медных сплавов. Наиболее распространенные:
А. Латунь: сплав меди и цинка, обладающий хорошей электропроводностью (около 26–29% IACS). В зависимости от пропорций меди существуют 3 основных типа: C2680 (JIS), C3604, C3601. Требуется термическая обработка.
Б. Фосфорная бронза: сплав меди и олова, менее проводящий, чем латунь (проводность ~13%).
Но она обладает хорошей упругостью и пластичностью, что делает её идеальной для гильз, подвергающихся растяжению. В зависимости от содержания олова выделяют 3 типа: C5440, C5191, C5210. Чем выше содержание олова, тем ниже проводность и выше упругость.
В. Термически обработанный медный сплав: обладает хорошей проводностью и упругостью, но стоит дороже.
1.3 Как изготовить качественную пружину
Бериллиевая бронза, нержавеющая сталь и стальная проволока — сырье для пружин пого-пинов. У каждого материала свои уникальные характеристики.
Пружина для сборки пина должна обеспечивать: малый монтажный объем, хорошую упругость, высокую жесткость и качественную форму.
2. Процесс напыления (гальваники)
Рассмотрим методы напыления с отличной электропроводностью и высокой эффективностью, подходящие для плунжера, гильзы и пружины.
2.1 Напыление на плунжер
Плунжер пого-пина обычно покрывают золотом — предпочтительный метод, так как золото обладает отличной электропроводностью и стойкостью к окислению.
Толщина золотого покрытия критически влияет на срок службы. Для снижения затраты иногда используют никелевую подложку для управления толщиной золотого слоя.
В зависимости от требований также применяют родиевое и палладиевое напыление.
2.2 Напыление на гильзу
Гильза — деталь глубокой обработки с 2 этапами: никелирование и золочение.
Сначала необходимо никелевое подложковое покрытие (обычно 1–2 мкм). Затем поверхность золочат (толщина 0,1–1,0 мкм).
Для гильз малого диаметра и большой длины обычно делают боковое отверстие у дна, чтобы раствор для напыления 충분히 циркулировал у дна и обеспечивал осаждение золота на внутренней стенке дна.
2.3 Напыление на пружину
Поверхность пружины обычно серебра. Для лучшей проводности иногда требуется золочение, так как золото улучшает электропроводность и обладает высокой тепловой стабильностью, стойкостью к окислению и коррозии.
3. Меры предосторожности при использовании пружинных контактов
А. Следите за направлением контакта пого-пинов
В работе направление пого-пинов должно быть вертикальным. Избегайте нагрузок сбоку и в других невертикальных направлениях.
Б. Контактная зона батареи с пинами не должна быть окислена
- Нет остаточного герметизирующего жидкости;
- Нет других остаточных загрязнений;
- Избегайте касания пластикового барьера при сборке.
В. Контролируйте величину сжатия пого-пина
Сжатие пого-пина обычно составляет 2/3 от полного хода. Если нажатие слишком мало, контактная сила недостаточна — нестабильное сопротивление; если слишком много — гильза деформируется и пин заклинит.
Это важные моменты при выборе пого-пинов для ваших изделий. Оставляйте комментарии при вопросах.
Примечание: Мы не владеем правами на изображения. Если они принадлежат вам, свяжитесь с нами — мы удалим их максимально быстро.
Производственный процесс
- Материалы для шплинтов: дерево, металл и пластик — подробный разбор
- Как изготавливаются медные трубы: от плавки к готовому продукту
- Измерение качества воздуха с OpenSensors: руководство по Arduino и Python
- Алюминий и золото в термозащите спутников: многослойная изоляция и металлическое напыление
- Высокопроводящие чугунные литья из меди: качество, долговечность и индивидуальные решения
- ИИ и робототехника революционизируют производство: качество и эффективность
- Инструментальные стали: их критическая роль и производственный процесс
- Влияние шпинделей на качество обработки
- Полное руководство по производству деталей методом выплавляемой модели
- Высокоточные высокоскоростные резельные линии: принцип работы и значение