



Экспертное руководство по обработке валовых деталей: технологии, советы, типичные ошибки
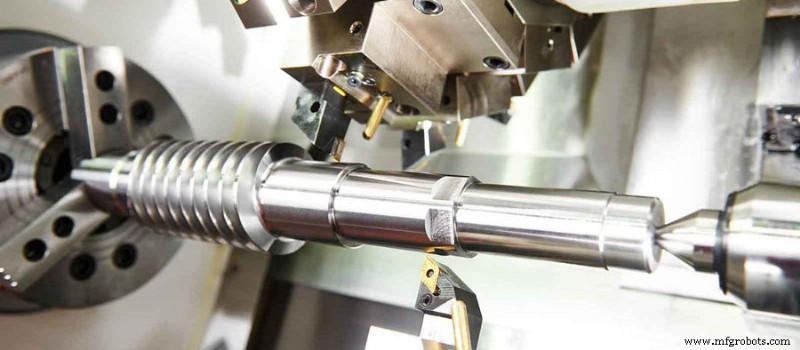
Валовые детали — распространенный тип. Строение — вращающееся тело, длина обычно больше диаметра. Широко применяются в механизмах для опоры передаточных элементов, передачи момента и восприятия нагрузок. Обработка валов подчиняется определенным правилам. Статья раскрывает основные маршруты и важные нюансы.
1. Основные технологические маршруты обработки валов
Главные обрабатываемые поверхности — наружная цилиндрическая и специальные профильные. Оптимальный метод выбирают по классам точности и требованиям к шероховатости. Базовые маршруты — четыре.
- Черновая → получистовая → чистовая токарная. Главный маршрут для наружной поверхности валов из обычных материалов.
- Черновая → получистовая → черновая шлифовка → чистовая шлифовка. Для ферритых металлов с высокими требованиями к точности и шероховатости, требующих закалки. Шлифовка — идеальная финишная операция.
- Черновая → получистовая → чистовая токарная → алмазная токарная. Специально для цветных металлов: низкая твердость, легко забивают межзеренные промежутки шлифовального круга — шлифовкой не добиться требуемой чистоты, нужны чистовая и алмазная токарная.
- Черновая → получистовая → черновая шлифовка → чистовая шлифовка → финишная (полировка/суперфиниш). Часто для закаленных ферритых металлов с повышенными требованиями к точности и шероховатости.
2. Предварительная обработка валов
Перед точением наружной поверхности обязательны подготовительные операции. Главная — выпрямление. Заготовка часто изгибается при изготовлении, транспортировке, хранении. Для надежного зажима и равномерного припуска выпрямляют в холодном состоянии прессами или выпрямительными станками.
3. Опорные основания для обработки валов
Первое — центровина заготовки как опорное основание.
Коаксиальность наружных поверхностей, конических отверстий, резьбовых поверхностей и перпендикулярность торцов оси вращения — ключевые показатели позиционной точности. Эти поверхности обычно проектируются относительно оси вала, центровина используется для позиционирования — соблюдается принцип совпадения оснований. Центровина — не только опора при точении, но и опорное/контрольное основание для других операций — принцип единства оснований. Две центровины позволяют в одной установке обработать множество наружных поверхностей и торцов.
Второе — наружная цилиндрическая поверхность и центровина как опорные основания.
Эффективно устраняет недостаточную жесткость позиционирования по центровине, особенно для тяжелых заготовок: центровина дает неустойчивый зажим, ограничивает режущие режимы. При опоре на наружную поверхность и центровину проблем нет. При черновой обработке этот способ выдерживает большой крутящий момент — самый распространенный метод позиционирования валов.
Третье — две наружные цилиндрические поверхности как опорные основания.
При обработке внутренних отверстий полых валов центровину использовать нельзя — опорой служат две наружные цилиндрические поверхности. При обработке шпинделов станков опорными часто берут две опорные шейки — обеспечивает коаксиальность конического отверстия относительно опорных шейк и исключает ошибки несовпадения оснований.
Четвертое — конусный мандрин с центровиной как опорное основание.
Наиболее часто применяется при наружной обработке полых валов.
4. Зажим валовых деталей
Обработка конусного мандрина и втулки требует высокой точности. Центровина — не только опорное основание, сделанное самой, но и эталон для финишной обработки наружной поверхности полого вала. Конусная поверхность мандрина/втулки должна иметь высокую коаксиальность с центровиной. Поэтому при выборе способа зажима минимизируют число установок мандрина, снижая ошибки повторной установки. В производстве после установки мандрин обычно не снимают и не меняют до конца обработки.
Производственный процесс
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- VTC 1000: ускорение среднего вертикального точения с модульной точностью
- Ультраточный токарный центр Miyano GN-3200 — превосходство в мелких деталях
- 7 экспертных советов для создания высокоточных деталей ЧПУ-обработки
- Проектирование резьбовых деталей на ЧПУ: экспертные советы для точности и надежности
- 10 проверенных стратегий снижения затрат на ЧПУ обработку
- Экспертное руководство: ЧПУ обработка деталей с подрезом (undercut) — советы и лучшие практики
- Топ-5 основ для точных котировок ЧПУ обработки
- Основные советы по сверловке: повышение производительности и качества
- Оптимальные материалы для высокоточных токарных деталей на ЧПУ