



Максимизация точности и эффективности в проволочной ЭЭО: 3 главных совета
Станок проволочной ЭЭО — высокоточный обрабатывающий станок, который может достичь точности обработки в несколько мкм, а шероховатость поверхности Ra может достигать < 0.2 мкм. Однако некоторые заводы не обращают внимания на детали при использовании станков медленного хода проволоки, думая, что хороший станок может легко достичь эффективной и высокоточной обработки.
На самом деле, чтобы обратить внимание на точность и эффективность медленнопроволочной обработки, мы должны обратить внимание на эти три главных пункта!
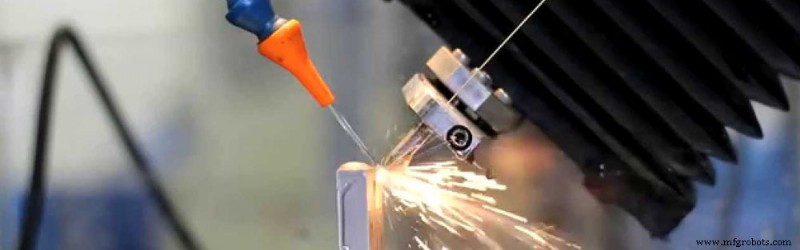
1. Процессные предпосылки
Станки проволочной ЭЭО оснащены библиотекой технологических параметров. Технологические параметры обычно получаются при определенных условиях (например, материал заготовки, электродная проволока, температура 20±3 °C, влажность 40–80% и т.д.).
Если следующие условия меняются или не соответствуют стандартам, это может вызвать отклонения в результатах обработки.
1) Спецификация промывки: при обработке по стандартным параметрам, после сравнения показания манометра водяного давления с теоретическим значением, разница должна быть менее 0.5 бар (1 бар = 0.1 МПа).
2) Зазор между заготовкой и соплом: 0.05–0.10 мм.
3) Когда шероховатость поверхности требует Ra ≥ 0.35 мкм, можно выбрать проволоку, ориентированную на эффективность (рекомендуется использовать тот же тип проволоки, который идет с станком). Когда Ra < 0.35 мкм, для получения хорошей обрабатываемой поверхности выбирают цинкованную проволоку.
4) При чистовой обработке, пожалуйста, обеспечьте, чтобы вода μS < 10, особенно при чистовой обработке, пожалуйста, следуйте требованиям технологических параметров. При необходимости замените смолу или очищенную воду.
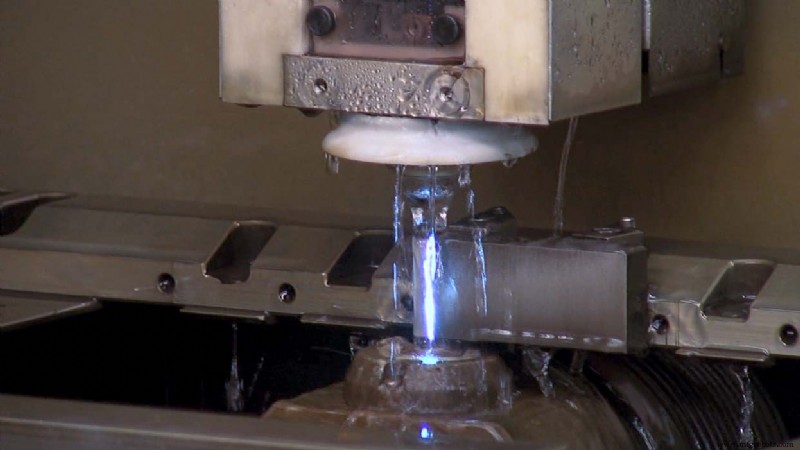
2. Влияние температуры на точность обработки
Для выполнения высокоточного и высококачественного медленнопроволочного резеания среда должна быть стабильной и соответствовать заданным требованиям. Не должно быть прямого солнечного света или потока воздуха. Изменения температуры должны контролироваться. Температурный диапазон станка для обеспечения рабочей точности составляет (20±3) °C, если разница температур велика, это повлияет на точность обработки и шероховатость поверхности.
Изменение температуры помещения сильно влияет на точность обработки, и его влияние проявляется в трех аспектах: размер, положение и форма. Как показано на рисунке ниже, чем больше изменение температуры и чем больше размер заготовки, тем более очевидно влияние температуры. Например, заготовка длиной 200 мм будет иметь размерную ошибку 0.01 мм при разнице температур 5 °C. Лучше завершить обработку крупной детали в одном включении. Если она остается на ночь, основная резка мало повлияет, но будет трудно обеспечить точность обработки, если она остановится во время подрезки.
Тепловые характеристики станков с ЧПУ оказывают важное влияние на точность обработки, составляя почти половину точности обработки. Точность обработки станка в состоянии длительной остановки и в состоянии теплового равновесия значительно различается. Причина в том, что температура шпинделя и каждой оси движения станка с ЧПУ относительно поддерживается на определенном фиксированном уровне после работы в течение некоторого времени, и по мере изменения времени обработки тепловая точность станков с ЧПУ стремится стабилизироваться, что показывает, что даже высокоточные станки могут получить стабильную точность обработки только в стабильной температурной среде и тепловом равновесии.
В случае высокоточной обработки и производства после включения станка, разогрев станка — самый основной общий факт точной обработки. Однако подготовительная часть «разминочных упражнений» станков игнорируется или неизвестна многими заводами.
Если станок простаивал более нескольких дней, рекомендуется разогревать более 30 минут перед высокоточной обработкой; если станок простаивал только несколько часов, рекомендуется разогревать 5–10 минут перед высокоточной обработкой. Процесс разогрева — это позволить станку участвовать в повторяющемся движении осей обработки. Лучше выполнять многоосевую интерполяцию, например, перемещать ось XYZ от левого нижнего угла системы координат в правый верхний угол, повторяя диагонали. При выполнении можно написать макропрограмму на станке, чтобы заставить станок повторно выполнять действие разогрева.
3. Факторы, влияющие на эффективность обработки
Существует много факторов, влияющих на эффективность медленнопроволочного резеания. Если есть неэффективность в обработке, можно рассмотреть следующие два фактора.
(1) Ограниченные структурой детали и закреплением, высокое давление воды не может эффективно промывать. В этот момент зависит от того, можно ли улучшить закрепление отрезаемых деталей. Некоторые детали под воздействием опорного приспособления имеют поднятое дно, некоторые под воздействием пресс-пластины и положения зажимного винта верхнее сопло приходится поднимать, а некоторые боятся, что оператор не опустит верхнее сопло в самую нижнюю точку при прикосновении сопла. Если дно поднято, смотрят, можно ли использовать приспособление с опорной поверхностью приспособления и рабочим столом в одной плоскости, или закрепить заготовку прямо на рабочем столе.
Под воздействием винта пресс-пластины и деталей, смотрят, можно ли использовать зажим в тиски для закрепления; для оператора, который боится, что верхнее сопло не опущено в самую нижнюю точку, можно подготовить щуп 0.1 мм по требованию. Для деталей, которые не могут быть эффективно промыты высокого давлением воды из-за структурных ограничений, можно только снизить резающую энергию. В этот момент необходимо правильное понимание резающей эффективности.
(2) Связано с системой транспортировки проволоки (связано с обслуживанием).
1) Проверить, нормально ли охлаждающая вода проводящего блока. Особенно есть ли охлаждающая вода для нижнего проводящего блока, потому что при процессе резания будет выпадать медная пудра, после длительного использования станка охлаждающая вода нижнего проводящего блока или даже промывочная вода для нижнего сопла обработки может быть забита, и ее следует очистить и прочистить;
2) Вращение нижнего направляющего ролика на нижнем рычаге гибкое. Проверить и очистить.
3) Нормален ли приемный ролик.
4) Проверить натяжение проволоки и скорость проволоки, и при необходимости перерегулировать.
5) Проверить и очистить сопло для провода и проводящий блок.
Производственный процесс
- Как выбрать идеальный станок с ЧПУ для долгосрочной эффективности
- 5 обязательных практик безопасности для операторов тяжелой техники
- Сверловка электроэрозийная (Sinker EDM) и проволочная резка (Wire EDM): ключевые отличия и применение
- Выбор правильного провода для электроэрозийной резки (EDM): скорость, точность и чистота
- Максимизация производительности путем комбинирования фрезерования и точения с турельными инструментами
- Станки электроэрозионной резки проволокой: преимущества и недостатки
- Проволочная электроэрозионная резка: точность и надежность
- Станок для производства рабицы: принцип работы и преимущества
- Лучшие станки с проволочной ЭРО: решения точной резки из Тайваня
- Топ ЧПУ-эрозионных станков для точной обработки