



Передовые решения высокоточной обработки для медицинской отрасли
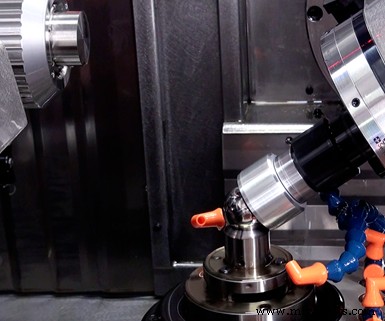
Соответствие строгим требованиям качества поверхности медицинских деталей может представлять вызовы, с которыми не каждый станок справляется.
Поскольку спрос на достижения в медицине продолжает ускоряться, во многом из-за роста среднего возраста населения, производители в медицинской сфере вынуждены ускорять темп. Хотя они могут естественным образом тянуться к недавно разработанным станкам для решения потребностей клиентов в более эффективном производстве сложных деталей, они не должны удивляться результатам, которые может дать станок, доказавший себя во времени.
Создание станков для медицинских деталей
Bumotec — производитель фрезерных центров, токарно-фрезерных и переносно-ротационных станков. Входит в группу Starrag — публичную компанию в 1800 сотрудников, базирующуюся в Швейцарии, но с производственными объектами также во Франции, Германии и Великобритании. Офис продаж в США, около 35 человек, находится в Хébrон (Кентукки) с 2001 года.
Bumotec — одна из восьми ключевых компаний группы, с сильным фокусом на медицинские и микромеханические детали. Изначально развивалась для часовой промышленности, затем расширила сферу для похожих деталей в других отраслях. Будь то высокий микс/малый объем или серийное производство, детали обычно высокой стоимости и включают маленькие, сложные формы.
Флагманский станок Bumotec — высокоточный токарно-фрезерный центр FTLs191-RP (s191 для краткости), давно доказавший себя на медицинских и микромеханических деталях, а также полупроводниковых, артиллерийских и других сложных микрокомпонентах вроде часовой промышленности. Рассмотрим, как станок завоевал популярность в производстве головок бедренных костей для ряда медицинских производителей.
Производство деталей «от стержня до коробки»
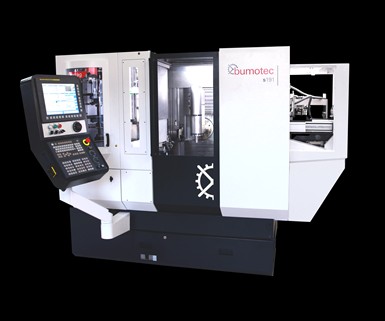
Токарно-фрезерный центр FTLs191-RP выдает высокоточные медицинские и микромеханические детали от стержня до коробки в одной обработке.
s191 был разработан 15 лет назад для сложных форм, включающих либо шлифовальную чистоту, либо размерной допуск до четырех знаков после запятой — высокоценные детали. Обычно используется с труднообрабатываемыми материалами: титан, Waspaloy, керамика, стекло, кварц, Inconel и нержавейка. Станок стандартным комплектуется стержнеподатчиком, но в США чаще устанавливают с барфидером и стружкоудавителем. Можно также использовать паллетный загрузчик.
Одной из выдающихся особенностей станка является ретейк-юнит (retaking unit) — полноценный контрашпиндель, работающий как перевертывательная станция, позволяющий обрабатывать деталь в горизонтальном или вертикальном положении.
Хотя это 7-осевой станок (с 5-осевой одновременной обработкой), он доступен исключительно с управлением Fanuc 31i-B5 как решение для упрощения эксплуатации. Компания видит станок как глобальный, поэтому сделала Fanuc стандартным из-за его международной известности и способности управлять каждой осью движения в высокоточном производстве.
Линейный мотор, привод прямого вращения: 25 л.с. на основной оси C, 15 л.с. на оси B, 12 л.с. на ретейке (шариковые винты используются в двух местах для безопасности OSHA, но только для позиционирования, не на осях обработки). Ретейк-шпиндель в линию с осью C и имеет почти такую же силу. Но получив заготовку от оси C, он может быть реориентирован для вертикальной обработки.
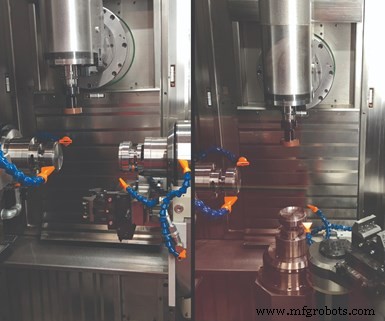
Станок имеет ретейк-юнит — полноценный контрашпиндель, работающий как перевертывательная станция, позволяющий обработку в горизонтальном или вертикальном положении.
Другая опция — двухгубчатый тисок, установленный рядом с противоположным шпинделем, который также может использоваться для захвата работы. Если противоположный шпиндель не нужен для токарной обработки, тисок может взять деталь после отрезки, реориентировать её и удерживать для фрезеровки.
Большинство станков, будучи коллетовыми, продаются как барные фрезерные решения, но могут быть настроены и для сырых заготовок. Работают с диаметрами стержней от 32 до 65 мм. Bumotec тесно сотрудничает с Hainbuch и другими поставщиками для быстрозаменных решений, исключающих необходимость изготовления и установки оснасток. Быстрая наладка и переустановка позволяют станку хорошо вписываться в среду высокого микса, малого объема, прототипирования.
Гибкость коллетовой системы и способность производить детали «от стержня до коробки», как рекламирует компания, соответствуют нуждам клиентов, многие из которых имеют ISO-медицинскую и/или FDA-аккредитацию. Им требуется возможность демонстрировать установленный процесс, переносимый и повторяемый на множестве станков, что достигается последовательной точностью от наладки до переустановки на единой платформе.
Станок также имеет измерительные возможности в магазине инструментов.
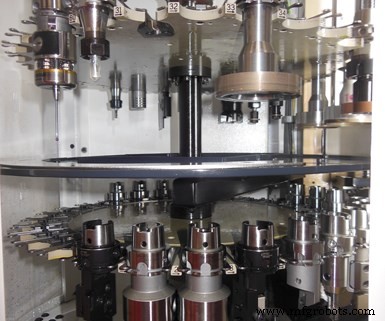
Магазин инструментов может вмещать до трех ярусов по 30 инструментов на ярус.
Включая технологию Renishaw, оптический зонд OMP400 измеряет деталь, а контактный зонд установки инструмента TS27R проверяет лом инструмента по длине и диаметру. Это компактный станок, но с хорошей жесткостью 4500 кг (10 000 фунтов). Стандартная скорость шпинделя 30 000 об/мин, опция 40 000 об/мин, линейные приводы дают ускорение 1,2 G. В карусели типа «свадебный торт» из 3 ярусов магазин инструментов размещает 90 инструментов (30 на ярус).
Как обработать головку бедренной кости
Пока s191 используется для ряда сложных деталей разных отраслей, одно применение хорошо демонстрирует его полные возможности. При эндопротезировании тазобедренного сустава (для облегчения артритического боли или иногда при переломах бедра) головка бедренной кости — шар на верхнем конце бедренной кости — заменяется протезом. Bumotec специализируется на адаптации станков для процессов вроде производства головки бедренной кости и нашла хорошую нишу для медицинских поставщиков, требующих эти детали.
По словам компании, разработанный ею готовый процесс для этих деталей отличается от того, как их производили раньше. Он использует ретейк-юнит для манипуляции деталью в рабочей зоне, переводя её от стержня к готовому изделию, включая токарную, фрезерную, шлифовальную и суперфинишную обработку. Семейство деталей головки бедренной кости включает три размера, изготавливаемые из хромокобальтового стержня. Разные диаметры стержней и коллеты используются для разных размеров деталей, но программа и инструментарий остаются теми же. Шлифовальные круги также можно регулировать от 28 до 35 мм.
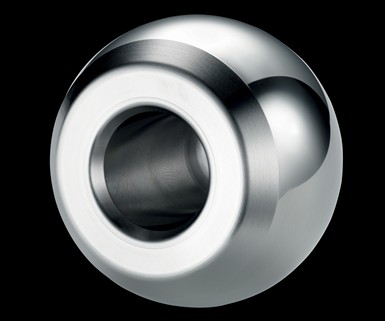
Головка бедренной кости из хромокобальтового стержня требует токарной, фрезерной, шлифовальной и суперфинишной обработки.
В производстве детали станция 1, основной шпиндель, обрабатывает внутренний диаметр, торцевую грань и начальные стадии внешнего диаметра. Контрашпиндель затем принимает деталь с коллетом Ottet, брендом коллетов, разработанным преимущественно для тонкостенных заготовок, позволяющим зажим как по ВД, так и по НАР. Для операции отрезки головки бедренной кости он зажимает расширением по ВД. На этом этапе сфера детали режется, начиная в горизонтальном положении (для лучшего удаления стружки), затем поворачивается в вертикальное. Применяются три разные зернистости шлифовальных кругов, затем полировка и суперфиниш завершают деталь на станке.
Чистота поверхности детали — 4 микрона, время цикла около 12 минут. Настоящая ценность станка — в его автономной природе при производстве таких деталей, как головка бедренной кости. Программа уже написана. После загрузки стержней станок требует очень мало надзора. Пока есть материал и свежий инструмент в магазине, станок может производить бесконечно. Магазин инструментов находится вне рабочей зоны, поэтому инструменты можно менять на любом этапе процесса.
Со станком, работающим беспилотно, оператор может быть перенаправлен на другие задачи в течение дня. Он может управлять тремя-четырьмя станками одновременно или заниматься другими проектами. Готовый станок обеспечивает надежный, повторяемый процесс, требующий малого мониторинга. Когда он встает на пол, он сразу делает детали, и четко определенный процесс легко переносится на другие площадки для повторяемости.
Паллетизированная загрузка
В шоуруме Bumotec s191 настроен с паллетизатором вместо барфидера для производства головки бедренной кости. Загружают 10 паллет одновременно, каждая с 20–30 заготовками (зависит от размеров деталей). Ось B используется и для обработки, и для манипуляции деталями. Используя держатель HSK 40, ось B выполняет токарные и фрезерные операции во время обработки. Но когда деталь готова, она меняет текущий инструмент на двухгубчатый захват Schunk. Паллет возвращается в рабочую зону, ось B хватает шар и загружает его обратно на паллет. Фокус — убрать людей из станка и позволить процессу заботиться о себе.
Промышленное оборудование
- 3D CNC-фрезеры: ускорение точности в производстве обуви
- ЧПУ обработка: ключ к точности в производстве медицинского оборудования
- Busch Precision расширяется в обработку крупномасштабных компонентов
- Мастерство точной медицинской обработки: 8 ключевых техник для титана, кобальт-хрома и нержавеющей стали
- Экспертное руководство для инженеров: эффективный подбор надежных деталей станков
- Как Carbon DLS трансформирует медицинское производство
- Точная металлообработка: полное руководство по точной фабрикации
- Точная обработка объяснена: ключевая терминология и техники
- Точная механическая обработка: практики прослеживаемости для производственного совершенства
- Как CNC-обработка повышает надежность и производительность горного оборудования