



Понимание различий: сверление, развертывание, растачивание и штружевание отверстий
По сравнению с обработкой внешних поверхностей, условия обработки отверстий гораздо хуже, и обработка отверстий сложнее, чем обработка наружных поверхностей. Это потому, что:
1) Размер инструмента, используемого для обработки отверстий, ограничен размером обрабатываемого отверстия, и жесткость плоха, он склонен к изгибной деформации и вибрации.
2) При обработке отверстий инструментами фиксированного размера размер отверстия часто напрямую зависит от соответствующего размера инструмента, и производственная ошибка и износ инструмента напрямую влияют на точность обработки отверстия.
3) При обработке отверстий зона резания находится внутри заготовки, условия удаления стружки и отвода тепла плохи, и точность обработки и качество поверхности нелегко контролировать.
Сверление и развертывание
1. Сверление
Сверление — это первый процесс обработки отверстий в твердом материале, и диаметр отверстия обычно менее 80 мм. Существует два способа сверления: вращение сверла и вращение заготовки. Ошибки, вызванные вышеуказанными двумя методами сверления, не одинаковы. В методе сверления с вращением сверла, когда сверло отворачивается из-за асимметрии режущего края и недостаточной жесткости сверла, центральная линия обрабатываемого отверстия будет смещена или не прямой, но диаметр отверстия в основном одинаков; в то время как в методе сверления, где вращается заготовка, всё наоборот. Отклонение сверла вызывает изменение диаметра отверстия, а центральная линия отверстия остается прямой.
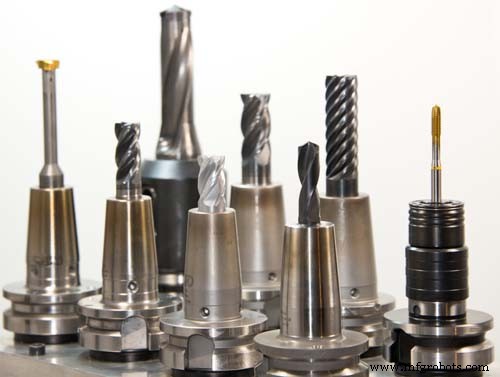
Обычно используемые инструменты для сверления включают спиралевые сверла, центровые сверла, сверла для глубоких отверстий и т.д. Наиболее часто используются спиралевые сверла диаметром Φ0.1–80 мм.
Из-за структурных ограничений изгибная и крутильная жесткость сверла низки, центрирование нехорошее, точность сверления низка, обычно только IT13–IT11; шероховатость поверхности также относительно большая, Ra обычно 50–12.5 мкм; но скорость удаления металла при сверлении высока, и режущая эффективность высока. Сверление в основном используется для обработки отверстий с низкими требованиями к качеству, таких как болтовые отверстия, отверстия под резьбу, масляные отверстия. Для отверстий, требующих высокой точности обработки и качества поверхности, их следует достигать развертыванием, растачиванием, шлифованием в последующей обработке.
2. Развертывание
Развертывание — это использование развертывательного сверла для дополнительной обработки отверстия, которое было просверлено, отлито или ковано, для увеличения диаметра и улучшения качества обработки отверстия. Процесс развертывания может использоваться как предварительная обработка перед чистовой обработкой отверстия, или как окончательная обработка менее требовательных отверстий. Развертывательные сверла похожи на спиралевые сверла, но имеют больше зубьев и нет стержня.
По сравнению со сверлением, развертывание имеет следующие характеристики:
(1) Развертывательное сверло имеет большое количество зубьев (3–8 зубьев), хорошее руководство, и резание относительно стабильно.
(2) Развертывательное сверло не имеет стержня и хорошие условия резания.
(3) Остаток обработки мал, стружеудаляющая канавка может быть сделано менее глубокой, сердцевина сверла может быть сделано толще, и прочность и жесткость корпуса инструмента лучше. Точность развертывания обычно IT11–IT10, а шероховатость поверхности Ra 12.5–6.3 мкм. Развертывание часто используется для обработки отверстий с диаметром меньше. При сверлении отверстия с большим диаметром (D ≥ 30 мм) часто используют маленькое сверло (0.5–0.7 от диаметра отверстия) для предварительного сверления, а затем соответствующим по размеру развертывательным сверлом развертывают отверстие, что может улучшить качество обработки отверстия и производственную эффективность.
Развертывание может не только обрабатывать цилиндрические отверстия, но и различные специальные развертывательные сверла (также известные как зенковые сверла) для обработки различных зенковых посадочных отверстий и зенкования. Передняя часть зенковки часто имеет направляющую шпильку, которая направляется обработанным отверстием.
Растачивание
Растачивание — один из методов чистовой обработки отверстий, широко используемый в производстве. Для меньших отверстий растачивание — более экономичный и практичный метод обработки по сравнению с внутренним шлифованием и точным растачиванием.
1. Растачиватель
Растачиватели обычно делятся на два типа: ручной растачиватель и машинный растачиватель. Ручка ручного растачивателя — прямая, рабочая часть длиннее, и направляющий эффект лучше. Ручной растачиватель имеет две структуры: цельнолитую и регулируемого внешнего диаметра. Машинный растачиватель имеет два типа структур: с шанком и втулочный. Растачиватель может не только обрабатывать круглые отверстия, но и конические отверстия можно обрабатывать коническим растачивателем.
2. Процесс растачивания и его применение
Остаток растачивания сильно влияет на качество растачивания. Если остаток слишком велик, нагрузка на растачиватель велика, режущий край быстро затухает, нелегко получить гладкую обрабатываемую поверхность, и размерной допуск нелегко гарантировать; остаток слишком мал, следы инструмента предыдущего процесса не могут быть устранены, и естественно нет эффекта улучшения качества обработки отверстия. Обычно остаток чернового растачивания 0.35–0.15 мм, а остаток чистового растачивания 0.15–0.05 мм.
Для избежания нароста растачивание обычно обрабатывают при более низкой скорости резания (v < 8 м/мин при обработке стали и чугуна быстрорежущим растачивателем). Значение подачи связано с диаметром обрабатываемого отверстия. Чем больше диаметр, тем больше значение подачи. Подача часто 0.3–1 мм/об при обработке стали и чугуна быстрорежущим растачивателем.
При растачивании необходимо использовать соответствующую ОСЖ для охлаждения, смазки и очистки, чтобы предотвратить образование нароста и своевременно удалить стружку. По сравнению с шлифованием отверстий и растачиванием, растачивание имеет высокую производительность и легко обеспечивает точность отверстия; но растачивание не может исправить ошибку положения оси отверстия, и позиционная точность отверстия должна быть обеспечена предыдущим процессом. Растачивание не подходит для обработки ступенчатых и слепых отверстий.
Размерная точность растачиваемого отверстия обычно IT9–IT7, а шероховатость поверхности Ra обычно 3.2–0.8 мкм. Для средних отверстий с высокими требованиями к точности (например, отверстия точности IT7) процесс сверление-развертывание-растачивание — типичный технологический план, широко используемый в производстве.
Растачивание (Boring)
Растачивание — это метод обработки, использующий режущие инструменты для увеличения предварительно изготовленного отверстия. Работу по растачиванию можно выполнять на расточном станке или токарном станке.
1. Метод растачивания
Существует три разных метода обработки для растачивания.
(1) Заготовка вращается, а инструмент совершает подающее движение. Большинство растачивания на токарном станке относится к этому методу. Процессная характеристика: осевая линия отверстия после обработки совпадает с осью вращения заготовки, округлость отверстия в основном зависит от точности вращения шпинделя станка, а осевая геометрическая ошибка отверстия в основном зависит от положения направления подачи инструмента относительно оси вращения заготовки. Этот метод растачивания подходит для обработки отверстий с требованиями коаксиальности с наружной цилиндрической поверхностью.
(2) Инструмент вращается, а заготовка совершает подающее движение. Шпиндель расточного станка приводяет в вращение расточной инструмент, а стол приводяет заготовку в подающее движение.
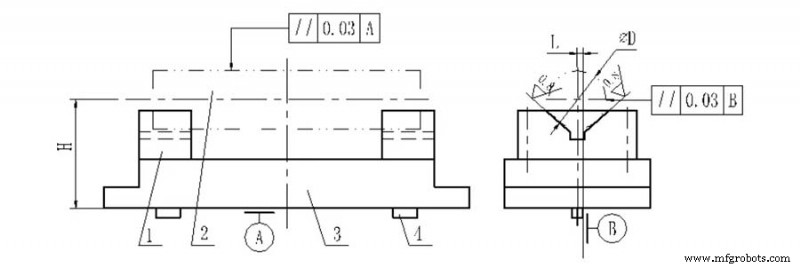
(3) Инструмент вращается и совершает подающее движение. Этот метод растачивания используется для растачивания. Длина вылета расточной штанги меняется, и деформация расточной штанги также меняется. Отверстие близко к головке большое, а отверстие далеко от головки — диаметр меньше, образуя коническое отверстие. Кроме того, вылет расточной штанги увеличивается, и изгибная деформация шпинделя из-за собственного веса также увеличивается, и ось обрабатываемого отверстия соответственно изгибается. Этот метод растачивания подходит только для обработки более коротких отверстий.
2. Алмазное растачивание
По сравнению с обычным растачиванием, алмазное растачивание отличается малым количеством заднего хода, малой подачей и высокой скоростью резания. Оно может обеспечить высокую точность обработки (IT7–IT6) и очень гладкую поверхность (Ra 0.4–0.05 мкм). Алмазное растачивание изначально выполнялось алмазными расточными инструментами, а теперь обычно обрабатывают твердыми сплавами, CBN и синтетическими алмазными инструментами. В основном используется для обработки заготовок из цветных металлов, но также для обработки чугунных и стальных деталей.
Обычно используемые режимы резания для алмазного растачивания: задний ход 0.2–0.6 мм для предварительного растачивания и 0.1 мм для чистового; подача 0.01–0.14 мм/об; скорость резания 100–250 м/мин при обработке чугуна. Для стали 150–300 м/мин, для цветных металлов 300–2000 м/мин.
Чтобы гарантировать, что алмазное растачивание может достичь высокой точности обработки и качества поверхности, используемый станок (алмазный расточный станок) должен иметь высокую геометрическую точность и жесткость. Опоры шпинделя станка обычно используют точные угловые контактные шарикоподшипники или гидростатические скользящие подшипники, а высокоскоростные вращающиеся детали должны быть точно сбалансированы; кроме того, движение механизма подачи должно быть очень стабильным, чтобы гарантировать, что стол может совершать плавное низкоскоростное подающее движение.
Алмазное растачивание имеет хорошее качество обработки и высокую производительность. Оно широко используется в чистовой обработке точных отверстий в массовом производстве, таких как цилиндры двигателей, отверстия пальцев поршней и отверстия шпинделей в коробках шпинделей станков. Однако следует отметить, что при использовании алмазного растачивания для обработки черных металлов можно использовать только расточные инструменты из твердых сплавов и CBN, а инструменты из алмаза использовать нельзя, потому что атомы углерода в алмазе имеют большую аффинность к железистым элементам, срок службы инструмента низок.
3. Расточной инструмент
Расточные инструменты можно разделить на однореберные и двухреберные.
4. Процессные характеристики и область применения растачивания
По сравнению с процессом сверление-развертывание-растачивание, размер отверстия не ограничен размером инструмента, и растачивание имеет сильную способность к исправлению ошибок. Отклонение оси исходного отверстия может быть исправлен через несколько проходов, и оно может сделать растачивание и позиционирующую поверхность с высокой позиционной точностью.
По сравнению с наружным точением, из-за плохой жесткости и большой деформации системы держателя инструмента, условия отвода тепла и удаления стружки нехорошие, термическая деформация заготовки и инструмента относительно велика, и качество обработки и производственная эффективность растачивания не так высоки, как при наружном точении.
Основываясь на вышеприведенном анализе, видно, что растачивание имеет широкий диапазон обработки и может обрабатывать отверстия различных размеров и разных уровней точности. Для отверстий и систем отверстий с большими диаметрами, высокими требованиями к размерной и позиционной точности, растачивание — почти единственный метод обработки. Точность растачивания IT9–IT7. Растачивание можно выполнять на станках: расточных, токарных, фрезерных и др. Оно имеет преимущества подвижности и гибкости и широко используется в производстве. В массовом производстве для повышения эффективности растачивания часто используют расточные оправки.
Шлифование отверстий (Honing)
1. Принцип шлифования и шлифовальная головка
Шлифование — это метод, использующий шлифовальную головку с шлифовальной пруткой (точильным камнем) для шлифования отверстия. Во время шлифования закреплена заготовка, а шлифовальная головка приводяется в вращение шпинделем станка и совершает возвратно-поступательное линейное движение. В процессе шлифования шлифовальная прутка действует на поверхность заготовки с определенным давлением, срезая очень тонкий слой материала с поверхности заготовки, а режущий след представляет собой перекрестную сеть. Чтобы сделать траекторию абразивных зерен неповторяющейся, количество оборотов в минуту вращательного движения шлифовальной головки и количество возвратно-поступательных ходов в минуту шлифовальной головки должны быть взаимно простыми.
Угол пересечения траектории шлифования связан со скоростью возвратно-поступательного движения шлифовальной головки и окружной скоростью. Размер угла влияет на качество и эффективность процесса шлифования. Для облегчения удаления сломанных абразивных частиц и стружки, снижения температуры резания и улучшения качества обработки, при шлифовании следует использовать достаточное количество ОСЖ.
Чтобы стенка обрабатываемого отверстия была равномерно обработана, ход шлифовальной прутки должен превышать величину перехода на обоих концах отверстия. Для обеспечения равномерного остатка шлифования и уменьшения влияния ошибки вращения шпинделя станка на точность обработки, шлифовальная головка и шпиндель станка в основном соединяются плавающим соединением.
Радиальное расширение и сжатие регулировки шлифовальной прутки шлифовальной головки имеют различные структуры: ручную, пневматическую и гидравлическую.
2. Процессные характеристики и область применения шлифования
1) Шлифование может обеспечить высокую размерную и форму точность, точность обработки IT7–IT6. Ошибки округлости и цилиндричности отверстия могут быть контролируемы в пределах диапазона, но шлифование не может улучшить позиционную точность обрабатываемого отверстия.
2) Шлифование может обеспечить высокое качество поверхности, шероховатость Ra 0.2–0.25 мкм, а глубина дефектного метамorfического слоя поверхностного металла экстремально мала 2.5–25 мкм.
3) По сравнению со скоростью шлифования, окружная скорость шлифовальной головки не высока (vc=16–60 м/мин), но из-за большой площади контакта шлифовальной прутки с заготовкой скорость возвратно-поступательного движения относительно высока (va=8–20 м/мин), поэтому шлифование все еще имеет более высокую производительность.
Шлифование широко используется в обработке точных отверстий в цилиндрах двигателей и различных гидравлических устройствах в крупном серийном производстве. Диапазон диаметров обычно или больше, и можно обрабатывать глубокие отверстия с отношением длины к диаметру более 10. Но шлифование не подходит для обработки отверстий на заготовках из цветных металлов с большей пластичностью, а также не может обрабатывать отверстия с клюевыми канавками, шлицевыми отверстия и т.д.
Штружевание (Broaching)
1. Штружевание и штружеватель
Штружевание — высокопроизводительный метод чистовой обработки, выполняемый на штружевательном станке со специальным штружевателем. Штружевательные станки делятся на горизонтальные и вертикальные, горизонтальные наиболее распространены.
При штружевании штружеватель совершает только низкоскоростное линейное движение (основное движение). Количество зубьев штружевателя, одновременно работающих, обычно должно быть не менее 3, иначе штружеватель не будет работать плавно и легко образует кольцевые волны на поверхности заготовки. Для предотвращения ломания штружевателя из-за чрезмерной силы штружевания, когда штружеватель работает, количество одновременно работающих зубьев обычно не должно превышать 6–8.
Существует три разных метода штружевания для штружевания, которые описываются следующим образом:
1) Слой за слоем штружевание. Характеристика этого метода в том, что штружеватель срезает остаток обработки заготовки слой за слоем. Для облегчения ломания стружки на зубах нашлифованы перекрестные стружеразделяющие канавки. Штружеватели, спроектированные по методу слой за слоем, называются обычными штружевателями.
2) Блочное штружевание. Особенность этого метода в том, что каждый слой металла на обрабатываемой поверхности состоит из группы зубьев с практически одинаковым размером, но с перекрестными зубами (обычно каждая группа состоит из 2–3 зубьев), вырезается. Каждый зуб срезает только часть слоя металла. Штружеватели, спроектированные по методу блочного штружевания, называются круговыми штружевателями.
3) Комплексное штружевание. Этот метод концентрирует преимущества слой-за-слоем и блочного штружевания. Грубая зубья часть использует блочное штружевание, а тонкая зубья часть — слой-за-слоем. Это может сократить длину штружевателя, повысить производительность и получить лучшее качество поверхности. Штружеватели, спроектированные по методу комплексного штружевания, называются комплексными штружевателями.
2. Процессные характеристики и область применения штружевания
1) Штружеватель — многореберный инструмент, который может последовательно завершить черновую, чистовую и шлифовальную обработку отверстия за один ход штружевания, с высокой производственной эффективностью.
2) Точность штружевания в основном зависит от точности штружевателя. В нормальных условиях точность штружевания может достигать IT9–IT7, а шероховатость поверхности Ra может достигать 6.3–1.6 мкм.
3) При штружевании заготовка позиционируется самой обработанной отверстием (ведущая часть штружевателя — позиционирующий элемент заготовки), и отверстие нелегко обеспечить взаимную позиционную точность отверстия и других поверхностей; для тех вращающихся деталей, которым требуется коаксиальность внутренних и внешних поверхностей, при обработке отверстия часто сначала штружевают, а затем обрабатывают другие поверхности, используя отверстие как позиционирующую базу.
4) Штружеватель может не только обрабатывать круглые отверстия, но и профильные отверстия и шлицевые отверстия.
5) Штружеватель — инструмент фиксированного размера со сложной формой и дорогой ценой, который не подходит для обработки больших отверстий.
Штружевание обычно используется в массовом производстве для обработки сквозных отверстий на мелких и средних деталях с диаметром Ф10–80 мм и глубиной отверстия не превышающей 5-кратный диаметр.
Производственный процесс
- Облако против виртуализации: ключевые различия и бизнес-воздействие
- Датчики и преобразователи: чёткие различия и практические применения
- Углеродное волокно против стекловолокна: техническое сравнение для инженеров
- FRP против стекловолокна: ключевые различия и промышленные преимущества
- Индустрия 4.0 против Индустрии 5.0: что меняется и почему это важно
- Двигатели постоянного и переменного тока: ключевые отличия и руководство по выбору
- Быстрорежущая сталь vs Вольфрамовая сталь: ключевые отличия
- Сверление, растачивание и резьбование: ключевые отличия
- Металлы и неметаллы: ключевые различия
- Понимание давления и расхода в системах сжатого воздуха