



Сверловка, растачивание, расточка и хонинг: ключевые различия и применение
В зависимости от размера и требований к точности, обработка макропримерных отверстий на твердых поверхностях требует нескольких различных операций металлорезания. Сверловка, расточка, растачивание и хонинг — распространенные процессы, используемые производственными компаниями. Все процессы в той или иной степени связаны с созданием новых отверстий в заготовке или модификацией существующих отверстий. Сверловка — это процесс сверления, в то время как расточка увеличивает диаметр существующего отверстия. Растачивание и хонинг используются для улучшения чистоты поверхности и допусков существующих отверстий. В следующих разделах будут обсуждаться сходства и различия между процессами сверловки, растачивания, расточки и хонинга.
Сверловка
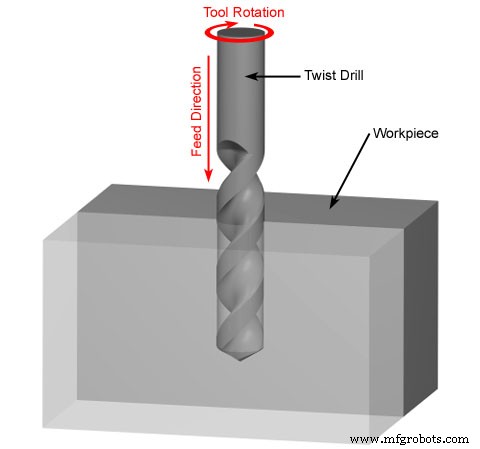
Точность сверловки низка, обычно только IT13~IT11, и шероховатость поверхности также относительно велика, Ra обычно 50~12,5 мкм. Но скорость удаления металла при сверловке высока, и режущая эффективность высока. Сверловка в основном используется для обработки отверстий с низкими требованиями к качеству, таких как болтовые отверстия, резьбовые отверстия под заготовку, масляные отверстия. Для отверстий, требующих высокой точности обработки и качества поверхности, они должны быть реализованы растачиванием, расточкой или шлифовкой в последующей обработке.
Сверловка имеет следующие технологические характеристики:
1. Сверло легко отклоняется.
При сверловке на сверлильном станке легко вызвать смещение оси отверстия и непрямолинейность, но диаметр отверстия не меняется значительно; при сверловке на токарном станке легко вызвать изменение диаметра отверстия, но ось отверстия остается прямой. Поэтому торцевую поверхность следует обработать перед сверловкой, и конусное отверстие следует просверлить сверлом или центровым сверлом для облегчения центрирования сверла. При сверловке малых и глубоких отверстий, для избежания отклонения и непрямолинейности оси отверстия, метод вращения заготовки следует использовать для сверловки максимально возможной.
2. Диаметр отверстия легко расширяется.
Неравные радиальные силы двух режущих кромок сверла при сверловке вызовут расширение диаметра отверстия; отклонение резания при сверловке на горизонтальном токарном станке также важная причина расширения диаметра отверстия; кроме того, радиальное биение сверла также причина расширения диаметра отверстия.
3. Качество поверхности отверстий плохое.
Сверленные стружки относительно широкие и принудительно спирально входят в отверстие. Когда они вытекают, они будут тереться против стенки отверстия и царапать обработанную поверхность.
4. Большая осевая сила при сверловке.
Это в основном вызвано стержневым ребром сверла. Поэтому когда диаметр сверловки d>30 мм, сверловка обычно выполняется в два раза. Сверлить (0,5~0,7)d в первый раз, и сверлить до требуемого диаметра во второй раз. Поскольку стержневое ребро не участвует в резании во второй раз, можно использовать большую подачу для улучшения качества поверхности и производительности отверстия.
Растачивание
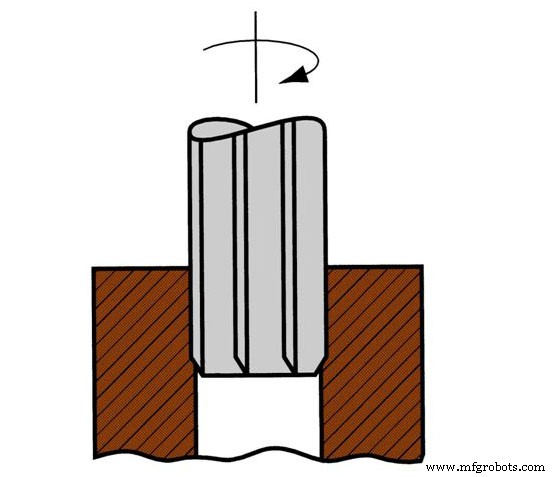
Растачивание — это режущий процесс, включающий использование вращающегося режущего инструмента для создания гладкой внутренней стенки в существующем отверстии заготовки. Вращающиеся режущие инструменты, используемые для растачивания, называются растачивателями. Как и сверла, растачиватели также могут удалять материал с заготовки, на которой они используются. Однако растачиватель удаляет гораздо меньше материала, чем сверло. Главная цель растачивания — создать гладкие стенки в существующих отверстиях.
Растачивание — это финишный метод для отверстий на основе полуфинишной (растачивания или полуфинишной расточки). По сравнению со шлифовкой и расточкой, производительность растачивания высока, и точность отверстия легко гарантируется. Однако растачивание не может исправить ошибку положения оси отверстия, и позиционная точность отверстия должна быть обеспечена предыдущим процессом. Размерный допуск растачиваемого отверстия может достичь IT9~IT6, а значение шероховатости поверхности может достичь Ra 3,2~0,2 мкм.
Расточка
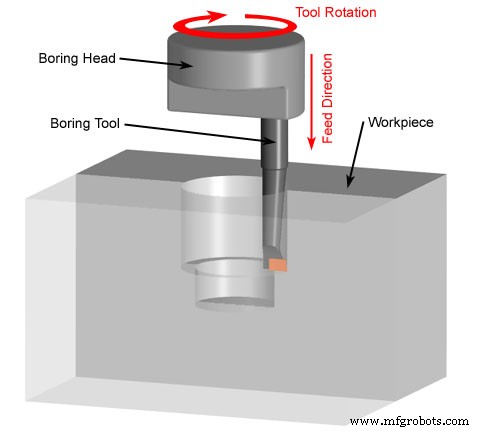
Расточка — это режущий процесс, включающий использование одноточечного режущего инструмента или расточной головки для увеличения существующего отверстия в заготовке. Это в резком контрасте со сверловкой, которая создает начальное отверстие в заготовке.
Диаметр расточенного отверстия не ограничен размером инструмента, и способность расточки к исправлению ошибок сильна. Множественная резка может исправить ошибку отклонения исходной оси отверстия, и расточенное отверстие согласовано с позиционирующей поверхностью. Высокая позиционная точность.
Диапазон обработки расточки очень широк, и можно обрабатывать отверстия разных размеров и разных уровней точности. Для отверстий и систем отверстий, требующих большого диаметра, размерной и позиционной точности, расточка — хороший метод обработки. Точность расточки IT9~IT7, шероховатость поверхности Ra 3,2~0,8 мкм. Расточку можно выполнять на расточных, токарных, фрезерных и других станках, с сильной гибкостью и широким производственным применением.
Процессные характеристики расточки
(1) Адаптивность расточки сильная.
Расточку можно выполнять на основе сверления, литья и ковки отверстий. Диапазон достижимых классов размерных допусков и значений шероховатости поверхности широк; за исключением малых и глубоких отверстий, отверстия различных диаметров и различных типов структур почти все могут быть расточены.
(2) Трудно контролировать качество расточки
Расточка может эффективно исправить ошибку положения исходного отверстия, но потому что диаметр расточной штанги ограничен диаметром отверстия, ее жесткость обычно плохая, легко гнется и вибрирует, поэтому контроль качества расточки (особенно длинных и тонких отверстий) не так удобен, как растачивание.
(3) Производительность расточки низкая.
Потому что расточка требует множественных проходов с меньшей глубиной резания и подачей для уменьшения деформации гнутия штанги инструмента, и расточка на расточно-фрезерных станках требует регулировки радиальной позиции расточного инструмента на штанге, поэтому операция сложная и трудоемкая.
(4) Расточка широко используется в обработке отверстий различных деталей в единичном и мелкосерийном производстве.
В массовом производстве расточка опорных отверстий опор и коробок требует расточной оправки.

(источник https://thehemloft.com/drilling-vs-boring-vs-reaming/)
Хонинг
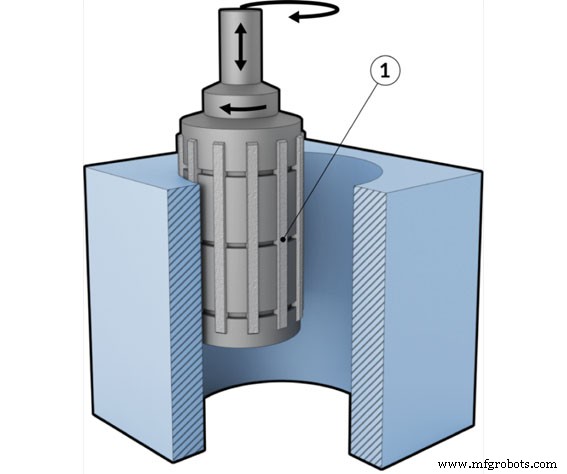
Хонинг — это использование хонинговой головки с хонинговой штангой для полировки отверстия. Хонинг имеет широкий диапазон применения. Он может обрабатывать чугун, закаленную и незакаленную сталь, бронзу и т.д., но не подходит для обработки пластичных металлов, легко забивающих шлифовальный камень. Диаметр хонинга Φ5~Φ500 мм, и глубокие отверстия с L/D>10 также могут быть обработаны. Поэтому он широко используется для обработки цилиндров двигателей, гидроцилиндров и различных полых отверстий.
Процессные характеристики хонинга
- Хонинг может достичь более высокой размерной точности и формы, и точность обработки IT7~IT6. Округлость и цилиндричность ошибки отверстия могут быть контролированы, но хонинг не может улучшить позиционную точность обрабатываемого отверстия.
- Высокое качество поверхности можно получить хонингом, шероховатость Ra 0,2~0,025 мкм, и глубина дефектного слоя ухудшения поверхностного металла очень мала (2,5~25 мкм).
- По сравнению со скоростью шлифования, окружная скорость хонинговой головки не высока (Vc=16~60 м/мин). Однако из-за большой площади контакта хонинговой ленты с заготовкой и высокой скорости возвратного движения (Va=8~20 м/мин), эффективность хонинга все еще относительно высока.
Производственный процесс
- Термопласты против термореактов: ключевые различия полимерных материалов
- Прямая и обратная сварка: ключевые различия и когда применять каждую технику
- Железо против стали: ключевые различия объяснены
- Резные против проволочных гвоздей: понимание ключевых различий для строительства
- Плазменная против лазерной резки: ключевые различия и когда применять каждую
- Фрезерование против шлифовки: ключевые различия
- DC vs AC двигатели: ключевые различия и выбор под вашу задачу
- Шлифовка vs Полировка: ключевые отличия и когда применять каждый метод
- Прогрессивная vs Перестановочная штамповка: ключевые различия
- Сверление, растачивание и резьбование: ключевые отличия