



Максимизация точности и эффективности при электроэрозионной обработке низкой скорости
Станки электроэрозионной резки (НН-обработка) низкой скорости — это высокоточное оборудование, способное обеспечить точность обработки в несколько микрометров, а шероховатость поверхности Ra может достигать <0,2 мкм. Однако некоторыеinstrumentalные заводы не уделяют внимания деталям при эксплуатации таких станков, полагая, что качественное оборудование само по себе гарантирует высокую эффективность и точность. В этой статье мы рассмотрим факторы, влияющие на точность электроэрозионной обработки низкой скорости.
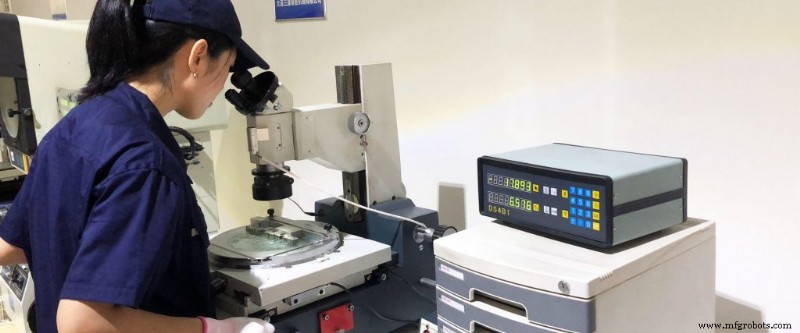
Процессуальные предпосылки
Станки НН-обработки низкой скорости комплектуются библиотекой технологических параметров, полученных при определенных условиях: конкретный материал заготовки, тип электродного провода, температура 20±3°C, влажность 40–80% и др. Если реальные условия эксплуатации существенно отличаются от эталонных, а используются исходные параметры, результаты обработки могут иметь большие отклонения. Поэтому в производстве необходимо максимально приближать рабочие условия к условиям библиотеки параметров.
Ниже приведены критические параметры, несоблюдение которых приводит к отклонениям:
- Спецификация промывки: при обработке по стандартным параметрам разница между показаниями манометра давления воды и расчетным значением должна быть менее 0,5 бар.
- Зазор между заготовкой и соплом: 0,05–0,10 мм.
- Выбор электродного провода: при шероховатости Ra ≥ 0,35 мкм можно использовать провод, ориентированный на производительность (рекомендуется родной для станка тип). При Ra < 0,35 мкм для получения качественной поверхности необходимо применять оцинкованный провод.
- Качество воды при чистовой обработке: обеспечивайте µS < 10, строго следуйте требованиям технологических параметров. При необходимости замените ионообменную смолу или очищенную воду.
Электродный провод обычно представляет собой оцинкованный или латунный провод с пределом прочности на разрыв 900 Н/мм². При требовании шероховатости выше 0,35 мкм допускается обычный латунный провод (лучше — тот же тип, что и в комплекте станка). При Ra < 0,35 мкм для лучшей поверхности следует использовать оцинкованный провод. Если материал заготовки — сталь Cr12, необходима предварительная термическая обработка до HRC55.
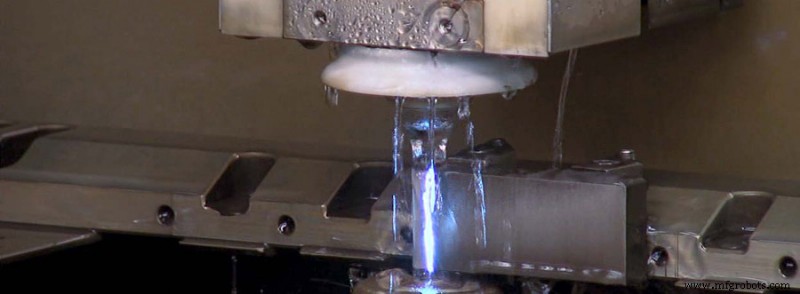
Влияние температуры на точность обработки
Для высокоточной НН-обработки низкой скорости среда должна быть стабильной: без прямого солнечного света и сквозняков, с контролем температуры. Рабочий диапазон температуры станка для гарантированной точности — 20±3°C. Крупные температурные перепады негативно влияют на размерную точность и шероховатость.
Изменение температуры помещения влияет на точность в трех аспектах: размер, положение и форма. Чем больше перепад температур и габариты детали, тем заметнее влияние. Например, деталь длиной 200 мм при перепаде 5°C получит погрешность размера 0,01 мм.
Тепловые характеристики ЧПУ-станков составляют почти половину погрешностей обработки. Точность холодного станка и станка в тепловом равновесии существенно отличается. После прогрева шпинделя и осей температура стабилизируется, и тепловая точность выходит на постоянный уровень. Даже высокоточный станок дает стабильную точность только в стабильной тепловой среде и при тепловом равновесии. Прогрев станка перед высокоточной работой — элементарное правило, которое во многих заводах игнорируется или неизвестно.
Факторы, влияющие на эффективность обработки
При низкой производительности НН-обработки стоит проверить два основных фактора.
(1) Ограничения конструкции детали и оснастки, препятствующие эффективной высоконапорной промывке
Необходимо проанализировать, можно ли улучшить закрепление. Некоторые детали из-за опорных элементов имеют подъем нижней поверхности, другие — из-за пресс-пластин и болтов закрепления приходится поднимать верхнее сопло. Операторы иногда специально поднимают нижнюю поверхность, опасаясь, что верхнее сопло не опустится в нижнее положение. Решения: использовать оснастку с опорной плоскостью в одной плоскости со столом или закреплять заготовку прямо на столе. При мешании пресс-пластины — рассмотреть зажим в тиски. Для контроля позиции сопла удобно использовать щуп 0,1 мм. Если конструкция детали не позволяет обеспечить нормальную промывку, приходится снижать режущую энергию, что требует правильного понимания соотношения эффективности и качества.
(2) Состояние проводоводящей системы (вопросы обслуживания)
- Проверить подачу охлаждающей воды на контактные блоки, особенно на нижний — медная пыль при длительной эксплуатации может забить каналы охлаждения или промывки нижнего сопла. Требуется чистка и прочистка.
- Проверить свободность вращения нижнего направляющего ролика на нижней консоли. Почистить.
- Проверить исправность намотного ролика.
- Проверить натяжение и скорость провода, при необходимости перерегулировать.
- Проверить и почистить направляющую сопло и контактный блок.
Производственный процесс
- Максимизация производительности Qt State Machines
- Мастерство точности ЧПУ фрезеровки: проверенные шаги для точных деталей
- Максимизация эффективности ЧПУ обработки: проверенные стратегии для превосходного производства
- Сертификация NADCAP: Повышение качества и доверия в точной обработке
- Как ИИ и машинное обучение революционизируют ЧПУ обработку
- 5-осевая ЧПУ обработка: точность, эффективность и свобода проектирования
- Центры обработки с ЧПУ: эволюция, влияние и инсайты развития
- Станки электроэрозионной резки проволокой: преимущества и недостатки
- Точная CNC-обработка повышает надежность в телекоммуникационном производстве
- ЧПУ-обработка: как компьютеры формируют точные детали