



Ключевые факторы, влияющие на стоимость, цвет и качество анодированных алюминиевых деталей
Анодирование алюминия — это электрохимический процесс, который превращает поверхность алюминия в декоративный, долговечный, коррозионно-стойкий и износостойкий оксидный слой. Алюминий не наносится на поверхность как покрытие или гальваническое покрытие, а полностью интегрирован с базовым алюминиевым субстратом.
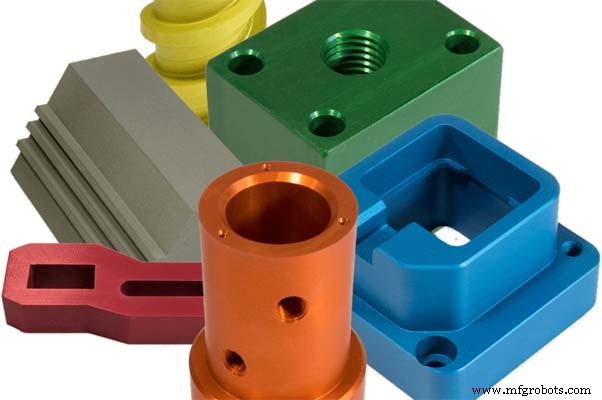
Анодированная алюминиевая деталь не легко сколывается или отслаивается и имеет высокоупорядоченную пористую структуру, которую можно подвергнуть вторичной обработке, такой как окрашивание. Цвет анодированного алюминия может удовлетворить различные цветовые потребности клиентов и может быть кастомизирован согласно номеру цвета Pantone. (Подробнее: Все об обработке анодированных алюминиевых деталей)
Электролитически окрашенная оксидная пленка и твердая оксидная пленка широко используются в нашей жизни, поэтому сегодня мы сосредоточимся на анализе факторов, влияющих на стоимость, окрашивание и качество анодированных алюминиевых деталей.
Факторы, влияющие на стоимость анодированных алюминиевых деталей Cost
Что касается стоимости анодированных алюминиевых деталей, хотя она зависит от разных требований, есть три ключевых фактора, влияющих на стоимость анодированных алюминиевых деталей. Стоимость анодирования алюминия в основном зависит от толщины покрытия, размера и формы деталей, и дополнительных услуг, требуемых.
Толщина покрытия
Если тип покрытия не требует определенной толщины, оно считается «базовым» покрытием и имеет наименьшую цену.
Контроль точной толщины покрытия повлияет на стоимость. Если спецификация толщины покрытия включает верхние и нижние пределы, чем уже диапазон, тем выше стоимость. Например, цена +/-0,001 дюйма дешевле, чем более строгий диапазон +/-0,0001 дюйма. Максимальная толщина покрытия может стоить дороже, потому что они требуют более длительного производственного времени.
Подвеска (Rack)
Подвеска критична для качества. Алюминиевые или коммерческие титановые подвески будут использоваться для создания электрических контактов. Если работа не специфицирует требования к полке, производитель будет использовать самый рентабельный метод для получения наивысшего выхода. Специальные требования к полке могут ограничить количество деталей, обрабатываемых за один раз, и стоимость каждой детали может вырасти.
Количество деталей, анодируемых за один раз, влияет ограничения источника питания. Анодирование выполняется при 15 или 30 амперах на квадратный фут (ASF). Следовательно, максимальная площадь поверхности может быть обработана в каждом запуске.
Дополнительные Услуги
Клиенты обычно нуждаются в других процессах для увеличения процесса анодирования. Эти услуги увеличат труд и время, когда детали требуют простого или сложного покрытия или пробивки. Эти услуги добавляют ценность, но также увеличивают общую стоимость анодированного алюминия.
Факторы, влияющие на анодированные алюминиевые детали Цвет
Примеси в электролите
Степень окрашивания алюминиевых сплавов в основном зависит от качества формирования анодного слоя. Следовательно, примеси оказывают большое влияние на оксидную пленку в сернокислотном окислительном растворе. Примеси — в основном металлические ионы, такие как медь, железо, алюминий и органические примеси.
Медные ионы
Медные ионы будут замещены и осаждены на поверхности алюминиевой детали, в результате чего пористость анодного слоя снижается и прозрачность, коррозионная стойкость и электроизоляционные свойства уменьшаются. Следовательно, содержание медных ионов не может превышать 0,02 г/л.
Хлорид-ионы
Хлорид-ионы поступают из водопроводной воды или охлаждающей воды. Содержание хлорид-ионов должно быть менее 0,2 г/л. Иначе анодный слой будет грубым и рыхлым, что в тяжелых случаях будет корродировать поверхность алюминиевых деталей (пробивка).
Алюминиевые ионы
Алюминиевые ионы в электролите постепенно увеличиваются. Когда содержание больше 25 г/л, проводимость электролита снижается, и на поверхности заготовки появляются белые пятна или кусковатые белые пятна, и адсорбционная способность пленки снижается, вызывая трудности в окрашивании.
Железные ионы
Железные ионы в электролите не должны превышать 0,2 г/л, иначе появятся темные полосы и пятна.
Органические примеси
Органические примеси препятствуют формированию анодного слоя. После того как этот слой впитывает масло, это вызывает неравномерный цвет и пятна.
Удаление жира
Нам нужно тщательно удалить масляные загрязнения перед тем, как детали будут окрашены, чтобы избежать очевидных белых пятен на пленке, иначе это сделает окрашивание трудным.
Концентрация электролита
Когда концентрация соляни оксида в электролите слишком низка, скорость окрашивания медленная. Когда концентрация выше 25 г/л, скорость окрашивания быстрая, но ее не легко контролировать, и часто разница в цвете велика.
Температура окрашивания
Температура окрашивания также оказывает большое влияние на эффект окрашивания. Например, нормальная температура окрашивания 15°C. Когда температура ниже 15°C, окрашивание замедлится, но когда температура слишком высока, на поверхности оксидной пленки появится слой тумана, который вызовет мутность ванны.
Время окрашивания
Оно напрямую влияет на качество и стойкость цвета алюминиевых сплавов: время окрашивания короткое и цвет легко выцветает. Чем дольше время, тем темнее цвет и глянец, и поверхность легко царапается.
Напряжение окрашивания
Когда напряжение окрашивания низкое, окрашивание медленное, изменение цвета тоже медленное, и легко возникает неравномерный тон. Когда напряжение окрашивания высокое, скорость окрашивания быстрая и окрашенная пленка легко отслаивается.
Другие факторы
Будь то в анодировании или электролитическом окрашивании, поверхностно-активные добавки и стабилизаторы должны добавляться для стабилизации скорости формирования и толщины слоя, подавления растворения анодного слоя и улучшения равномерности цвета.
Кроме того, значение pH, качество воды и материалы ванны окрашивания оказывают определенное влияние на качество окрашивания. Только гарантируя, что параметры в пределах контрольного диапазона, можно гарантировать качество электролитического окрашивания анодного слоя.
Факторы, влияющие на анодированные алюминиевые детали Качество
Закупка материалов
Сам алюминиевый сплав может определить конечный эффект анодирования с нескольких сторон. Каждое соединение имеет альтернативную структуру сплавного состава, некоторые из которых особенно эффективны в анодировании, в то время как другие нет. Например, алюминий 6061 стал одним из самых популярных сплавов, выбранных обрабатывающими заводами и производителями за его качество, целостность поверхности, защиту от экологических условий и обрабатываемость.
После выбора правильного сплава, похожие детали должны использоваться как можно больше на протяжении всей деятельности. В инвентаре поставщика может быть несколько типов. Качество инвентаря поставщика (первичный инвентарь и вторичный инвентарь) и его метод производства или выпуска сильно повлияют на конечный продукт после анодирования.
Поверхностная обработка
Анодирование совсем не похоже на другие процессы чистовой обработки, потому что оно находит алюминиевый субстрат в процессе подготовки, что очень похоже на улучшение тонкой пленки. Следовательно, необходимо рассматривать отправку каждой детали алюминиевой поверхности, готовой к анодированию. Законная обработка и обслуживание алюминиевых компонентов в обрабатывающем цеху обеспечат предсказуемые результаты в процессе анодирования.
Химия существенна
Одна из самых базовых частей получения высококачественных и надежных результатов в процессе анодирования — строго контролировать научную природу каждой ячейки. Метод анодирования имеет много шагов, включая: очистку, предобработку (травление), анодирование, затенение (кроме прозрачности), уплотнение, и очевидно есть различные промывки посередине каждого шага.
Контрольные меры, которые должны поддерживаться для каждого метода: pH, концентрация, температура и время. Химический поставщик указывает диапазон параметров для каждого вещества, но важно для каждого анодировщика проводить свое собственное специальное исследование и тестирование, чтобы найти идеальный диапазон. Это должно быть возможно с помощью программного обеспечения управления химикатами и консультаций, предоставляемых химическим поставщикам.
Контроль ванны анодирования
Настоящая технология анодирования требует поддержания различных контролов на самой ванне и имеет конкретную конечную цель для обеспечения стабильного, высококачественного покрытия. Помимо химикатов в ванне (в настоящее время указанных), регулярные регулировки источника питания (выпрямителя) необходимы.
Время анодирования, температура, перемешивание и качество катода в ванне также могут стать самыми важными факторами и повлиять на конечный послеэффект покрытия на детали во время процесса анодирования.
Получите надежные продукты, спроектированные по высоким стандартам качества! SANS — компания по ЧПУ производству и металлообработке деталей, включая услуги ЧПУ обработки, ЧПУ фрезерования, ЧПУ токарной обработки, ЭЭО и сборки деталей. Напишите нам info@sansmachining.com для бесплатной котировки ваших проектов.
Производственный процесс
- Понимание ценообразования углеродного волокна: ключевые драйверы и тренды затрат
- Факторы, влияющие на стоимость CNC обработки: Что нужно знать
- Ключевые факторы, влияющие на сроки и стоимость быстрого прототипирования
- Гальваническое покрытие vs Анодирование: ключевые различия для обработки поверхностей металлов
- Ключевые факторы успешной и безопасной штамповки
- Ключевые факторы, влияющие на качество металлической штамповки
- Критические факторы, влияющие на производительность плоского шлифования
- Как определяются цены на лазерную резку — Понятное руководство
- Ключевые факторы, определяющие стоимость металлообработки — Практическое руководство
- Четыре ключевых фактора, влияющих на качество приборного воздуха