



Основное руководство по технологии сверления для производства
Как самый распространенный инструмент в обработке отверстий, сверла широко используются в механическом производстве. Особенно для обработки охлаждающих устройств, трубных листов энергетического оборудования, парогенераторов и других деталей, применение особенно широко и важно.
Особенности сверления
Сверло обычно имеет два главных режущих края, и во время обработки сверло выполняет резание при вращении. Передний угол сверла становится больше и больше от центральной оси к внешнему краю. Скорость резания сверла выше ближе к внешнему кругу, и скорость резания постепенно снижается к центру, а скорость резания центра вращения сверла равна нулю. Перепончатый край сверла расположен рядом с центральной осью вращения, задний угол перепончатого края велик, нет места для стружки, и скорость резания низкая, что создаст большое осевое сопротивление. Если перепончатый край заточен в тип A или C по DIN1414, и режущий край рядом с центральной осью имеет положительный передний угол, сопротивление резания можно уменьшить и резание можно значительно улучшить.
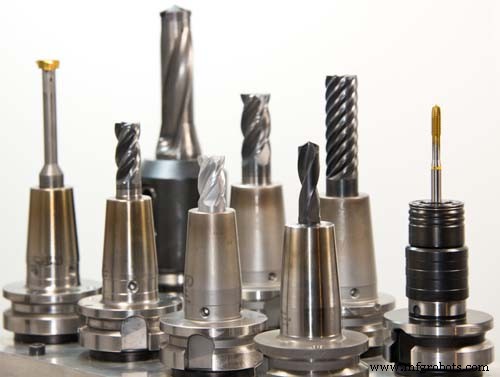
В соответствии с формой, материалом, структурой и функцией заготовки, сверла можно разделить на многие типы, такие как сверла из быстрорежущей стали (сверла спиралевые, групповые, плоские), твердосплавные сверла, сверла с механической закрепляемой пластиной для мелких отверстий, сверла для глубоких отверстий, вкладышные сверла и сверла с заменимой пластиной и т.д.
Ломание и удаление стружки
Резание сверла выполняется в узком отверстии, и стружка должна удаляться через канавку сверла. Поэтому форма стружки имеет большое влияние на резающую способность сверла. Распространенные формы стружки включают пластинчатую стружку, трубчатую стружку, игольчатую стружку, коническую спиралевую стружку, ленточную стружку, веерную стружку, порошковую стружку и т.д.
Когда форма стружки не подходящая, возникнут следующие проблемы:
① Мелкая стружка забивает канавку режущего края, влияет на точность сверления, снижает срок службы сверла и даже ломает сверло (такие как порошковая стружка, веерная стружка и т.д.);
② Длинная стружка обвивается вокруг сверла, мешает операции, вызывает поломку сверла или препятствует входу охлаждающей жидкости в отверстие (такие как спиралевая стружка, ленточная стружка и т.д.).
Как решить проблему неподходящей формы стружки:
① Методы такие как увеличение подачи, прерывистая подача, заточка перепончатого края и установка ломка стружки могут использоваться отдельно или в комбинации для улучшения эффекта ломания и удаления стружки и устранения проблем, вызванных стружкой.
② Можно использовать профессиональное сверло с ломкой стружки для сверления отверстий. Например: добавление спроектированного ломка стружки в канавку сверла сломает стружку на более легко удаляемые стружки. Стружка плавно удаляется вдоль канавки и не застревает в канавке. Следовательно, новое сверло с ломкой стружки имеет гораздо более плавный резающий эффект, чем традиционные сверла.
Одновременно короткие сломанные железные стружки облегчают поток охлаждающей жидкости к вершине сверла, что еще больше улучшает эффект теплоотвода и резающую способность в процессе обработки. И потому что новый добавленный ломк стружки проникает через всю канавку сверла, он может все еще сохранять свою форму и функцию после повторного заточки. Помимо вышеуказанных функциональных улучшений, стоит упомянуть, что этот дизайн усиливает жесткость корпуса сверла и значительно увеличивает количество отверстий, просверленных до одной заточки.
Точность сверления
Точность отверстия в основном состоит из таких факторов, как размер отверстия, позиционная точность, коаксиальность, круглость, шероховатость поверхности и заусенцы отверстия.
Факторы, влияющие на точность обрабатываемого отверстия при сверлении:
① Точность закрепления и условия резания сверла, такие как держатель инструмента, скорость резания, скорость подачи, охлаждающая жидкость и т.д..
② Размер и форма сверла, такие как длина сверла, форма лезвия, форма сердечника сверла и т.д.
③ Форма заготовки, такая как форма стороны входного отверстия, форма входного отверстия, толщина и состояние закрепления.
Расширение отверстия (Reaming)
Расширение отверстия вызвано качанием сверла во время обработки. Качание держателя инструмента имеет большое влияние на диаметр отверстия и позиционную точность отверстия, поэтому когда держатель инструмента сильно изношен, новый держатель инструмента должен быть заменен вовремя. При сверлении мелких отверстий трудно измерить и отрегулировать качание, поэтому лучше использовать сверло с грубым шанком и малым лезвием с хорошей коаксиальностью между лезвием и шанком. При использовании заточенного сверла причина снижения точности отверстия в основном в асимметрии задней формы. Контроль разницы высоты лезвия может эффективно подавить резание и расширение отверстия.
Круглость отверстия
Из-за вибрации сверла просверленное отверстие легко становится многоугольным, и на стенке отверстия появляются рифленные линии. Распространенные многоугольные отверстия в основном треугольники или пятиугольники. Причина треугольного отверстия в том, что сверло имеет два центра вращения при сверлении. Они вибрируют с частотой 600 обменов каждые 600. Главная причина вибрации — неравновесное сопротивление резания. Когда сверло делает один оборот, круглость обрабатываемого отверстия не хороша, сила сопротивления неравновесна во втором обороте резания, и последняя вибрация повторяется снова, но фаза вибрации сдвигается на определенную степень, в результате чего на стенке отверстия появляются рифленные линии. Когда глубина сверления достигает определенного уровня, трение между торцевой гранью сверла и стенкой отверстия увеличивается, вибрация затухает, рифленная линия исчезает, и круглость становится лучше. Этот тип входного отверстия в продольном сечении воронкообразный. По той же причине при резании могут появиться пятиугольные и семиугольные отверстия. Для устранения этого явления, помимо контроля вибрации зажима, разницы высоты режущего края, асимметрии задней части и формы лезвия и т.д., жесткость сверла должна быть увеличена, подача на оборот, задний угол и заточка должны быть улучшены. Меры такие как режущий край.
Сверление отверстий на наклонных и изогнутых поверхностях
Когда режущая поверхность или поверхность сверления сверла наклонная, изогнутая или ступенчатая, позиционная точность плохая. В это время сверло использует радиальный односторонний режущий инструмент, что снижает срок службы инструмента.
Для улучшения позиционной точности можно принять следующие меры:
- Сверлите центральное отверстие сначала;
- Сфрезеруйте посадочное место отверстия эндовой фрезой;
- Выбирайте сверла с хорошей проникающей способностью и жесткостью;
- Уменьшите скорость подачи.
Обработка заусенцев
Во время сверления заусенцы появятся на входе и выходе отверстия, особенно при обработке вязких материалов и тонких листов. Причина в том, что когда сверло вот-вот просверлит, происходит пластическая деформация обрабатываемого материала. В это время треугольная часть, которую должен резать режущий край сверла у внешнего края, деформируется наружу под воздействием осевой силы резания, и под действием фаски внешнего края режущего края она дальше скручивается, образуя заусенец или заусенец.
Условия обработки для сверления
В общем каталоге продуктов сверл есть «справочная таблица базовых параметров резания», расположенная по материалам обработки. Пользователи могут обратиться к предоставленным параметрам резания для выбора условий резания для сверления. Является ли выбор условий резания подходящим или нет, должно судиться комплексно через пробное сверление, основываясь на факторах такой как точность обработки, эффективность обработки и срок службы сверла.
1. Срок службы сверла и эффективность обработки
При условии выполнения технических требований обрабатываемой заготовки, правильно ли используется сверло или нет, должно измеряться комплексно согласно сроку службы и эффективности обработки сверла. Оценочный индекс срока службы сверла может выбирать расстояние резания; оценочный индекс эффективности обработки может выбирать скорость подачи. Для сверл из быстрорежущей стали срок службы сверла сильно влияет скорость вращения и меньше влияет подача на оборот. Следовательно, эффективность обработки может быть улучшена путем увеличения подачи на оборот при обеспечении более длительного срока службы сверла. Но следует отметить, что если подача на оборот слишком велика, стружка утолщится и сделает ломание стружки трудным. Поэтому необходимо определить диапазон подачи на оборот для плавного ломания стружки через пробное сверление. Для твердосплавных сверл режущий край имеет большую фаску в направлении отрицательного переднего угла, и опциональный диапазон подачи на оборот меньше, чем у быстрорежущих сталей. Если подача на оборот превышает этот диапазон во время обработки, срок службы сверла будет снижен. Поскольку теплосопротивление твердосплавных сверл выше, чем у быстрорежущих сталей, скорость вращения мало влияет на срок службы сверла. Следовательно, метод увеличения скорости вращения может быть использован для улучшения эффективности обработки твердосплавных сверл при обеспечении срока службы сверла.
2. Разумное использование охлаждающей жидкости
Резание сверла выполняется в отверстии с узким пространством. Следовательно, тип охлаждающей жидкости и метод впрыска имеют большое влияние на срок службы сверла и точность обработки отверстия. Охлаждающие жидкости можно разделить на две категории: водорастворимые и неводорастворимые. Неводорастворимая охлаждающая жидкость имеет хорошую смазываемость, смачиваемость и антиприлипательные свойства, и также имеет антикоррозийный эффект. Водорастворимая охлаждающая жидкость имеет хорошие охлаждающие свойства, бездымность и негорючесть. Из соображений экологии использование водорастворимых охлаждающих жидкостей в последние годы было относительно большим. Однако, если коэффициент разбавления водорастворимой охлаждающей жидкости неправильный или охлаждающая жидкость портится, это сильно сократит срок службы инструмента, поэтому при использовании нужно быть осторожным. Независимо от того, водорастворимая или неводорастворимая охлаждающая жидкость, охлаждающая жидкость должна полностью достигать точки резания при использовании. Одновременно расход, давление, количество насадок и методы охлаждения (внутреннее или внешнее охлаждение) охлаждающей жидкости должны быть строго контролированы.
Перезаточка сверла
Оценка необходимости перезаточки сверла
Критерий перезаточки сверла:
- Количество износа режущего края, перепончатого края и ребра.
- Размерная точность и шероховатость поверхности обработанного отверстия.
- Цвет и форма стружки.
- Сопротивление резания (косвенные значения тока шпинделя, шум, вибрация и т.д.).
- Количество обработки и т.д.
В реальном использовании точные и удобные критерии оценки должны определяться из вышеуказанных показателей согласно конкретным условиям. Когда количество износа используется как критерий, нужно найти лучший период перезаточки с лучшей экономичностью. Поскольку основные заточные части — задняя часть головки и перепончатый край, если количество износа сверла слишком велико, лезвие изнашивается дольше, количество шлифовки велико, и количество перезаточек снижается (общий срок службы инструмента = срок службы после перезаточки × доступное количество перезаточек), это сократит общий срок службы сверла. Когда используется размерная точность обработанного отверстия как критерий, используйте штыревую калибровку или предельную калибровку для проверки расширения и расширения отверстия, неровности и т.д., как только контрольное значение превышено, должно быть немедленно перезаточено. Когда сопротивление резания используется как критерий, могут использоваться методы такие как автоматическое отключение сразу после превышения установленного предельного значения (такого как ток шпинделя). Когда принимается управление пределом количества обработки, вышеупомянутое дискриминационное содержание должно быть интегрировано для установки критерия.
Метод заточки сверла
При перезаточке сверла лучше использовать специальный станок для заточки сверл или универсальный инструментальный шлифовальный станок, что очень важно для обеспечения срока службы и точности обработки сверла. Если исходный тип сверла в хорошем состоянии обработки, его можно перезаточить как исходный тип сверла; если исходный тип сверла дефектен, заднюю форму можно соответствующим образом улучшить и заточить перепончатый край согласно цели использования.
Обратите внимание на следующие пункты при заточке:
- Предотвратите перегрев и снижение твердости сверла.
- Повреждение на сверле (особенно повреждение на краю режущего края) должно быть полностью удалено.
- Тип сверла должен быть симметричным.
- Будьте осторожны, не повреждайте режущий край при заточке, и удалите заусенцы после заточки.
- Для твердосплавных сверл форма заточки имеет большое влияние на производительность сверла. Форма сверла на заводе — лучшая форма сверла, полученная через научное проектирование и повторные тесты. Следовательно, исходную форму лезвия обычно следует сохранять при перезаточке.
Производственный процесс
- Пост-пандемические инвестиции в производственные технологии: захват возможностей роста
- Мастерство контроля стружки: 8 экспертных советов для более чистого и безопасного сверления
- Ericsson ускоряет внедрение 5G в производстве: стимулирование эффективности и инноваций
- 5G-решения Ericsson движут цифровую трансформацию производства
- Понимание печатных плат (ПП) — всесторонний обзор
- Точное DIY: почему важна настольная вертикальная шлифмашина (Benchtop Drill Press)
- Основные компоненты сверлильного станка: подробный обзор
- Передовые CNC-обрабатывающие центры: Точность для авиакосмоса и не только
- От прототипов к производству: Точная CNC-обработка для мелких деталей
- Оптимизация контрактного производства с передовыми технологиями автоматизации ЧПУ