



5 проверенных техник обеспечения точности приспособлений
Сомнения в проектировании приспособлений
- Не знают, как изготовить спроектированное приспособление.
- Точность позиции и размерной точности, предложенной на чертеже приспособления, какими средствами обеспечить реализацию.
- Приспособление изготавливается в единственном экземпляре, и режим проектирования согласно обычным продуктам приносит бесконечные неприятности для точности приспособления.
- Метод обеспечения точности — первичное решение проблемы проектирования приспособления.
Особенности процесса изготовления приспособлений
Первичная цель использования приспособлений: обеспечить размерную (формовую) точность и позиционную точность обрабатываемых деталей.
Факторы точности изготовления заготовки: Помимо факторов станка и инструмента, приспособления станка должны соответствовать требованиям точности проектирования.
Традиционный процесс изготовления приспособлений: Подавляющее большинство все еще используют метод сборки и регулировки. Этот процесс изготовления приспособлений похож на обычное механическое производство. Все детали изготавливаются согласно чертежу детали, а затем собираются. Конечная точность приспособления зависит от попытки регулировать или шлифовать позицию определенного компонента. Или размер для достижения.
Недостатки традиционного изготовления приспособлений: С точки зрения практического применения, трудно удовлетворить различные требования к размерам и формовым допускам чертежа сборки.
Следовательно, для обеспечения точности изготовления приспособлений необходимо применить специальные процессные методы. Следующие 5 процессных методов обеспечивают точность инструментальных приспособлений.
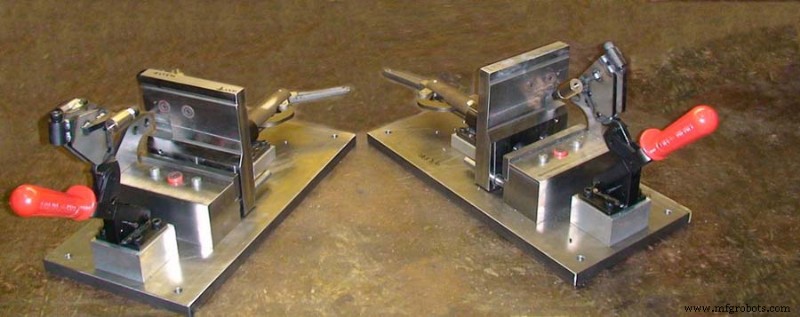
1. Групповой метод обработки
Определение метода:
Относится к обработке одинаковых структурных элементов на нескольких элементах одновременно при обработке элементов приспособления. Эти структурные элементы обычно являются геометрическим размером или поперечным сечением, и относительное положение между друг другом. Одинаковые условия обработки облегчают гарантирование качества и взаимозаменяемости компонентов приспособления, тем самым улучшая общую точность изготовления приспособления.
Классификация метода:
Согласно различным методам изготовления, групповую обработку можно разделить на два конкретных процессных метода: «парная обработка» и «зеркальная обработка».
Парная обработка:
Означает, что все парные компоненты в приспособлении обрабатываются попарно с помощью «комбинированного шлифования», «комбинированного растачивания», «комбинированного сверления», «комбинированного навивания» и т.д., для устранения размерных ошибок и позиционных отклонений между заготовками.
Практическое применение:
подготовка позиционирующих шплинтов, растачивание направляющих отверстий, шлифование контурных блоков и т.д.
Зеркальный метод обработки:
Относится к некоторым компонентам приспособления со симметричной структурой, которые могут быть ограничены симметричной поверхностью, и двойная длина обрабатывается сначала, и заготовка с эквивалентным запасом добавляется, а затем режется вдоль симметричной поверхности, а затем после обработки используют принцип зеркального отражения объединяют две симметричные детали для устранения ошибок симметрии.
Пример
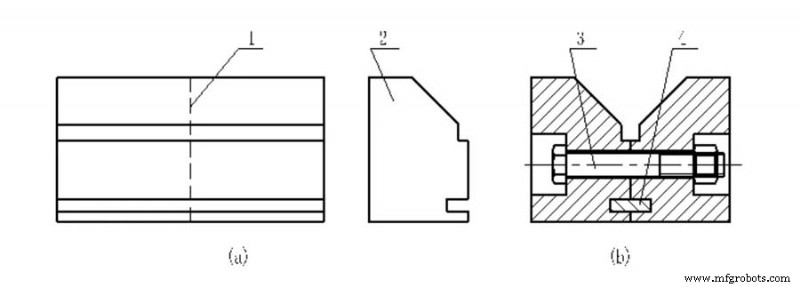
В функциональном дизайне V-образного позиционирующего блока у него есть функция автоматического центрирования, и точность симметрии двух рабочих наклонов очень высока. Традиционный метод изготовления V-образного блока обычно интегральный. Финальная чистовая обработка двух наклонных поверхностей часто выполняется на шлифовальном станке с использованием точного синусного приспособления и V-образного магнита направляющей. Но этот метод обработки очень трудно гарантировать, что V-образная симметрия достигнет идеального состояния.
Практическое применение:
При использовании зеркального метода обработки сначала делают V-образный блок в полуфабрикатный мономер, как показано на рисунке (а), режут его вдоль плоскости симметрии, обрабатывают отверстие под винт, а затем используют ориентацию, как показано на рисунке (б). Ключ и соединительный болт собираются в комбинированный V-блок.
Процессные характеристики:
высокоточные станки не требуются, а только с помощью обычных станков симметрия V-блока может достичь очень высокой точности.
Главное применение:
Используется в производстве элементов приспособлений с симметричной структурой или множественными повторяющимися деталями.
2. Метод обработки на станке (Clinical Processing Method)
Определение метода:
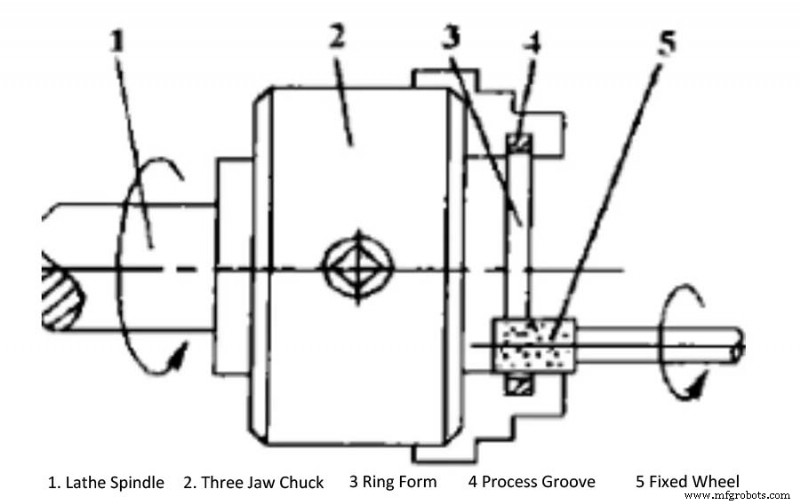
Это использование режущей функции станка приспособления для обработки другой детали для устранения позиционной ошибки между ними, чтобы гарантировать, что каждая деталь занимает идеальную позицию, тем самым улучшая точность изготовления центра.
Процессные характеристики:
Используйте станок приспособления для выполнения финальной обработки для обеспечения точности приспособления.
Главное применение:
Используется в процессе обработки позиционирующего элемента приспособления и для обеспечения конечной точности станка в сборке станка.
Типичное применение:
Шлифовальный станок шлифует внешнецилиндрический валовидный приспособление и шлифует внутреннюю поверхность приспособления, мандриновидное приспособление токарного станка, рабочий стол фрезерного станка, электромагнитный зажим шлифовального станка плоских поверхностей.
Технологические преимущества:
Устранить ошибки в изготовлении, сборке и установке приспособлений, и в конечном итоге получить исключительно высокую точность.
Условия использования:
Метод обработки на станке, могут использоваться только станки с условиями обработки на станке.
Проектирование образца:
Когда проектировщик требует использование этого процессного метода для проектирования приспособления, должно быть отмечено на общем чертеже приспособления, что «зарезервировать чистовой запас согласно размеру образца для финальной обработки на станке».
3. Метод выравнивания и фиксации
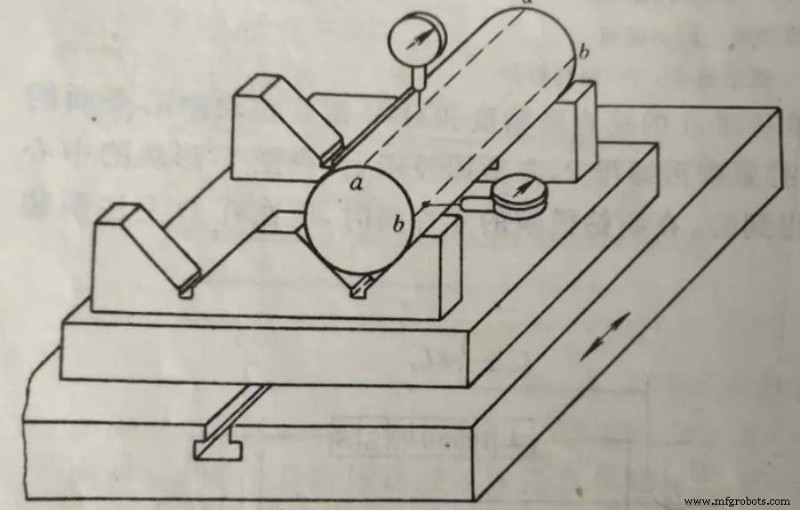
Метод сначала выравнивания, затем фиксации обычно использует общие измерительные инструменты.
Пример применения:
V-образный позиционирующий блок выравнивается и фиксируется, направляющая паз позиционирующего ключа и установка болта на ν-образном фиксированном блоке уже обработаны.
Процесс метода:
Используйте индикатор часового типа для выравнивания верхней образующей и измерительной образующей мандраля, и сделайте мандраль параллельным поверхности позиционирующего ключа (T-образной паз) и базовой плоскости установки приспособления. Процесс выравнивания требует повторной регулировки и шлифования. После завершения выравнивания затяните винты, просверлите отверстия под фиксирующие шплинты, вбейте фиксирующие шплинты.
Процессные характеристики:
Точность выравнивания зависит от уровня мастерства рабочих, точности измерительных инструментов и точности измерительной базы.
4. Метод переходной базы
В проектировании приспособлений часто встречаются косые отверстия и наклонные поверхности с более высокими требованиями. Из-за ограничения обрабатывающего оборудования косые отверстия и наклонные поверхности должны быть помещены в вертикальное или горизонтальное положение для облегчения обработки.
Из-за трудностей измерительной технологии невозможно напрямую измерять и контролировать их размеры во время обработки. Следовательно, необходимо установить технологическое отверстие как переходную базу для преобразования этих размеров, которые нужно контролировать, в технологические размеры, которые можно напрямую измерить или контролировать.
Через контроль преобразованного технологического размера требования проектного размера заготовки косвенно гарантируются. Этот процессный метод называется методом переходной базы, и он широко используется в практике изготовления приспособлений.
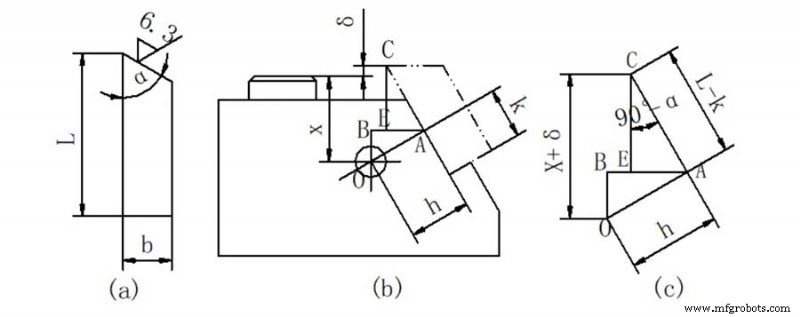
Как показано на вышеуказанном рисунке, при условии обеспечения размеров h и K, достаточно обеспечить рабочую поверхность инструментального блока по оси X технологического отверстия O, чтобы гарантировать требования обработки длинного размера L.
Кроме того, при обработке некоторых больших растачивающих матриц на растачивающем станке, принятие технологического отверстия как переходной базы — эффективный процессный метод, часто используемый.
С этим методом, после сборки растачивающей матрицы как целого, направляющие отверстия с более высокой коаксиальной точностью можно обработать с обоих концов растачивающей матрицы последовательно. После того как горизонтальная растачивающая головка обработала направляющие отверстия на одном конце матрицы, используйте вертикальную растачивающую головку для обработки двух технологических отверстий на двух концах матрицы. Центр технологического отверстия должен перпендикулярно пересекать центральную линию обработанного направляющего отверстия.
Растачивающая матрица переворачивается, и технологический цилиндрический шплинт собирается в технологическом отверстии, индикатор часового типа зажимается на вертикальной растачивающей головке, и балка движется вперед и назад для коррекции центральной позиции технологического цилиндрического шплинта на обоих концах. После калибровки и фиксации можно обработать направляющее отверстие на конце матрицы. Поскольку приспособление обрабатывается после сборки как целое, этот метод может обеспечить высокую коаксиальность.
5. Метод сборки и обработки
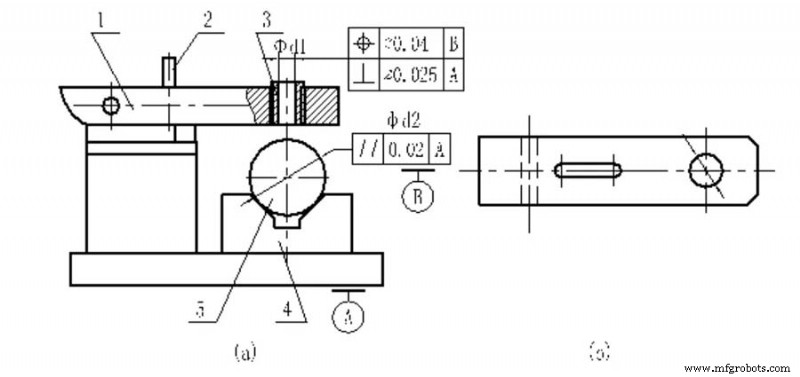
Требования проектирования:
Перпендикулярность центральной оси внутреннего отверстия φd1 втулки сверления к установочной базовой плоскости A, и позиционная точность центральной плоскости V-образного позиционирующего блока
Процесс изготовления:
На координатно-растачивающем станке выравнивают центральную плоскость V-образного позиционирующего блока, затягивают гайку-бабочку после сборки, и растачивают донное отверстие втулки на матрице сверления.
Процессные характеристики:
Опираясь на точность координатно-растачивающего станка, позиционная точность, требуемая приспособлением, напрямую гарантируется. Это самый эффективный метод обеспечения перпендикулярности центральной оси втулки сверления и установочной базовой плоскости приспособления. Донное отверстие втулки направляющей сверлильно-растачивающих приспособлений обрабатывается этим процессным методом.
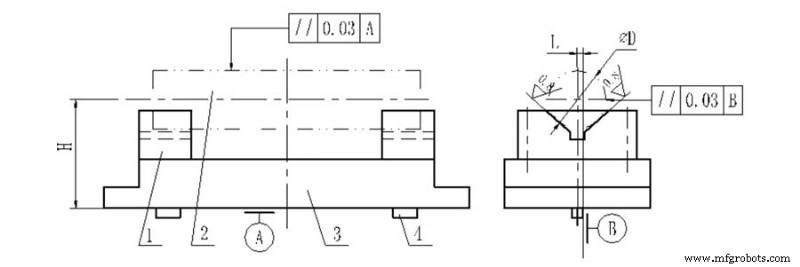
Требования проектирования:
Позиция двух V-образных блоков определяется высотным размером H и горизонтальным размером L, а стороны двух позиционирующих ключей представлены базой B. Проектирование приспособления требует, чтобы позиционирующие поверхности двух V-блоков должны быть в полном контакте с заготовкой, обеспечивая два требования параллельности.
Процесс:
Для обеспечения параллельности H, L и двух, при изготовлении приспособления можно сначала сделать два V-образных блока в скос, и оставить достаточно полуфабриката с запасом на шлифовку, и собрать V-образный блок к корпусу приспособления. Конусный шплинт фиксирует и V-образный блок, и корпус приспособления.
На инструментальном шлифовальном станке или рельсовом шлифовальном станке, используя A и B как позиционирующую базу, шлифуют 90° наклонную поверхность V-образного блока для удовлетворения требований H, L и двух допусков параллельности.
Примечания
- При применении метода сборки и обработки для проектирования и изготовления приспособлений, вы должны быть знакомы с характеристиками процесса изготовления метода сборки и обработки, и удовлетворять этому требованию в различных аспектах, таких как структурное проектирование, обозначение размерных и формовых допусков, обработка компонентов приспособления и формулировка технических условий.
- По сравнению с традиционным проектированием приспособлений, приспособления, изготовленные методами сборки и обработки, имеют большую разницу в проектировании образцов. Должно быть четыре проектных образца: чертежи сборки приспособлений, чертежи сборки направляющих структур приспособлений (таких как втулки сверления, втулки растачивания) чертежи полуфабрикатов предварительной сборки направляющих элементов приспособлений (т.е. полуфабрикаты), зажимного механизма и деталей зажима.
- Цель использования этих четырех образцов одновременно — предотвратить, чтобы отдел изготовления приспособлений все еще использовал процессные линии изготовления деталей, сборки компонентов и регулировки точности при изготовлении приспособлений, которые могут направлять и ограничивать весь процесс изготовления приспособлений.
Производственный процесс
- Максимизация производительности Qt State Machines
- Празднуем 5 лет инноваций: наш путь и истории успеха клиентов
- Освоение экстренной подготовленности склада: исчерпывающее руководство
- Топ-5 брендов строительной техники, которые должен знать каждый подрядчик
- Направляющая (Jig) и приспособление (Fixture): Ключевые отличия для производственного совершенства
- Оправки и приспособления: функции, преимущества и ключевые отличия
- Полное руководство по приспособлениям для ЧПУ: функции, типы и лучшие практики
- Оснастка vs Зажим в ЧПУ: ключевые отличия и практические применения
- Понимание программирования роботов: методы объяснены
- Точная обработка: проверенные методы достижения точности формы и положения заготовки