



Частые проблемы при электролитическом полировании: практическое руководство
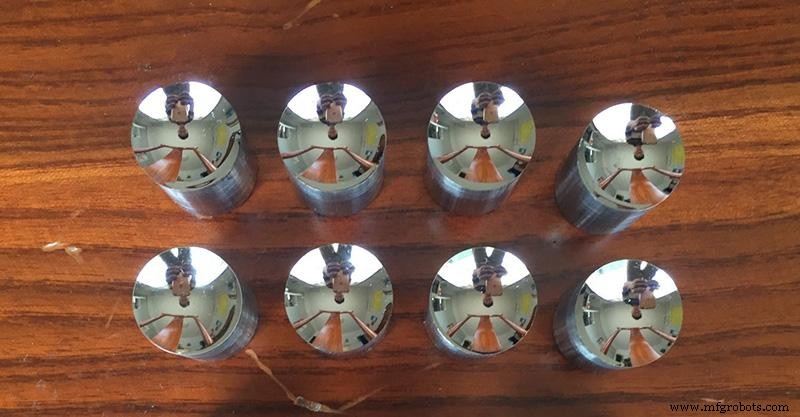
Электролитическое полирование использует заготовку в качестве анода, нерастворимый металл — в качестве катода. Оба электрода погружаются в электролитическую ванну, где при прохождении постоянного тока происходит селективное растворение анода, удаляя микрозаусенцы и повышая блеск поверхности.
Ниже представлены ответы на частые вопросы, возникающие в производстве при гальваническом покрытии.
1. Почему на полированной поверхности появляются серые и черные пятна?
Причина: оксидная пленка не удалена полностью, локально остаются участки оксида.
Решение: усилить удаление оксидной шкалы перед полированием.
2. От чего чрезмерная коррозия на краях и остриях детали?
Причина: чрезмерное растворение из-за высокой плотности тока на ребрах, высокой температуры электролита или длительного времени полирования.
Решение: скорректировать плотность тока или температуру раствора, сократить время. Проверить положение электродов, установить экраны на краях и углах.
3. Почему деталь после полировки не блестит, серая и темная?
Причина: электролитический раствор потерял эффективность (устарел, нарушены пропорции компонентов).
Решение: проверить срок службы раствора, качество и состав. При необходимости заменить или скорректировать пропорции.
4. Что такое белые полосы на полированной поверхности?
Причина: относительная плотность раствора слишком высокая (>1,82), раствор слишком густой.
Решение: интенсифицировать перемешивание. Если плотность высока — разбавить водой до 1,72 и выдержать при 90–100 °C в течение часа.
5. Почему возникают «инь-ян» поверхности (некоторые участки тусклые)?
Причина: деталь не выровнена относительно катода или детали экранируют друг друга.
Решение: скорректировать положение заготовки для равномерного распределения поля.
6. Поверхность гладкая, но отдельные точки или полосы не блестят. Причина?
Причина: пузырьки газа на поверхности в конце процесса не отходят вовремя или присутствует воздушная струя.
Решение: повысить плотность тока для интенсивного выделения газа, увеличить скорость перемешивания раствора.
7. Точка контакта с траверсой тусклая с бурыми пятнами, остальное блестит.
Причина: плохой контакт детали с траверсой — неравномерное распределение тока или мало контактных точек.
Решение: прополировать контактные точки траверсы для улучшения проводимости, увеличить площадь контакта.
8. В одной ванне некоторые детали блестят, другие — нет.
Причина: слишком много заготовок — неравномерное распределение тока, наложение и экранирование деталей.
Решение: уменьшить количество деталей в ванне, соблюдать правильную компоновку.
9. Почему у впадин и контактных точек с траверсой появляются серебристо-белые пятна?
Причина: впадина экранируется самой деталью или траверсой.
Решение: изменить ориентацию детали для доступа силовых линий к впадинам, уменьшить межэлектродное расстояние или повысить плотность тока.
10. Отсутствие блеска и желтые пятна после полирования.
Причина: относительная плотность электролита слишком низкая (<1,70).
Решение: скорректировать плотность, уплотнить раствор нагреванием при 80–100 °C или заменить на свежий.
11. Бурые пятна на детали при извлечении из ванны.
Причина: недостаточное полирование или малое время.
Решение: увеличить время. Если не помогает — проверить температуру и плотность тока.
12. Почему легко воспламеняется при электролизе?
Причина: 1) ненадежный контакт траверсы с деталью, 2) низкая плотность электролита, 3) слишком высокая плотность тока.
Решение: изменить способы крепления, увеличить контактные точки. При низкой плотности — заменить электролит.
Производственный процесс
- Электролитическое полирование против пассивации: выбор правильной отделки нержавеющей стали
- Частые проблемы системы охлаждения автомобиля и их диагностика
- Аналоговый решатель превосходит цифровые компьютеры в NP-трудной оптимизации
- Быстрые и надежные решения типичных проблем складских ворот
- 9 сварочных проблем, с которыми вы столкнетесь — экспертные исправления и советы по предотвращению
- Частые проблемы с файлами Гербер и экспертные решения
- Проблемы промышленных генераторов: выявление и устранение частых неисправностей
- Точная обработка: проверенные методы достижения точности формы и положения заготовки
- Эффективные решения частых проблем с соединением электродов
- Основные механические проблемы, влияющие на производительность FDM 3D-принтеров