



Освоение изготовления стержней в литейном производстве: точность и сложность в песочной литейке
Стержни обеспечивают сложность в песочной литейке
Что такое стержень в литье металлов?
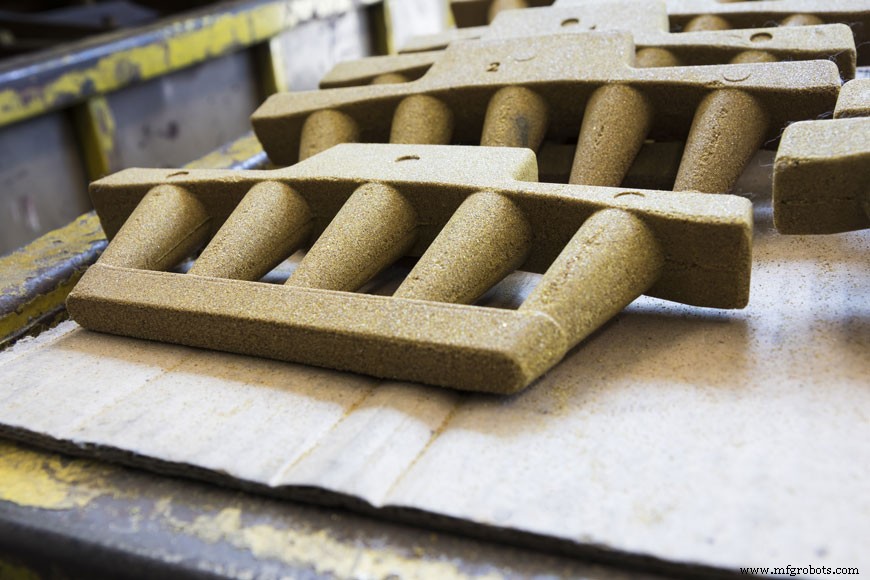
Стержень — это песчаная или металлическая вставка, используемая для формирования любой части отливки, которую нельзя получить с помощью основной съемной модели. Когда модель вдавливается в песок и затем извлекается, она оставляет вогнутое впечатление. Жидкий металл заполняет эту полость и остывает. Стержни создаются для обеспечения большей сложности конструкции. Хорошо изготовленные стержни образуют отверстия или полости в отливке. Формы автомобильных двигателей могут содержать до пяти стержней для создания камер, необходимых для работы двигателя внутреннего сгорания.
Стержни также помогают создавать углы, невозможные при использовании модели. Любой нависающий элемент над пустым пространством делает невозможным извлечение модели без разрушения нависающей части. В таких случаях используется стержень.
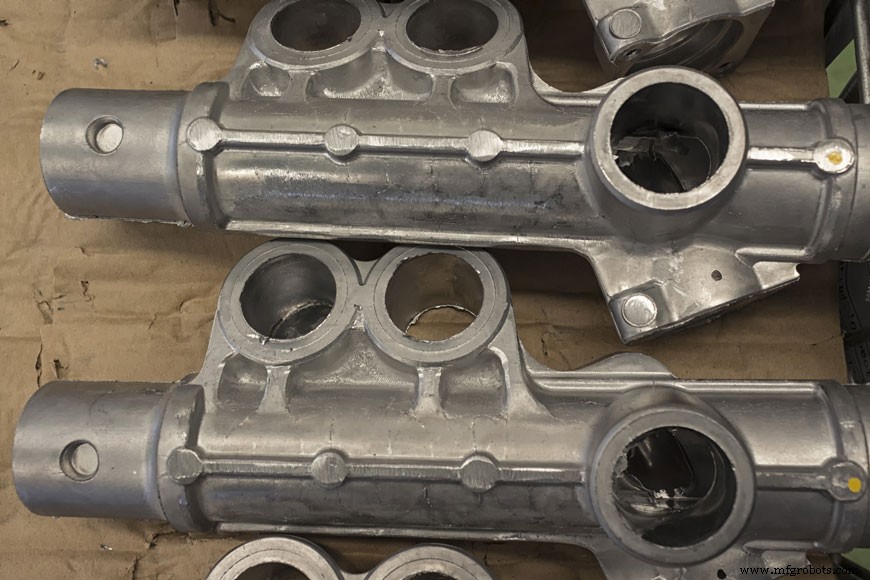
Отливки с внутренними стержнями обычно имеют отверстие во внешней оболочке формы для извлечения стержня после литья, хотя это отверстие может быть механически закупорено при отделке.
Песчаные стержни рассчитаны на разрушение; внутренние стержни буквально вибрируют и выпадают из отливки в конце процесса. Отверстие для «вытряхивания» также полезно для установки стержня. Любое место, где стержень касается формы — это место, куда расплав не может течь, поэтому для обеспечения постоянной толщины металла стержень должен «перекрывать» заполняемое пространство, не касаясь стенок. Для этого стержень обычно длиннее отливки и удерживается в месте углублениями в песке за пределами литейной модели.
Чаплеты для поддержки стержней
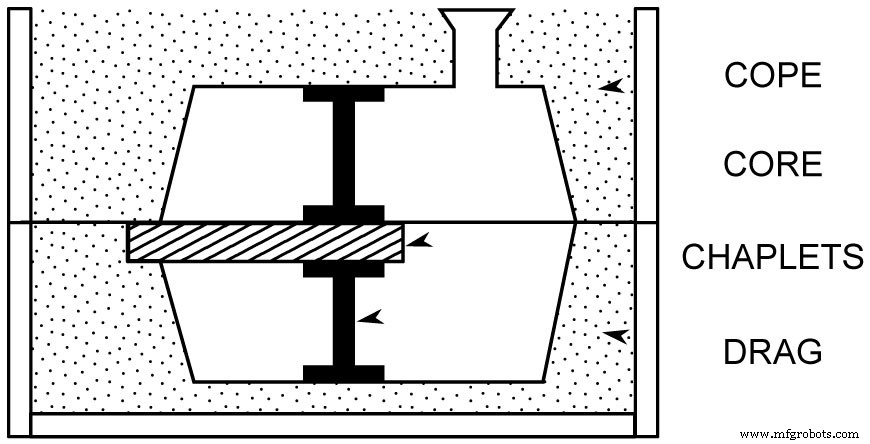
Если стержень очень длинный или может выступать из формы только с одного края, то для его фиксации используются чаплеты. Чаплеты часто изготавливаются из того же металла, что и отливка, поскольку часть металла чаплета включается в отливку. Для надежного соединения с остальной отливкой поверхность чаплета должна расплавиться — но сначала он должен выполнить свою функцию поддержки стержня. Проектирование чаплетов — сложный металлургический процесс, который стараются избегать, так как всегда существует риск внесения слабости или дефекта отливки при их использовании.
Тем не менее, чаплеты иногда являются единственным способом создания определенных внутренних структур отливки. Песчаные стержни склонны всплывать на жидком металле, иногда поднимаясь настолько высоко, что разрушаются. Чаплеты, установленные сверху и снизу, помогают удерживать стержень в правильном положении. Верхний чаплет должен быть более прочным, чтобы противодействовать давлению металла и газа, поднимающегося в форме.
Создание песка с высокой прочностью
Склонность стержня к всплыванию — одна из причин, почему точное понимание механической прочности сердечника важно. Испытания на сдвиг и растяжение сердечного песка аналогичны тестам, описанным в нашей статье о литейном песке. Если сдвиговая прочность песка ниже давления, создаваемого жидким металлом, заполняющим форму, стержень может расколоться и вызвать деформацию тела отливки.
Связующие вещества играют большую роль в процессе изготовления сердечного песка. Стержни из зеленого песка изготавливаются из стандартных влажных смесей литейного песка с добавлением связующего, например декстрина. Стержни такого типа очень хрупки и могут изготавливаться с арбором или внутренними проволоками для удобства транспортировки. Сухие песчаные стержни не содержат воды. Они делаются из кварцевого песка и связующего для упрочнения поверхности.
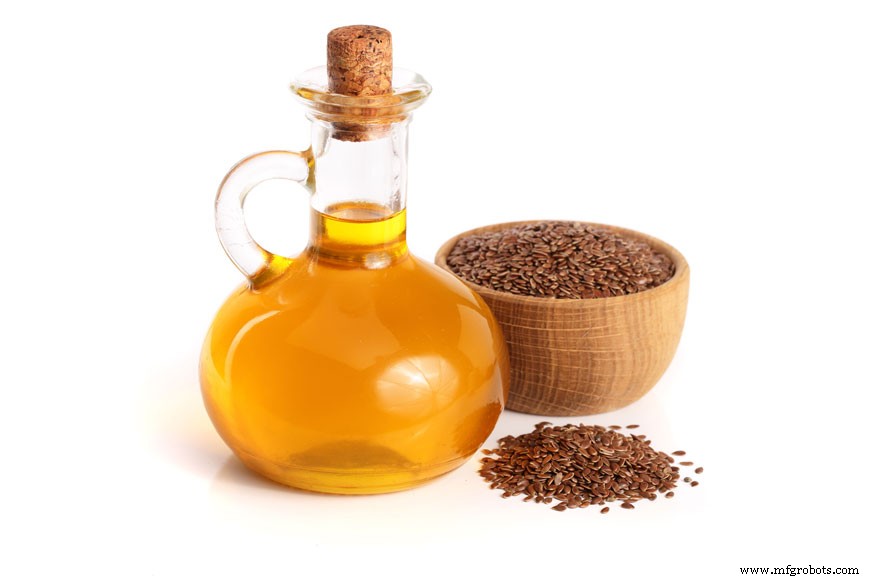
Переход к новой технологии связующих для стержней начался в 1980-х годах. На протяжении сотен лет сердечное масло было традиционным связующим — и до сих пор иногда используется. Льняное масло, смешанное с небольшим количеством смолы и разбавителя, такого как высококачественный керосин, добавляли в сухой литейный песок для получения сердечного песка. Добавки вроде кукурузной муки, декстрина, отходов бумажной промышленности или белковых связующих могли добавляться для усиления стержня. Обычно они сгорали при высокой температуре заливки, позволяя стержню разрушаться и легко вытряхиваться. Другими традиционными связующими были угольная смола и нефтяная смола, особенно устойчивые для крупных стержней. Древесная и гуммированная колофания также традиционно использовались для улучшения разрушаемости стержней, хотя эти колофании склонны к сбиванию в жару и влажность. Многие из этих традиционных составов были заменены синтетическими вариантами, чтобы сохранить желаемые свойства, но устранить проблемы.
Современные литейные цехи поэтому имеют более чистые процессы изготовления стержней, обеспечивающие лучшее качество воздуха и более легкие в реализации на производстве. Эти синтетические «химически застывающие» стержни дают несколько преимуществ, включая низкотемпературную прожарку, легкое разрушение при вытряхивании и меньшее выделение газов в процессе изготовления стержней.
Сегодня наиболее распространенными связующими для стержней являются пластмассы групп мочевины и фенолформальдегидные смолы, а также фурановые смолы. Существует три категории процессов с смолиными связующими: холодное застывание, холодный ящик / газо-затвердевание и горячее застывание.
Процессы холодного застывания начинают затвердевать после перемешивания последней добавки в песок, как цемент. Это химические процессы самоудобрения. Типичные примеры — фурановые смолы и фенолформальдегидные смолы, катализируемые кислотой. Они начинают застывать после перемешивания в песке сульфоновой кислоты. Важно соблюдать сроки — песок не должен застывать так медленно, что это мешает производству, ни так быстро, что трудно контролировать реакцию.
Процессы холодного ящика или газо-затвердевания вводят газ в коробку для стержня, который химически реагирует для затвердевания связующего. Например, песок, обогащенный фурановыми смолами или эпоксидами, может быть затвердлен введением SO2. Жидкое стекло, или жидкий стекло, может быть затвердлено процессом CO2.
Методы горячего застывания полагаются на тепло для застывания сердечного песка. Льняное сердечное масло, традиционное связующее, застывает процессом горячего застывания. В процессе оболочки литейный цех не занимается химией: песок поставляется предварительно смешанным или покрытым от дистрибьютора, и химикаты в песке вызывают создание твердой оболочки при прожарке. Обычно они не требуют полного прожарки насквозь. Методы горячего ящика и теплого ящика используют фурановые или фенольные смолы и катализатор-кислотную соль, которые застывают при нагреве коробки для стержня. (Они отличаются только типом смолы и температурой, необходимой для застывания.)
Методы изготовления стержней
Стержни изготавливаются многими теми же методами, что используются для песочных форм. Кроме того, применяются пневматические дулки для стержней и винтовые подающие машины.
Пневматические дулки закачивают песок в коробку для стержня сжатым воздухом под давлением около 100 фунт/дюйм². Их можно использовать для изготовления всех типов малых и средних стержней. Получаемые стержни очень однородны, достигаются высокие темпы производства.
Винтовые подающие машины используются для экструзии простых стержней, обычно цилиндрических. Сердечный песок выдавливается через матрицу на стержневую плиту. Применение этих машин ограничено производством стандартных стержней: длинный экструдированный цилиндр, созданный машиной, прожаркается, а затем режется на нужные длины.
Сушилки для стержней похожи на формы для тортов — они поддерживают форму стержня, пока он в стержневой печи прожаркается. Обычно это легкие скелетные железные или алюминиевые коробки, внутренняя форма которых точно соответствует верхней части стержня. Стержни, которые бы крошились или теряли части при укладке на плоскую плиту, проходят через печь в сушилке.
Установка стержня
После завершения застывания стержень часто доводится вручную. Вдоль линий разделки коробки для стержня могут быть «заусенцы», которые нужно зашлифовать. Иногда стержни делают из нескольких частей, если необходимая форма превышает размеры имеющихся коробок и печей. Сегментированный стержень собирается после стадии застывания. Когда стержни гладкие и соединены, их кладут на стеллажи в ожидании использования в форме.
Стержни почти всегда устанавливают вручную литейщики, а не машинами. Чаплеты, если есть, сначала опускают в нижнюю часть формы (драг), затем укладывают стержень. Литейщик проверяет, правильно ли сидит стержень в форме и нет ли дефектов. Необходимые чаплеты устанавливают на верхнюю часть (коп), и когда все выглядит хорошо, коп накладывают на драг и зажимают.
Стержни дают гибкость в песочной литейке
Способность изготавливать и устанавливать песчаные стержни — жизненно важная часть литейного процесса.
В некоторых случаях стержень необходим для функциональности конечной детали: трубы, двигатели и другие механические устройства часто должны быть полыми для работы. Для декоративных изделий стержни также могут снизить общую стоимость металла. Особенно при литье чугуна стержни могут существенно уменьшить вес готового изделия. Там, где нужна механическая прочность цельного стали, это может быть неуместно. В других случаях, однако, стержень — хорошее конструкторское решение, даже если он не необходим для функции продукта.
Производственный процесс
- Сила ключевых компетенций в движении бизнес-успеха
- Понимание ламинирования статорного сердечника: ключевые концепции для надежной работы оборудования
- Кибер-физические системы: Движущая сила Индустрии 4.0
- Виды абразивов для пескоструйной обработки: как выбрать материал
- Литье в песке для тяжелого оборудования: точность, долговечность и универсальность
- Литье в песок против литья под давлением (die casting): понимание ключевых различий
- Песочное литье в автомобилестроении: высокое качество, низкая стоимость и гибкость объемов
- Выбор смольного песочного литья: когда и почему это правильный процесс
- Принцип работы печи салона (heater core): устройство, признаки неисправностей и обход
- Lake Erie Crushers: ведущий поставщик премиального песка и щебня