



Постформовая обработка: встряхивание, очистка и механическая обработка металлических отливок
Освобождение новой отливки от формы
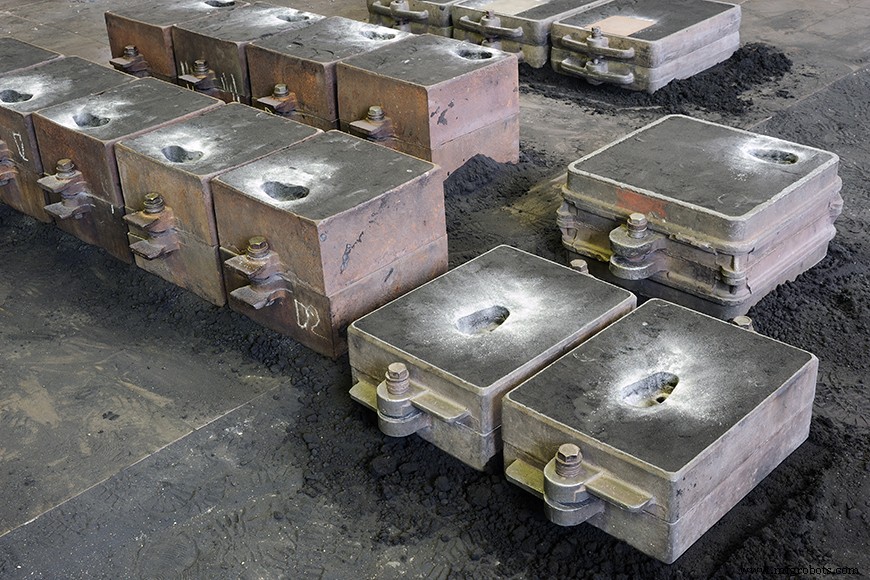
Хотя не так визуально драматично, как плавление и заливка, встряхивание новой металлической отливки — всё ещё впечатляющее зрелище. Когда отливку впервые извлекают парящую из формы, она покрыта песочными остатками и излишками металла. Ей нужно пройти через встряхивание, очистку, удаление заливочной системы и risalеров, и финишные машины, которые создают костеломительный гул. Когда этот процесс завершён, отливка будет в своей конечной форме, хотя термическая обработка, порошковое покрытие и инспекция всё ещё могут быть необходимы перед отгрузкой.
Извлечение отливки из формы
Процесс извлечения отливки из формы начинается с определения правильного времени и температуры для встряхивания. После заливки жидкого металла он должен застыть перед раскачкой, но есть и другие временные соображения, кроме простой твёрдости. Если извлечь слишком рано, поверхность металла может химически реагировать на холодный воздух с нежелательными эффектами. Микроструктура металла меняется в зависимости от скоростей нагрева и охлаждения. Извлечение слишком горячей отливки в относительно холодный воздух может сделать структуру более хрупкой в процессе, известном как «гальваническое охрупчивание» (galvanizing embrittlement). При литье вязкого чугуна литейный цех заботится о соотношении перлитной, ферритной или мартенситной структур, которые могут возникнуть из одного типа металла в зависимости от скорости охлаждения.
Существуют формулы для литейных цехов, чтобы определить, когда отливку определённого объёма и марки металла следует извлечь из формы, но многие литейные рабочие используют визуальные подсказки. Например, вязкий чугун обычно извлекают из формы после того, как он побелел.
При песочном литье раскачка известна как «встряхивание» (shakeout). Первоначальная раскачка может выполняться вручную в малых литейных цехах или для мелких отливок, где литейный рабочий копает в форме клещами, чтобы захватить шпру или желобок. Они вынимают отливку, пока форма рассыпается за ней, обычно постукивая отливку другим инструментом, чтобы лишний мусор отвалился. Однако чаще эта работа выполняется на вибрационном/агитационном столе, который интенсивно трясётся, когда бесфляжковые формы сбрасываются на него. Вибрация выталкивает песок, который опадает от отливки и просеивается через отверстия в столе. Песок обычно падает в коробку или на конвейер для возврата как формовочный песок.
Инвестиционные отливки изготавливаются в твёрдой форме из керамического песка. Эту форму нужно расколоть вручную или удалить мощными водяными струями.
Удаление песочных сердечников
Песочные сердечники делаются с смолой или другим веществом, дающим большую структуру, чем базовый литейный песок, и поэтому для их удаления может потребоваться больше, чем вибрационный стол. Процессы удаления зависят от типа материала, использованного для сердечника. Некоторые сердечники конструктивно делают высококоллапсибельными после нахождения в жара формы. Другие сохраняют структуру во время заливки, но могут быть выпечены при более низких температурах за более длительное время. Некоторые сердечники строятся вокруг проволочного каркаса, который потребует механического извлечения. Удаление сердечника также зависит от его размещения и глубины.
Способ ослабить некоторые химические связующие — добавление других химикатов, таких как гидроксид натрия или калия, или холод, вода, пар. Какой бы процесс ни разрушал сердечник, конечный объект может вернуться на агитационный стол для окончательного встряхивания песка.
Очистка отливки
Отливки не выходят готовыми с вибрационного стола. Их нужно очистить в процессе, традиционно называемом феттлинг (fettling).
Во всех металлических отливках будет шпрур и залив от места вливания металла в форму. Обычно также есть risalеры, заливы и желобки — инфраструктура, необходимая для получения качественной отливки. Перед финишем литейный цех должен удалить эти заливы и risalеры, а также любые мелкие несовершенства. Процессы очистки отливки также удаляют окончательные остатки пригоревшего песка.
«Заусенцы (Flashing)» — распространённое мелкое несовершенство песочного и кокильного литья. Этот тонкий лишний слой металла чаще всего появляется вдоль разделяющей линии песочной формы или там, где выбросные стержни находятся в кокильной машине. В каждом из этих мест небольшое количество расплавленного металла вытекает из формы. «Заборы (Burrs)» — надломы или мелкие кусочки материала, возникающие из-за незначительного смещения металла в форме.
Первичная очистка
Очень часто на первой стадии очистки используют пробойные установки (shot blasters). В этих системах стальные шарики или маленькие железные звёзды выстреливают в отливки импеллером. Они сдирают нагар, заусенцы, заборы и другие примеси. Пневмонарывные (Air-blast) машины также могут использовать более мелкий абразив.
Эти пробойные системы могут работать на конвейерных лентах, вращающихся столах или в больших комнатах, позволяя литейному рабочему направлять абразивы. Ещё одна распространённая машина на этом этапе — барабанный барабан (tumbler drum). В этих барабанах отливки помещают в барабан для переворачивания, как бельё в сушилке. Воздух или шот вбивают в переворачивающиеся отливки, обеспечивая очистку всех сторон.
Пневматические молоточки или дрили обычно используются для удаления песочных сердечников. Их могут управлять роботом или литейный рабочий.
Водяная струя (Water blast) в простейшей форме — это высоконапорная промойка отливок. Гидробибласт (Hydroblast) системы могут дополнительно добавлять абразивные элементы в воду для помощи в удалении.
Удаление заливов и risalеров
Некоторые заливы и risalеры не удаляются барабанием или пневмоструйкой, так как лишний металл слишком толстый для удаления этим способом. Эти заливы и risalеры могут отрезать с помощью кислородно-ацетиленового горелки, сбить с помощью отбойных молоточков или кувалд, или распилить. Если механическая обработка является частью необходимого финиша детали, часть удаления заливов и risalеров может отложиться до стадии тонкого шлифования, точения или пиления на этапе механической обработки.
Удалённый заготовленный металл заливов и risalеров будет повторно использован. Он может быть лучшего качества, чем входящий лом, так как у него был шанс сжечь любой газообразующий водородо-насыщенный материал, попавший в печь, как краска или масло. Заготовка — один из способов, которым литейный цех может поддерживать стабильность материала.
Механическая обработка
Песочное литьё обычно не даёт очень тонкой, готовой поверхности. Если изделие должно быть гладким или требовать точных размерных допусков, его обрабатывают механически для соответствия спецификациям. Поскольку механическая обработка — дорогой процесс, литейный цех оптимизирует литьё для производства изделия максимально близкого к конечной спецификации. Даже так могут быть поверхности, требующие дополнительной точности.
Ближе к концу линии
К концу встряхивания, очистки и механической обработки отливка находится в её конечной форме. Дальнейшие финишные штрихи могут всё ещё быть необходимы — включая термическую обработку, покраску, порошковое покрытие или сборку — но работа по созданию новой формы из металла завершена. В первом производственном запуске нового или инновированного продукта отливки на этом этапе могут быть первыми прототипами для клиента или дизайнера для проверки эстетической ценности или доказательства концепции. Инспекция и термическая обработка всё ещё должны обеспечить гарантию качества для рабочей механической нагрузки, но в этот момент клиент может увидеть, соответствует ли компонент их видению, или были ли проблемы в процессе моделирования, требующие устранения. Если какие-либо дефекты дизайна освещены этими производственными прототипами, дизайнер может вернуться к проектированию литья металла, мудрее и опытнее, пройдя через процесс!
Производственный процесс
- Формовочный песок в металлургическом литье: виды, состав и ключевые характеристики
- Песчаные формы: определение, классификация и основы питания металла
- Песок литьё: процесс, особенности и промышленное применение
- Литье в песке: техники и применения (Часть 2)
- Зеленый песок против смольного песка в литье: какой процесс дает лучшее качество и стоимость?
- Экспертное литье в смольный песок: продвинутые возможности и точные процессы
- Литье в песок: проверенный, экономичный метод металлообработки
- Продвинутые горизонтально-шлифовальные станки с ЧПУ для максимальной производственной эффективности
- Премиальные решения литья в песок для промышленных применений
- Формовочный песок: Состав, применение и преимущества в литье в песок