



Операции промоечного отверстия доменной печи: эффективное удаление чугуна и шлака
Промоечное отверстие доменной печи и отливка печи
Работа доменной печи — непрерывный процесс. Печь производит жидкое железо (чугун) и шлак, пока находится в эксплуатации. Чугун и шлак накапливаются в נחлсте печи, но поскольку существует предел накопления перед вмешательством в работу печи, чугун и шлак должны удаляться из печи через регулярные интервалы. Промоечное отверстие (tap hole), также известное как железная ножа (iron notch), используется для отливки чугуна из печи. Оно расположено слегка выше пола נחлста.
Независимо от конкретной конфигурации промоечного отверстия или эксплуатационной философии, из-за динамических (часто периодических) и более интенсивных процессных условий (воздействие более высоких температур, ведущее к ускоренной коррозии, большей турбулентности и повышенным скоростям массо- и теплообмена), и более высоких одновременных термомеханических сил (от термических или сдвиговых напряжений течения), производительность и долговечность доменной печи неразрывно связаны с работой промоечного отверстия. Следовательно, промоечное отверстие критически важно для ДП. Это сердце и линия жизни печи, так как без промоечного отверстия доменная печь не может существовать. Критичность и актуальность промоечного отверстия сохраняются даже в современных автоматизированных печах.
Конфигурация и режимы отливки
Промоечное отверстие — обязательная часть ДП. Крупные печи обычно имеют 2–4 промоечных отверстия, и дренаж чугуна и шлака практически непрерывен за счет периодического бурения и заделки отверстий заделочной массой: одно отверстие всегда открыто, и две чередующиеся отливки обычно перекрываются на некоторое время. Средние или малые печи обычно имеют одно промоечное отверстие, и интервал между двумя отливками обычно варьируется от 30 до 90 минут. Некоторые печи оснащены шлаковым (циндерным) нochem (обычно называемым «обезьянкой» — monkey) для удаления шлака из печи, и он расположен в плоскости обычно 1–2 м выше промоечного отверстия.
В ранние дни, когда заряд печи не был улучшен до современных стандартов, вес шлака, производимого в печи, превышал половину веса чугуна. Меньшая плотность шлака заставляла его заполнять пространство в נחлсте над металлом, и он мешал проникновению надува и процессу сгорания у дуьер задолго до накопления желаемого количества чугуна для отливки. Поэтому необходимо было удалять излишки шлака через шлаковый нож один или два раза между двумя отливками. Однако сейчас, благодаря лучше подготовленным зарядам, объемы шлака составляют около 250–320 кг/т. Поэтому «обезьянка» редко используется, и шлак обычно удаляется только через промоечное отверстие при отливке печи.
Отливка (tapping), также называемая литьем (casting) или дренажем (drainage) — процесс удаления чугуна и шлака из נחлста печи. Процесс отливки критически определяет газовое давление в печи и остаточные количества железа и шлака в נחлсте. Плохой дренаж נחлста обычно ведет к нестабильной работе печи, что обычно связано с заметными потерями производительности и кампании. Неэффективная отливка также приводит к чрезмерному накоплению жидкостей и высоким уровням жидкостей в נחлсте. Если жидкий шлак приближается к уровню дуьер, восстановительный газовой поток в bosh серьезно нарушается, часто приводя к неравномерному спуску заряда.
Цикл отливки начинается с бурения промоечного отверстия и заканчивается заделкой отверстия заделочной массой, когда из печи вырывается газ. В конце отливки граница шлак/железо наклоняется вниз к промоечному отверстию, и значительное количество шлака остается выше уровня отверстия. Железная фаза может быть слита с уровней ниже отверстия из-за большого градиента давления, развивающегося у отверстия в вязкой шлаковой фазе. Средняя граница шлак/железо поэтому ниже уровня отверстия. В зависимости от ряда факторов, таких как скорости производства жидкостей, объем נחлста и стратегии отливки, начальная стадия цикла отливки варьирует и может классифицироваться следующим образом:
- Сначала железо (Iron first) — происходит, если граница шлак/железо находится выше уровня промоечного отверстия при бурении. Цикл начинается с вытечения только железа, шлак начинает течь позже, когда граница спускается до отверстия. После этого железо и шлак сливаются одновременно до конца отливки. Время от начала отливки до входа шлака в желоб называется задержкой шлака (slag delay).
- Одновременная (Simultaneous) — этот режим появляется, если граница шлак/железо лежит в или на конечной глубине ниже отверстия при начале отливки. Высокий градиент давления в шлаковой фазе может способствовать потоку железа или даже подтягивать железо из-под отверстия. В результате железо и шлак сливаются вместе в течение всего периода отливки.
- Сначала шлак (Slag first) — противоположно режиму «сначала железо». Сначала течет шлак, железо — после задержки. Это происходит, потому что граница шлак/железо далеко ниже отверстия при начале отливки, и градиент давления, вызванный вязким шлаком, изначально неадекватен для подъема железа вверх. Этот режим наблюдается в крупных печах с множественными отверстиями.
Первичное требование к отливке — надежно обеспечить желаемую скорость продуктов печи. Таким образом, установление факторов, влияющих на скорость отливки, важно. Обычно на крупных печах встречаются скорости отливки 7 т/мин и скорости жидкой отливки 5 м/с в отверстиях 70 мм диаметром и 3,5 м длиной. Состояние и длина промоечного отверстия сильно влияют на скорость отливки. Когда печь в работе, промоечное отверстие полностью заполнено огнеупорным материалом — заделочной массой (tap hole mass).
Промоечное отверстие обычно подвергается крайне динамической среде с высокой температурой и давлением, частым бурением и заделкой, существенной химической атаке и сдвиговым напряжениям от потока. Во время отливки промоечное отверстие постепенно изнашивается по мере прохождения через него расплавленных жидкостей. Чем больше износ отверстия, тем больше изменение скоростей потока жидкостей и тем больше вариация уровней жидкостей в נחлсте. Для поддержания стабильного состояния у промоечного отверстия, облегчающего удаление жидкостей из נחлста, на практике избыток высококачественной заделочной массы внедряют в отверстие при завершении отливки. Заделочная масса накапливается и затвердевает внутри отверстия, образуя защитный слой формы «гриба» (mushroom), который концентрируется преимущественно прямо под отверстием и в меньшей степени сбоку и над отверстием. Промоечное отверстие поэтому становится длиннее глубины соответствующей боковой стенки נחлста, через которую оно просверлено. Более длинное отверстие может сливать расплавленные жидкости из внутренней части נחлста, и окружной поток может быть подавлен. Также более длинные отверстия могут приводить к снижению скоростей дренажа из-за трения и таким образом снижать расход заделочной массы. Размер и форма грибкового слоя также значительно влияют на температурные вариации облицовки נחлста во время отливки.
Методы открытия промоечного отверстия
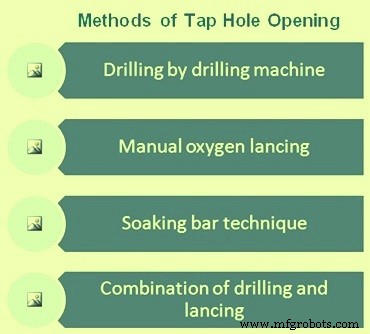
Когда наступает время отливки печи, промоечное отверстие нужно открыть. Необходимо, чтобы отверстие быстро и надежно открывалось при необходимости. Исключая самые примитивные прошлые практики «прокалывания» или «выкапывания» для открытия отверстия, применяется широкий спектр методов (рис. 1):
- Ручное кислородное лансирование — обычно минимизируется или только в аварийных случаях. Может привести к пузырчатому отказу отверстия и взрыву.
- Бурение буровой машиной — электрической, пневматической или гидравлической. Отверстие просверливается стержнем бура соответствующего диаметра и длины в буровой машине. Машина обычно имеет и вращательные, и ударные возможности. Обычно вращение достаточно для открытия отверстия, но если заделочная масса очень тверда непосредственно перед достижением полной длины, может потребоваться ударное действие. Это, однако, избегают везде, где возможно, так как оно повреждает отверстие и «гриб».
- Метод замачивательного стержня (Soaking bar) — практика замачивательного стержня нашла применение в отливке печи как развивающееся направление для замены бурения в 1980-х. Включала вдавливание/ударение стержня 50 мм через заделочную массу в отливочном канале. Обещала улучшенную теплопроводность от внутреннего נחлста вверх по отливочному каналу для лучшего выпекания и спекания заделочной массы. Для открытия отверстия стержень выбивали обратным ударом из канала, теперь имеющего четкие размеры, с обещанием отсутствия риска косого бурения или повреждения от кислородного лансирования. Однако практика вышла из моды к 1990-м по причинам: необходимости трудоемкого предварительного бурения для помощи вставке стержня, трудностей в точной оценке критически важной глубины бурения и сопоставления ее с оптимальной добавкой заделочной массы, более коротких времен отверждения заделочной массы с повышенным риском самооткрытия отверстия, и других повреждений отверстия и «гриба», вызванных вбиванием и извлечением стержня.
- Комбинация бурения без открытия и намеренного лансирования последней оставшейся части отверстия.
Механизмы износа промоечного отверстия
Размеры промоечного отверстия доминируют в влиянии на скорость отливки. Поэтому необходимо учитывать факторы, способствующие износу отверстия. Эти факторы: (i) проникновение (penetration), (ii) коррозия (corrosion), и (iii) эрозия (erosion). Первый шаг к износу огнеупора — проникновение жидкостей в огнеупор, скорость которого описывается капиллярно-силовой течением. Как только жидкость проникла в огнеупор, реакция с проникающей жидкостью становится возможной через коррозию. Скорость коррозии связана с тем, как долго проникнувший огнеупор находился при температуре, поддерживающей реакцию. Далее, когда огнеупор проникнут и дополнительно ослаблен коррозией, эрозия становится возможной, если сдвиговое напряжение, индуцированное потоком жидкости, достаточно для удаления огнеупора. Процессные условия могут влиять на вязкость жидкости через температуру, а скорость отливки — на градиент скорости. При скоростях отливки 1–5 м/с приложенная сдвиговая сила на несколько порядков ниже горячего модуля разрыва большинства огнеупоров. Следовательно, эрозия огнеупора промоечного отверстия не может произойти до тех пор, пока структура огнеупора не будет ослаблена проникновением жидкости и коррозией. Поэтому работа ДП критически зависит от «поддерживаемого» выпеченного и спеканного кольца заделочной массы, облицовывающего отливочный канал для защиты огнеупора отверстия. Следовательно, гораздо больше внимания нужно уделить вопросам спекания и эрозионных свойств заделочной массы.
Из-за потенциального ущерба промоечным отверстиям от кислородного лансирования всегда лучше бурено открывать отверстие. Обычно это приводит к жертвованию буровой коронкой и потенциально бурильным стержнем.
Во многих местах практикуют комбинацию глубокого бурения с последующим колпаковым кислородным лансированием. Цель — пробурить через заделочную массу как можно глубже (последовательно), пока не встретится сопротивление бура из-за «пробки» из металла/остаточного замотанного шлака. Попытка пробурить дальше через эту пробку часто приводит к непреднамеренному косому бурению и часто застреванию бура в канале. Даже с обратным ударным молотком может стать невозможным освободить застрявшую коронку и стержень, заставляя оператора отливочного цеха прибегнуть к кислородному лансированию для устранения затора.
В комбинированной практике бур извлекают, длину бура точно (но вручную) измеряют градинированным буровым Т-образным приспособлением, которое одновременно проверяет, что бурение не было вне центра. После положительного подтверждения прямолинейности буровой скважины, кислородное лансирование (короткого) оставшегося пробки канала выполняется для открытия отверстия. Обычно требуется минимум лансирования (менее одной лансировочной трубы).
Требования к бурению промоечного отверстия
Требования к контролю и оптимизации скорости дренажа к промоечному отверстию (для снижения скоростей жидкостей и износа облицовки печи) и связанной скорости отливки через него (контролируемая отливка с стабильными послеотливными условиями) накладывают необходимость поддержания постоянной и оптимальной длины промоечного отверстия и гладкой формы. Обычно это максимально практически достижимая длина, при сохранении близкой к цилиндрической формы канала заданного диаметра. В реальности присутствует некоторая степень флютирования (fluting) к горячей грани с эрозией на горячей грани из-за температур канала, глубин бурения и их распределения. Кроме того, поскольку соотношение объема шлака к объему металла высоко, часто утверждают, что решение о диаметре и практике отливки должно быть сфокусировано на шлаке. Это подчеркивает роль надежного бурения, как оно представляет основное средство контроля диаметра промоечного отверстия.
Буровое оборудование и контроль
Из-за избыточных рисков косого бурения, точное выравнивание грязевых пистолетов и буров должно проверяться и при необходимости перекалибровываться в начале каждой смены. Центрирующие пазы промоечного отверстия используются для локализации заделочной массы, чтобы помочь держать бур от «ухода» от центра отверстия. Кроме того, направляемые и жесткие бурильные стержни необходимы для снижения чрезмерного прогиба бура и обеспечения прямого центрированного отверстия. Системы наведения включают автоматическое перемещение в пределах лимитов, за которым следует гидравлический штырь, физически позиционируемый в защелки. Для бурения длинных промоечных отверстий (3,5–4 м) дополнительные гидравлические стержневые устройства крепят к бурам для предотвращения изгиба бурильных стержней и бурения вне оси отверстия.
Бурильные стержни и коронки
Форма и материал бурильной коронки (карбид или жаропрочные сплавы Cr-Ni) важны. Способность сохранять острый режущий край для резания, а не забивания, через заделочную массу, важна с режущей гранью коронки, представленной к лицу без мусора и пыли для бурения. Диаметр коронки обычно контролируется в диапазоне 33–65 мм. Где ударное действие считается важным, используют полностью плоскую внутреннюю грань коронки для максимизации передачи энергии удара в сочетании с переходом от сферических к полусферическим карбидным формам. Воздушное сведение обычно используется для очистки скважины, дополнительно обеспечивая некоторое охлаждение коронки для продления ее жизни.
Существует два противоположных эффекта бурения на контроль диаметра отливочного канала. При преждевременном износе коронки возникает негативное флютирование (диаметр равномерно уменьшается до диаметра бурильного стержня к горячей грани. Чаще, коронка, не удерживающая режущий край, склонна к блужданию, что приводит к положительному флютированию (расширению отверстия к горячей грани) или эффекту «грибования». Традиционные конструкции коронок для бурения породы обеспечивают некоторое повышенное сопротивление этому и часто предпочитаются, несмотря на все еще требующую замену коронки каждую отливку. Также переход от резьбовых к байонетным соединениям бурильных стержней сообщается как ограничивающий случаи заклинивания стержней в муфтах.
Прямое следствие гладкого прямого отливочного канала — стабильный плавный отливочный поток. Напротив, канал с внутренней винтовой формой вызывает вращающийся и распыляющийся поток. Более мягкое бурение с «пусть бур делает работу» и не пытаясь насильно открыть отверстие максимальной силой, способной изогнуть бурильный стержень и создать винтовой Zustand, приводит к плавному отливочному потоку.
Закрытие промоечного отверстия
Необходимо, чтобы промоечное отверстие закрывалось с высокой степенью уверенности и чтобы обеспечивался желаемый объем заделочной массы. Дополнительно нужно обеспечить, чтобы при отводе грязевого пистолета не плановое самооткрытие отверстия не происходило. Полное устранение самооткрытия крайне важно.
Обычно используют сложные и мощные грязевые пистолеты для закрытия отверстия. Снова, важность рассмотрения грязевого пистолета, заделочной массы и практики работы отверстия как полностью интегрированной системы не может быть недооценена. Сопряжение твердой новой генерации заделочной массы со старым слабым грязевым пистолетом, неспособным правильно доставлять массу в отверстие, обречено на провал. Обычно хорошо продуманный «дизайн» заделочной массы — это компромисс между «возможностями оборудования» и «процессными» требованиями.
Хотя ручная заделка на первый взгляд может казаться крайне упрощенной и требующей прямого интерфейса оператора с горячим отливочным потоком, если некорректно контролируется, чрезмерное добавление заделочной глины, возможное через автоматические грязевые пистолеты, потенциально может иметь деструктивное (но часто скрытое) действие на отверстие и окружающую облицовку.
Идеально цилиндрический отливочный канал длиной 1 м и диаметром 50 мм теоретически требует только 2 литра заделочной массы для полного заполнения. Это увеличивается до 5 литров, если в среднем изношен до 80 мм диаметра, либо положительным флютированием (усугубляемым любым кислородным лансированием и/или расширением ванной износом горячей грани отверстия), либо негативным флютированием по каналу. Довольно поразительно сравнить это количество заделочной массы с массами, используемыми для печей с длиной отверстия 1,8–2 м, или чаще 2,5–4 м, «всего» 10–20 литров, до 50–120 литров, даже 200–300 литров заделочной массы за заделку, пытаясь стабилизировать «гриб».
Операции отливочного цеха обычно предполагают увеличенную инъекцию заделочной массы при сокращении длины отверстия и наоборот. Особенно при практике последовательной индивидуальной отливки отверстий, распространенная дополнительная практика на остающихся отдыхающих отверстиях — периодическая инъекция заделочной массы для поддержания условия «гриба», которое иначе подвержено прогрессивному растворению (если предельно углеродоне насыщено) и износу в контакте с жидкостями נחлста.
Использование конических насадок сопел в грязевых пистолетах обеспечивает лучшую герметичность против гнезда отверстия. На современных пистолетах применяется быстрый и автоматизированный регулируемое давлением поворот (slew) грязевого пистолета для дальнейшего минимизирования повреждений сопла пистолета и снижения риска тяжелого удара по лицу канала и/или каналу, который иначе может треснуть или даже выдвинуть огнеупор отверстия и «гриб». Давление slew обычно устанавливают немного выше относительно давления в барабане пистолета (200–315 бар давления заделочной массы), создавая усилие более 60 тонн на лицо/фронтальную пластину отверстия, особенно для вталкивания более высокопрочных масс, склонных ограничивать потенциал обхода массы между соплом и лицом/фронтальной пластиной отверстия. Автоматический контроль контактной силы пистолета также предпочтителен для ограничения риска недопустимого механического повреждения огнеупора отверстия. Также практикуется ступенчатая, многостадийная инъекция пистолета на разных скоростях для достижения оптимальных условий отверстия. Это может включать: (i) первый толчок: быстрый толчок 45 кг массы для вытеснения всего материала из канала, затем более медленный толчок еще 45 кг для построения «гриба», и финальный очень медленный толчок переменной массы для дальнейшего построения «гриба» и уплотнения массы в отверстии, и (ii) второй толчок: очень медленный толчок через 5 мин после первого с менее 5 кг массы для дальнейшего уплотнения массы и закрытия пустот. Для снижения риска пробоя отверстия пистолет остается в позиции 5 мин для адекватного отверждения массы перед извлечением от лица отверстия.
Длины промоечного отверстия
Жизненно важно держать все параметры отливки максимально постоянными, включая длины промоечного отверстия. Вариации длин могут быть обусловлены возможностями грязевого пистолета, количеством глины, вдавленной в отверстие при предыдущих заделках, и качеством заделочной массы. Слишком короткое отверстие может дать риск самооткрытия, слишком длинное — буровая машина не откроет отверстие, потребуется кислородные лансы для открытия отверстия для отливки печи. Требуемая длина для стабильной работы зависит от размера печи и размера гриба, достаточного для адекватной защиты отверстия. Важно получить длину отверстия, превосходящую начальную толщину углеродных кирпичей נחлста.
Явления износа промоечного отверстия
Буримость заделочной массы определяется как легкость, с которой отверстие может быть открыто после заделки. Успешное бурение и заделка зависят не только от оборудования и качества массы, но и от суждения и опыта оператора. Перед тем как отверстие можно пробурить, заделочная масса должна получить достаточное время для отверждения, избегая брызг в начале отливки и/или преждевременного износа отверстия. В процессе отверждения летучие компоненты выгорают из смеси, и глина начинает твердеть для обеспечения прочной, правильной герметизации отверстия. По мере отливки печи внутренняя эрозия отверстия увеличивается во время отливки как химической, так и механической атакой железа, шлака и газа. Износ в области отверстия происходит в следующих стадиях: (i) износ на грибе, (ii) износ диаметра отверстия, и (iii) износ, увеличивающий ширину отверстия.
Мониторинг промоечного отверстия
Мониторинг промоечного отверстия состоит из двух различных действий: (i) активный мониторинг во время отливки и (ii) дистанционный мониторинг температур в נחлсте и вокруг промоечных отверстий.
Промоечное отверстие активно мониторится во время отливки оператором отливочного цеха, отвечающим за открытие и закрытие отверстия буром и грязевым пистолетом. Он следит за отверстием в течение отливки на предмет аномалий и принимает соответствующие действия. Он контролирует следующие факторы:
- Угол, под которым чугун и шлак вытекают из отверстия.
- Брызгущие отливки (Splashy casts) — брызги проявляются как плюющаяся акция, а не плавный поток из печи.
- Момент, когда печь начинает «дуть» во время отливки. «Дутье» (blowing) характеризуется выброском искр вместо потока железа или шлака.
- Состояние отверстия: полностью ли оно открыто, угол бура.
Угол потока чугуна и шлака из печи зависит от жидкостного и газового давления внутри печи. Высокие углы отливки создают риск для безопасности, и объем горячего надува в печь снижают для контроля угла и потока. Возможные брызги отверстия в любой момент отливки создают не только риск безопасности, но и операционный риск. Брызгущие практики приведут к увеличению объема уборочных работ после отливки перед следующей отливкой. Если эта уборочная работа чрезмерна, так что время от конца отливки до начала следующей увеличивается выше нормы, эта задержка может привести к серьезному операционному срыву, такому как охлажденный נחлст (худший сценарий).
«Дутье» отверстия, проявляющееся как выброс искр, указывает на то, что печь сухая и готова к заделке. Перед действием заделки оператор должен убедиться, что печь действительно «дует» и это не ложное «дутье».
Температурный мониторинг обычно ведется на двух уровнях. В пульте управления температуру можно мониторить круглосуточно оператором с помощью системы распределенного управления (DCS). Схемы используются для представления температур в легко понятной форме. Дистанционно температуры можно мониторить за более длительные периоды. Максимумы за периоды недель или месяцев могут использоваться, и худший износ может быть рассчитан. С этой информацией можно делать прогнозы о возможных проблемных зонах.
Если температура не мониторится, существует риск, что износ отверстия продолжится до достижения оболочки и не будет сдержан. Это может привести к пробою (break-out) с расплавленным чугуном, текущим по стороне оболочки печи, повреждающим оболочку, вызывающим взрывы при контакте с водой, повреждающим термопары, и даже более обширному ущербу, такому как перегрев и пожар гидравлических комнат, расположенных прямо над таким пробоем.
Производственный процесс
- Мастерство нарезания резьбы: экспертные идеи о нарезании резьбы и резьбофрезеровании
- Шлак доменной печи: критически важен для оптимальной работы печи
- Высокопроизводительная автоматизация, измерение и управление доменными печами
- Оптимизация доменного газа: генерация, использование и эффективность
- Грануляция доменного шлака в литейном цехе: обзор технологии и процесса
- Оптимизация производительности доменной печи: ключевые параметры и стратегии
- Продление ресурса дна доменной печи покрытиями TiO₂: проверенная защита огнеупоров
- Оптимизация работы доменной печи при высокоалюминистых шлаках
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Снижение выбросов CO₂ в доменном производстве железа