



Вертолёт: универсальное вращающееся крыло для вертикального взлёта и точного висения
Общие сведения
Вертолёты классифицируются как вертолёты с вращающимся крылом, их крыло обычно называют главным ротором или просто ротором. В отличие от распространённых самолётов с неподвижным крылом (спортивный биплан или лайнер), вертолёт способен к прямому вертикальному взлёту и посадке; он также может висеть в неподвижной позиции. Эти черты делают его идеальным там, где место ограничено или нужно висеть над точной зоной. Сейчас вертолёты опрыскивают поля, наносят пестициды, обеспечивают доступ в удалённые зоны для экологических работ, доставляют грузы на морские нефтяные платформы, фотографируют, снимают кино, спасают людей в недоступных местах, эвакуируют пострадавших, тушат пожары. Кроме того, многочисленные разведывательные и военные применения.
Многие личности внесли вклад в зачатие и развитие вертолёта. Идея, кажется, бионического происхождения — попытка адаптировать природное явление: вихрестое, раздвоенное плод клёна — к механическому дизайну. Ранние попытки имитировать клёновые самолётки дали вертушку — детскую игрушку, популярную в Китае и средневековой Европе. В XV веке Леонардо да Винчи, великий итальянский художник, скульптор, архитектор, инженер, нарисовал летательный аппарат, возможно, основанный на вертушке. Следующий сохранившийся эскиз вертолёта — начала XIX века, когда британский учёный сэр Джордж Кейли нарисовал в блокноте двухвинтовой аппарат. В начале XX века француз Поль Корну смог оторваться от земли на несколько секунд в раннем вертолёте. Однако Корну ограничивали те же проблемы, что мучили всех ранних конструкторов десятилетиями: никто ещё не придумал двигатель, дающий достаточно вертикальной тяги, чтобы поднимать вертолёт и любую значимую нагрузку (включая пассажиров).
Игорь Сикорский, русский инженер, построил первый вертолёт в 1909 г. Когда ни этот прототип, ни его преемник 1910 г. не увенчались успехом, Сикорский решил, что не может построить вертолёт без более продвинутых материалов и денег, и переключился на самолёты. В I мировой венгр Теодор фон Карман построил вертолёт, который, будучи привязанным, мог висеть длительное время. Несколько лет позже испанец Хуан де ла Сьерва разработал машину, названную автожиро, в ответ на склонность обычных самолётов терять тягу и разбиваться при посадке. Если он сможет спроектировать аппарат, где подъёмная сила и тяга (передовая скорость) — отдельные функции, рассуждал Сьерва, он сможет обойти проблему. Изобретённый автожиро сочетал черты вертолёта и самолёта, хотя больше походил на второй. Ротор работал как ветряк: разгоняясь по земле, он давал дополнительную подъёмную силу; однако автожиро в основном приводился в движение обычным авиадвигателем. Чтобы избежать проблем с посадкой, двигатель можно было отключить, и автожиро мягко садился ротором, постепенно останавливаясь у земли. Популярны в 1920–30-х, автожиро перестали производиться после совершенствования классического вертолёта.
Вертолёт был наконец доведён до ума Игорем Сикорским. К его первому опыту достигнуты достижения в аэродинамической теории и материалах; в 1939 г. он оторвался от земли в первом работоспособном вертолёте. Через два года улучшенный дизайн позволил ему البقاء в воздухе 1,5 часа — мировой рекорд продолжительности вертолётного полёта.
Вертолёт почти сразу пошли в военное дело. Хотя в II мировой не использовались массово, джунгли Кореи и Вьетнама заставили широко применять вертолёты в обеих войнах, и технологические уточнения сделали их ценным инструментом в Персидском заливе. В последние годы частная индустрия, вероятно, дала наибольший рост использования: многие компании перевозят руководителей вертолётами. Также пролиферация вертолётных шаттлов, особенно вдоль городского коридора северо-востока США. Всё равно среди граждан вертолёт известен прежде всего медицинскими, спасательными и гуманитарными миссиями.
Конструкция
Мощность вертолёта — от поршневого двигателя или газовой турбины (недавно второе преобладает), вращающей вал ротора. Если обычный самолёт создаёт тягу, отталкивая воздух назад крылом при движении вперёд, ротор вертолёта создаёт подъёмную силу, сбрасывая воздух вниз при вращении. Подъёмная сила пропорциональна изменению импульса воздуха (масса × скорость): чем больше импульс, тем больше подъём.
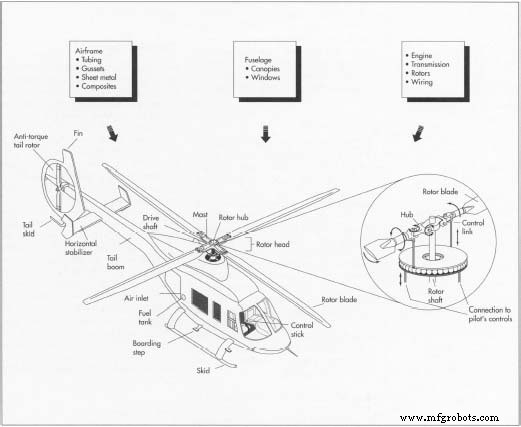
Роторные системы — 2–6 лопастей на центральной втулке. Обычно длинные узкие, вращаются относительно медленно: это минимизирует мощность для получения и удержания подъёмной силы и упрощает управление. Лёгкие универсальные вертолёты часто имеют двухлопастной главный ротор, тяжёлые — четырёхлопастной или два отдельных главного ротора для тяжёлых грузов.
Для управления пилот меняет шаг лопастей — три режима. В коллективном шаг всех лопастей одинаков; в циклическом шаг каждой лопасти флуктуирует при вращении ротора; третья система комбинирует первые две. Чтобы двигаться в любом направлении, пилот двигает рычаг коллективного шага и/или ручку циклического; может потребоваться изменить скорость.
В отличие от самолётов, минимизирующих объём и выдавливания для аэродинамики, вертолёты неизбежно имеют высокое лобовое сопротивление. Поэтому конструкторы не используют убирающееся шасси, знакомое по самолётам — аэродинамический выигрыш был бы пропорционально незначителен. В общем, шасси вертолёта проще самолёта. Самолёты нуждаются в длинных ВПП для гашения передовой скорости, вертолёты — только в вертикальной подъёмной силе, гасят её висением перед посадкой. Поэтому им даже не нужны амортизаторы: шасси — обычно колёса или лыжи, или оба.
Одна проблема роторных лопастей — поток вдоль длины каждой лопасти сильно различается. Подъёмная сила и сопротивление флуктуируют для каждой лопасти на протяжении оборота, дестабилизируя вертолёт. Связанная проблема: при движении вперёд подъём под лопастями, входящими в поток первыми, высок, а с противоположной стороны — низко. Чистый эффект — дестабилизация. Типичная компенсация — гибкие лопасти, шарнирно соединённые с втулкой. Это позволяет каждой лопасти смещаться вверх/вниз, адаптируясь к изменениям подъёмной силы и сопротивления.
Крутящий момент — ещё одна проблема физики вращающегося крыла — заставляет фюзеляж (кабину) вращаться в противоположную от ротора сторону, особенно на низких скоростях или в висяче. Для компенсации многие вертолёты используют хвостовой ротор — открытую лопасту или дуктовый вентилятор на конце хвостового выноса. Другой способ — два ротора на одном двигателе, вращающиеся в противоположные стороны; третий, более компактный — сдвоенные зацеплённые роторы, как венчик для яиц. Исследуются иные варианты, внедрён хотя бы один дизайн NOTAR (без хвостового ротора).
Сырьё
Воздушное судно (базовая структура) может быть из металла, органических композитов или комбинации. Высокие требования к производительности склоняют к композитам с высоким отношением прочность/вес — часто эпоксидная смола, армированная стеклом, арамидом (прочный гибкий нейлоновый волокно) или углеродным волокном. Типичный композитный компонент — многослойные волокнисто-смазки смолой, сварённые в гладкую панель. Трубчатые и листовые подструктуры — обычно алюминий, иногда нержавейка или титан в зонах высоких нагрузок или тепла. Для облегчения гибки при производстве структурные трубы часто заполняют расплавленным силикатом натрия.
Роторные лопасти — обычно волокнисто-армированная смола, могут быть клеено с внешним металлическим листом для защиты кромок. Ветровое стекло и окна — поликарбонатные листы.
Производственный процесс
 Игорь Сикорский пилотирует свой аппарат VS-300 низко над землёй в демонстрации 1943 г.
В 1939 г. русский эмигрант в США испытал прототип, ставший основой для поздних вертолётов. Уже успешный авиапроизводитель на родине, Сикорский бежал от 1917-й революции, притянутый историями Эдисона и Форда.
Сикорский быстро стал успешным авиапроизводителем в новой родине. Но мечта — вертикальный взлёт, вращающееся крыло. Экспериментировал >20 лет и наконец в 1939 г. первый полёт в аппарате VS 300. Привязанный длинными канатами, аппарат поднимался не выше 15 м на первых полётах. Даже тогда были проблемы: аппарат летал вверх, вниз, вбок, но не вперёд. Однако технологии развивались так быстро, что некоторые уже использовались американскими войсками во II мировой.
Вертолёт напрямую способствовал хотя бы одной революционной производственной технологии. По мере роста вертолётов и мощности, точность расчётов для инженерных лопастей с жёсткими требованиями росла экспоненциально. В 1947 г. Джон К. Парсонс из Траверс-Сити (Мичиган) искал способы ускорить инженерию лопастей своей компании. Парсонс обратился в IBM и попросил попробовать один из их новых мейнфреймов. К 1951 г. Парсонс экспериментировал с управлением станком расчётами компьютера. Его идеи в итоге развились в индустрию станков с ЧПУ (CNC), революционизировавшую современные производственные методы.
Уильям С. Претцер
Воздушное судно: подготовка трубок
- 1 Каждая трубчастая деталь режется труборезаком, быстро настраиваемым под точные длины и партии. Трубки, требующие угловых гибов, гибают на гибочном станке с взаимозаменяемым инструментом под разные диаметры и размеры. Для не-малых гибов трубки заполняют расплавленным силикатом натрия, застывающим и исключающим сморщивание — трубка гнётся как цельный стержень. Так называемое жидкое стекло удаляют, помещая изогнутую трубку в кипящую воду, расплавляя внутренний материал. Трубки, которые должны быть изогнуты под контуры фюзеляжа, надевают на растягивающий станок, растягивая металл до точного контура. Далее трубчатые детали идут в механический цех, где зажимают в тиски для обработки концов под требуемые углы и формы. Трубки зачищают (удаляют граты/заусенцы после предобработки) и инспектируют на трещины.
- 2 Жёсткие пластины (гюссеты) и другие усилители из листа, угла или профиля фрезеровкой, срезкой, штамповкой или пилением. Критичные/сложные детали могут ковать или лить в формовочные формы. Последний процесс: вводят воск или низкоплавкий сплав в форму/матрицу. Когда образец сформирован, его окунают в расплавленный металл необходимое число раз для толщины. После высыхания нагревают, чтобы воск/сплав выплавлен и удалён. Нагревают до более высокой температуры для очистки, кладут в формовочный ящик на песок — форма готова лить металл в усилители. После извлечения и охлаждения детали доводят стандартными методами и снова зачищают.
- 3 Трубки химически чистят, устанавливают в сборку подсборки и МИГ-сваркивают (дуговая сварка в инертном газе). Малый электродный провод подают через горелку, инертный газа (обычно аргон или гелий) через сопло вокруг; трубки соединяют плавлением провода. После сварки подсборку снимают напряжение — нагревают до низкой температуры для восстановления эластичности, потерянной при формовке. Финально — инспекция швов на дефекты.
Формовка листовых деталей
- 4 Листовый металл для других частей фюзеляжа режут на заготовки (детали заданного размера для последующей работы) абразивным водяным лучом, штамповкой или фрезеровкой. Алюминиевые заготовки термообрабатывают для отжига (дают однородную безнапряжённую структуру, повышающую ковкость). Заготовки холодильники до установки в штампы для прессования в форму. После формовки детали устаивают до полной прочности и обрезают фрезеровкой до финальных размеров.
- 5 Листовые детали чистят перед сборкой на заклепках или клеевой сварке. Алюминиевые детали и сварные подсборки могут анодировать (утолщать защитную оксидную плёнку), повышая коррозионную стойкость. Все металлические детали химически чистят, грунтуют, большинство получают финишную покраску распылением эпоксидной или иной стойкой покрытием.
Изготовление сердечников композитных компонентов
- 6 Сердечники — центральные части композитных компонентов — из Номекса (арамид DuPont) или алюминиевой «соты», резаной бензопилой или реципроцирующим ножом. При необходимости кромки обрезают и скосят станком, похожим на пиццекус или нарезку мяса. Материал, которым наращивают компонент от сердечника (каждый компонент может использовать несколько сердечников) — препрег-слой. Слои — ориентированные волокна, обычно эпоксидные или полиимидные, промасленные смолой. По письменным инструкциям дизайнеров рабочие создают высококонтурные обшивки, укладывая отдельные слои на формовочные инструменты и помещая сердечники между дополнительными слоями по указанию.
- 7 Готовые укладки (слои препрега на форме) перевозят в автоклав для выверки. Автоклав — машина, ламинирующая пласты паром под давлением, «выверка» — отвердевание при «прогарке» смоловых слоёв в автоклаве.
- 8 Видимые линии обрезки формируют скрибами в формовочных инструментах. Лишний материал по краям удаляют бензопилой. Крупные панели обрезают роботизированным абразивным водяным лучом. После инспекции обрезанные панели и другие композитные детали чистят и красят обычным распылением. Поверхности должны быть хорошо запечатаны краской против коррозии металла или впитывания воды.
Формирование фюзеляжа
- 9 Козырьки/ветровые стекла и пассажирские окна — поликарбонатные листы. Лобовые панели
 Большинство критичных компонентов вертолёта — металл, изготавливаемый обычными металлообрабатывающими процессами: срезка, штамповка, ковка, резка, фрезеровка, литьё в формовочные формы. Поликарбонатные ветровые стекла и окна делают укладкой листа на форму, нагревом и формовкой воздушным давлением в процессе «фриблоуинга», где инструмент никогда не касается детали. подверженные ударам птиц или иным воздействиям могут быть ламинированы из двух листов для большей толщины. Все такие детали делают размещением переразмерной заготовки на приспособлении, нагревом и формовкой до нужной кривизны воздушным давлением в фриблоуинге. В этом методе ни одна инструментальная поверхность не касается оптических поверхностей, исключая дефекты.
Установка двигателя, трансмиссии и роторов
- 10 Современные вертолётные двигатели — турбинные, а не поршневые, закупаются у поставщика двигателей. Производитель вертолёта может закупать или производить трансмиссию, передающую мощность к роторной сборке. Корпуса трансмиссий — алюминиевые или магниевые сплавы.
- 11 Как выше, главный и хвостовой роторные сборки обрабатывают из спец высокопрочных металлов обычными станочными методами. Роторные лопасти обрабатывают из композитных укладок. Главные лопасти могут иметь металлический лист, клееный для защиты входящих кромок.
Системы и управление
- 12 Проводные жгуты изготавливают укладкой требуемых проводов на спецпанелях-шаблонах, задающих длину и путь к разъёмам. Плетёные защитные чехлы надевают на пучки, купленные разъёмы паяют вручную. Гидравлические трубки либо вручную режут/формуют мастерами, либо измеряют, формируют и режут трубогибочными станками. Концы раскачивают, трубки инспектируют на размеры и отсутствие трещин. Гидронасосы, актуаторы, приборы, электрические устройства обычно закупают по спецтехусловиям, а не производят самим вертолётным заводом.
Финальная сборка
- 13 Готовые инспектированные детали фюзеляжа — лист, трубчатые, обработанные, сварные — поставляют на подсборочные тиски (приспособления, зажимающие собираемые детали). Центральные детали размещают в каждом тиске, ассоциированные детали либо болтят, либо, где заклепки, совмещённые отверстия просверливают пневматическими сверлами. Для аэродинамической гладкости на листовых/композитных панелях отверстия зенкуют, чтобы головы потайных винтов не выступали. Все отверстия зачищают, устанавливают заклепки. Герметик часто вводят в каждое заклепное отверстие при установке. Для некоторых случаев полуавтоматические машины перемещаются от отверстия к отверстию, сверлят, зенкуют, герметизируют, устанавливают заклепки под контролем оператора.
- 14 После принятия каждой подсборки инспектором, она обычно переходит в другой тиск для дальнейшего соединения с другими мелкими подсборками и деталями вроде кронштейнов. Инспектированные «верхнеуровневые» подсборки доставляют на финальные тиски, где интегрируется общая структура вертолёта.
После завершения структуры добавляют силовой блок, монтируют и тестируют проводку и гидравлику. Козырьки, окна, двери, приборы, интерьер завершают аппарат. Финишная покраска и обшивка выполняются в нужные моменты этого процесса.
- 15 После инспекции всех систем в финальном виде, вместе с физическими сборками и внешним видом, полная документация материалов, процессов, инспекции и переделок на каждый аппарат проверяется и архивируется. Двигательная установка тестируется, аппарат проходит лётные испытания.
Контроль качества
После формовки трубчатых компонентов их инспектируют на трещины. Для поиска дефектов обрабатывают флюоресцентным проникающим раствором, проникающим в трещины и поверхностные дефекты. После удаления излишков жидкости посыпают мелким порошком, взаимодействующим с проникающим веществом для визуализации дефектов. После сварки трубчатых компонентов инспектируют рентгеном и/или флюоресцентным проникающим методом. По завершении контуры листовых деталей сверяют с формовочными шаблонами и доводят вручную при необходимости. После автоклава и обрезки композитные панели ультразвуково инспектируют на возможные разлома в ламинации или газовые пустоты, ведущие к структурному сбою. Перед установкой и двигатель, и трансмиссионная подсборка тщательно инспектируются, спецтестовое оборудование, кастомное для каждого применения, проверяет проводные системы. Все остальные компоненты тоже тестируются перед сборкой, и готовый аппарат лётно-испытывается помимо общей инспекции.
Будущее
Производственные процессы и техники будут меняться в ответ на снижение затрат и внедрение новых материалов. Автоматизация может ещё повысить качество (и снизить трудозатраты). Компьютеры станут важнее для улучшения дизайнов, внедрения изменений, сокращения документации на каждый вертолёт. Роботы для намотки филамента, наклейки ленты, укладки волокна позволят делать фюзеляжи из меньшего числа, более интегрированных деталей. По материалам: передовые высокопрочные термопластичные смолы обещают большую ударную стойкость и ремонтопригодность текущих термореактивных (эпоксид, полиимид). Металлические композиты — алюминий с боровым волокном, магний с частицами карбида кремния — тоже обещают более высокое отношение прочность/вес для критических узлов (корпуса трансмиссий) с сохранением теплостойкости металла над органическими материалами.
Производственный процесс
- Основные моменты митапа по технологиям автономных авто: инсайты Ричарда Бишопа
- Стратегическая поддержка A3 участникам в кризис COVID-19
- Надежность как стратегическое преимущество в трудные времена
- Персонал обороны по ТО награжден на рекордном симпозиуме DoD
- Как IoT революционизировал здравоохранение во время пандемии Covid-19
- Ускорение роста бизнеса во время COVID-19: проверенные стратегии
- Как минимизировать бизнес-разрушение во время Китайского Нового года
- Поддержание производственной эффективности через кризис COVID-19
- Защита цифровых активов: Стратегии кибербезопасности во время кризиса
- Лучшие CNC-станки в распродаже к Рождеству — выгодные предложения прямо сейчас