



От конвейера Форда к будущему электромобилей: эволюция автомобилестроения
История
В 1908 году Генри Форд запустил производство Модели T, кульминации пяти лет разработки, начавшейся с Модели А 1903 года. Модель T ввела массовый конвейер, передовой метод, основанный на взаимозаменяемых деталях. До Форда кареты и кабриолеты собирали вручную малыми партиями специализированными ремесленниками, делая дублирование редким и дорогим.
Первая попытка Форда по конвейеру задействовала стационарные стойки, где один рабочий собирал весь автомобиль. Каждый монтажник тратил примерно 8,5 часов на стационарной станции. Когда разрабатывалась Модель T, Форд ввел множественные стойки и рабочих, перемещающихся между ними, каждый выполняющий одну операцию. Этот сдвиг сократил время монтажника с 8,5 часов до 2,5 минут, позволяя овладеть одной функцией.
Хождение между станциями оказалось неэффективным, создавая бутылочные горлышки, когда быстрые рабочие обгоняли медленных. В 1913 году Детройт увидел первый движущийся конвейер: транспортер вез автомобиль мимо стационарного сборщика. Эта инновация сократила задачу на рабочего с 2,5 минут до менее 2 минут, так как конвейер задавал темп. Линия начиналась с металлических полос для колес, прикрепленных к ленте, петлявшей по полу завода и возвращавшейся к началу. Модель Форда стационарных рабочих на движущейся платформе остается основой современного автосборки.
Сырье
Автомобили все еще в значительной степени строятся из литейной стали, но нефтепродуктовые пластики и винил составляют все большую долю компонентов. Легкие пластики могут снизить вес автомобиля до тридцати процентов, критическое преимущество при росте стоимости топлива и растущих требованиях к эффективности.
Дизайн
Запуск новой модели занимает три-пять лет от концепции до производства. Дизайнеры используют компьютерное проектирование для эскизов, затем создают глиняные макеты для оценки стилистами. Аэродинамические инженеры тестируют поток воздуха и авариальную пригодность. После прохождения всех ревью инструментальные дизайнеры создают штамповки и приспособления для производства деталей.
Производственный процесс
Компоненты
- 1. Сборочный завод — финальная фаза производства автомобиля. Детали от более чем 4000 поставщиков — включая التابعة компании — прибывают грузовиками или ж/д. Компоненты шасси разгружают в одной зоне; кузовные — в другой.
Шасси
- 2. Автомобиль собирают снизу вверх. Рама — наша основа — поддерживает все последующие компоненты. Она зажимается на конвейер для предотвращения движения. Передняя и задняя подвески, топливные баки, оси, карданные валы, коробки передач, рулевые компоненты, барабаны колес и тормоза устанавливаются последовательно.
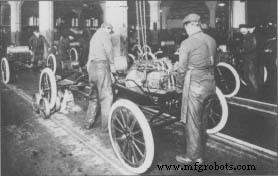 Рабочие устанавливают двигатели на Модели T на заводе Ford Motor Company. Фото около 1917 года.
- 3. Стыковка двигателя и коробки передач происходит оффлайн. Роботы поднимают и выравнивают эти тяжелые детали; пневматические ключи закрепляют их. Эргономические исследования обеспечивают рабочих безопасными инструментами.
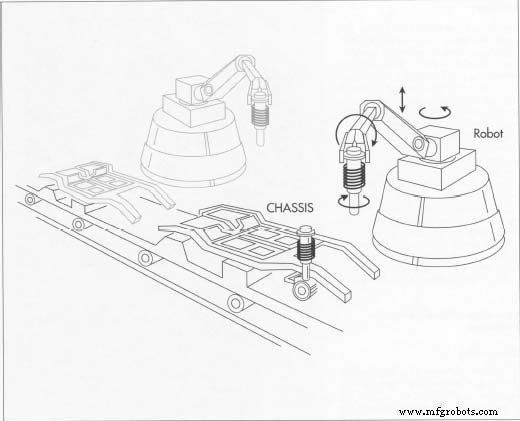 На автомобильных конвейерах большая часть работы теперь делается роботами, а не людьми. На первых стадиях производства роботы сварщивают элементы дна и помогают рабочим устанавливать компоненты вроде подвески на шасси.
Кузов
- 4. Пол дна — крупнейший кузовной элемент. Крылья, крыша, двери, боковые панели и усилители робототехнически укладывают, позиционируют и сварщивают с субмиллиметровой точностью.
- 5. Последующие панели — двери, капоты, крылья, багажники, бамперы — добавляются. Роботы управляют тяжелым подъемом; рабочие досухивают болтами с пневмоинструментами.
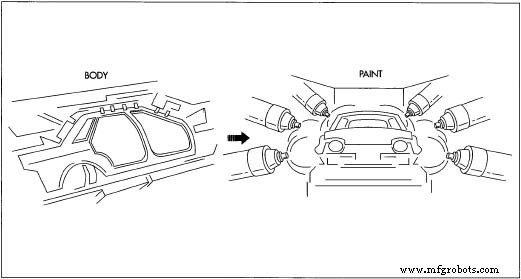 Кузов строится на отдельной сборочной линии от шасси. Роботы снова выполняют большую часть сварки на различных панелях, но человеческие рабочие необходимы для заболтывания деталей. Во время сварки детали удерживаются надежно в приспособлении, пока выполняются сварчные операции. После завершения кузовного оболочки он присоединяется к надвесному конвейеру для процесса покраски. Многошаговый процесс покраски включает инспекцию, очистку, грунтовку (электростатически наносимую) окунанием, сушку, напылением верхнего покрытия и выпечку.
Покраска
- 7. Инспекция «кузова в белом» происходит перед покраской: яркая, масляная комната позволяет инспекторам замечать вмятины и царапины. Ремонт происходит немедленно.
- 8. После очистки и сушки оболочка входит в электростатическую ванну грунтовки (E-coat), праймирующую каждую поверхность.
- 9. Роботизированное напыление наносит базовый цвет и прозрачный верхний лак, калиброванные для точной толщины. Краска выпекается в печах при 275 °F (135 °C).
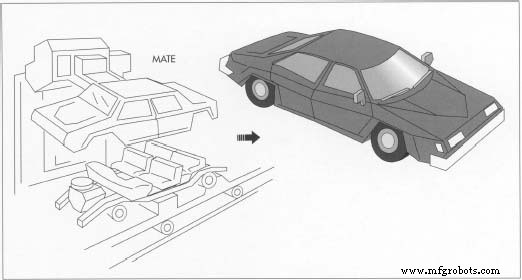 Кузов и шасси собираются ближе к концу производственного процесса. Роботизированные манипуляторы поднимают кузов на раму шасси, где человеческие рабочие затем заboltивают их вместе. После установки финальных компонентов автомобиль сходит с конвейера к контрольной точке качества.
Сборка интерьера
- 11. Покрашенный кузов получает приборную панель, проводку, панели приборов, освещение, сиденья, отделку, потолки, радио, динамики, стекло (кроме лобового), рулевую колонку, педали, ковровое покрытие и фасции бамперов.
- 12. Роботы извлекают лобовое стекло из контейнера, наносят уретановый герметик и устанавливают его. Они также транспортируют сиденья и отделку к их финальным позициям.
Стыковка (Mate)
- 13. Конвейер шасси встречает конвейер кузова. Роботизированная рука поднимает оболочку на раму; рабочие заboltивают кузов к раме. Финальные компоненты — аккумулятор, шины, антифриз, бензин — добавляются.
- 14. Автомобиль сходит с линии к контрольной точке: аудит двигателя, фары, гудок, баланс шин, система заряда. Любые дефекты направляют на ремонт в центральный сервисный бокс. После прохождения ценник наносят и авто ставится в очередь на отгрузку.
Контроль качества
Поскольку детали приходят от разнообразных поставщиков, каждый компонент проходит строгое тестирование и инспекцию перед поступлением на завод, обеспечивая соответствие Статистическому контролю процесса (SPC). Идентификационные номера транспортных средств (VIN) назначаются в начале линии. На передовых заводах RFID-метка на шасси записывает VIN и отслеживает прогресс в реальном времени, позволяя менеджерам производства контролировать последовательность и выявлять дефекты рано.
Современный контроль качества встроен в дизайн и процесс сборки, а не финальная проверка. Дефекты ловят и исправляют на линии, предотвращая дорогостоящие реколлы. Финальные аудиты тестируют посадку панелей, динамику, шум, электрику и выравнивание. Периодические полные функциональные тесты верифицируют, что каждый автомобиль соответствует высочайшим стандартам.
Будущее
Электромобили (EV) будут приводиться в движение передовыми солнечными, аэронавигационными, спутниковыми и радаровыми технологиями, а не традиционными двигателями внутреннего сгорания. Они используют бесколлекторные переменные токи моторы, способные на 20 000 об/мин, высокопроизводительные батареи, выдающие более 100 кВт, и рекуперативные тормозные системы, возвращающие энергию в батарею. Будущие батареи будут перерабатываемыми и экологически безопасными.
По мере роста дорожной загруженности и пределов инфраструктуры автономное вождение и маршрутизация с учетом трафика станут необходимыми. Эти технологии позволят автомобилям навигировать в заторах, оптимизировать использование трасс и в конечном счете водить самих себя, перестраивая глобальную транспортную парадигму на XXI век.
Производственный процесс
- Posi-flate Double Dump Valve Assembly — долговечные, низкообслуживаемые пневматические питатели
- Сборочные заводы: от сырья к готовому продукту
- Сборочный конвейер: как взаимозаменяемые части обеспечили эффективное массовое производство
- Точная штамповка металла для автомобильных деталей
- Автодомкраты: виды, применение и правила безопасности
- Подробное руководство по типам автомобильных двигателей
- Газораспределительный механизм: устройство, функции и компоненты
- Как суперчарджеры повышают эффективность и мощность двигателя
- Как системы впрыска топлива обеспечивают работу современных двигателей
- Система заряда автомобиля: ключевые компоненты и принцип работы