



Автомобильные лобовые стекла: от древнего стекла к современным ламинатам
История
Стекло, универсальный материал с историей более 7000 лет, является основой современных автомобильных лобовых стекол. Первоначально созданное в Древнем Египте около 3000 г. до н.э., натуральное стекло образуется как побочный продукт вулканической активности. Сегодня промышленное стекло производят из оксидов — в основном диоксида кремния, сульфата натрия и известняка — давая категории вроде плоского (флоат) стекла, тарового стекла, таранного стекла, стекловолокна, оптического стекла и спецстекла. Автомобильные лобовые стекла относятся к сегменту плоского стекла.
Более 80 фирм по всему миру производят автостекло. В США лидерами являются PPG, Guardian Industries и Libby‑Owens Ford. Департамент коммерции сообщает, что плоское стекло составляет 25 % производства США, стоимостью примерно $483 млн. В Японии цифра поднимается до 30 % плоского стекла, оцененного примерно в $190 млрд (1989). Ключевые японские производители — Asahi Glass Co., Central Glass Co. и Nippon Sheet Glass Co. Пока рост плоского стекла скромен в США и Японии, Германия ожидает надежное расширение, движимое автосектором.
Первые автомобильные лобовые стекла появились около 1905 года с введением безопасного стекла — закаленного термически для сопротивления расколу. Их заменили ламинированное стекло, многослойная структура с пластиковым интерслоем, зажатым между двумя стеклянными листами. Во многих юрисдикциях, включая США, ламинированное стекло обязательно для безопасности. Способность материала гнуться при ударе и фрагментироваться на мелкие, тупые осколки драматически снижает риск травм для пассажиров.
Сырье
Стекло — сложная оксидная сеть. Ключевые компоненты включают кремнезем (SiO2), оксид натрия (Na2O) и оксид кальция (CaO). Исходные материалы — песок, сульфат натрия (Na2CO3) и известняк (CaCO3) — смешивают и плавит. Сульфат натрия служит флюсом, снижая температуру плавления, а известь повышает твердость и химическую стойкость. Лобовое стекло часто включает дополнительные оксиды — оксид калия (K2O) из поташа, оксид магния (MgO) и оксид алюминия (Al2O3) из полевого шпата.
Производственный процесс
- 1. Подготовка шихты — Сырьеве компоненты точно взвешивают, смешивают с небольшим количеством воды для предотвращения сегрегации и могут включать кулет (переработанное стекло) для снижения энергопотребления.
- 2. Формирование флоат-стекла — Шихту плавят и лиют на расплавленную ванну олова в флоат-камере. Идеально плоская поверхность олова придает идентичную плоскость стеклу. Температуры варьируются от ~1835 °F (1000 °C) на входе до ~1115 °F (600 °C) на выходе, позволяя стеклу затвердеть достаточно для втягивания в печь.
- 3. Отжиг (Лехр) — Стекло проходит через лехр-печь, где постепенно остывает до ~395 °F (200 °C) перед достижением комнатной температуры. Этот процесс снятия напряжений закаляет стекло, готовя его к резке.
Резка и закалка
- 4. Резка — Алмазный резак наносит точные линии реза; стекло ломают по этим линиям. Автоматизированные системы, направляемые камерами и оптоэлектронными датчиками, обеспечивают точность.
- 5. Формовка и закалка — Вырезанный лист нагревают в печи до провисания в форму. Затем быстро нагревают до ~1565 °F (850 °C) и Abschrecken холодными воздушными струями, создавая компрессионные напряжения на поверхности и тензионные внутри. Результат — закаленное стекло, ломающееся на мелкие тупые осколки.
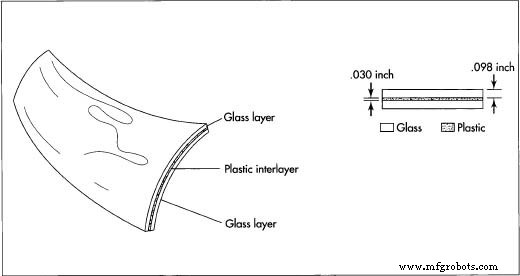
Готовое автомобильное лобовое стекло — ламинированный блок: два тонких стеклянных слоя (~0,03 дюйма или 0,76 мм каждый) сэндвичат ~0,098-дюймовый (2,5 мм) пластиковый интерслой. Эта конструкция обеспечивает превосходную удароустойчивость, оставаясь достаточно тонкой для сохранения дизайна автомобиля.
Ламинирование
- 6. Ламинирование — Закаленные стеклянные листы склеивают с пластиковым интерслоем внутри автоклава, применяющего тепло и давление. Интерслой часто содержит УФ-блокирующую тонировку, дающую дополнительную защиту. При ломании пластик удерживает осколки вместе, сохраняя видимость.
Монтаж (Encapsulation)
- 7. Инкапсуляция — Ламинированный блок позиционируют в полости формы, и расплавленный пластик впрыскивают для формирования рамы, инкапсулирующей стекло. Готовая сборка отгружают автопроизводителям, где полиуретановый клей фиксирует ее к кузову.
Контроль качества
Производители мониторят качество сырья, температуру плавления, атмосферу печи и уровень стекла. Фотоэлектрические датчики автоматически инспектируют дефекты при формировании, а лазерные сканеры измеряют размеры и кривизну после формирования. Соответствие стандартам ASTM обеспечивает химическую долговечность, ударную стойкость и прочность. SAE International также определяет критерии производительности, специфичные для автомобильных лобовых стекол.
Будущее
Несмотря на недавнюю волатильность отрасли, долгосрочный спрос на плоское стекло остается надежным, пока производство автомобилей восстанавливается. Современные дизайны требуют более крупных, более аэродинамически оформленных лобовых стекол, увеличивая площадь стекла на автомобиль. Следовательно, исследователи разрабатывают передовые покрытия — углово-селективное стеклование, оптические коммутирующие пленки и полимерные многослойные солнцеконтрольные пленки — для управления тепловой нагрузкой и снижения спроса на HVAC.
Инновации включают полимерную многослойную пленку, удваивающуюся как обогреватель для удаления льда, пропускающую видимый свет до 90 %. Серебряные покрытия могут отражать до 60 % солнечной энергии, сокращая инфракрасное поглощение на 56 %. Двухслойные лобовые стекла, состоящие из единственного внешнего стеклянного листа (~0,08–0,16 дюйма), склеенного с 0,254-дюймовым полиуретановым слоем, предлагают УФ-сопротивление, самоисцеление царапин, сниженный вес и улучшенную противотуманную производительность.
Переработка набирает обороты. Новый экономичный процесс удаляет ламинированные пластиковые слои, позволяя повторное использование стекла в применениях вроде стеклоасфальта для дорожного ремонта. Законодательные инициативы, такие как Закон о исследовании твердых бытовых и опасных отходов 1992 года, направлены на выявление и устранение барьеров для переработки автокомпонентов.
Производственный процесс
- Pyrex: эволюция, состав и производство борсиликатного стекла
- От конвейера Форда к будущему электромобилей: эволюция автомобилестроения
- Акрил (PMMA): свойства, типы (экструзионный и литой), преимущества и мифы
- Точная штамповка металла для автомобильных деталей
- Автодомкраты: виды, применение и правила безопасности
- Подробное руководство по типам автомобильных двигателей
- Газораспределительный механизм: устройство, функции и компоненты
- Как суперчарджеры повышают эффективность и мощность двигателя
- Как системы впрыска топлива обеспечивают работу современных двигателей
- Система заряда автомобиля: ключевые компоненты и принцип работы