



Продвинутые техники монтажа печатных плат ноутбуков: повышение качества и эффективности
С расцветом и широким применением ноутбуков, стало первостепенным улучшение качества продукции и производственной эффективности, а ключевая техника и контроль качества продукции в процессе производства ноутбуков привлекли наибольшее внимание. На основе анализа ключевой техники в терминах проектирования печатных плат, техники монтажа миниатюрных компонентов, проектирования производственной линии и очистки печатных плат, в данной статье изучается, как повысить эффективность автоматического машинного монтажа и выход годных продуктов. Через регулировку проектирования продукта и ключевой техники и эффективный контроль качества, автоматическое оборудование способно удовлетворить требования особенностей монтажа ноутбуков, чтобы обеспечить эффективное качество применения автоматических устройств в ноутбуковой индустрии.
Проектирование печатных плат
• Выбор компонентов
Большинство ноутбуков на современном рынке настолько тонкие, что их печатная плата должна быть покрыта микрокомпонентами, что затем устанавливает более высокие требования к монтажу. Поэтому имеет значение выбрать подходящий корпус компонента при проектировании печатной платы. На основе требований в терминах техники, оборудования и общего дизайна, форма и структура SMT-корпуса выбираются для компонентов, чья электрическая характеристика и функции были определены, что играет решающую роль в плотности проектирования схемы, производственной пригодности и тестируемости. У каждого типа компонента много корпусов, каждый из которых может быть выбором для инженеров, поэтому лучше знать о спецификациях компонентов и точности компонентов, доступных на рынке, до определения.
• Выбор материала печатной платы
На основе монтажа печатных плат ноутбуков, обычно выбирается медная обкладка FR4 уровня А1 с преимуществами, включая относительно высокие механические свойства, отличную термостабильность и влагостойкость, отличную обработку. Свойства FR4 уровня А1 отображены в таблице ниже.
| Пункт | Параметр |
| Горизонтальная ударная прочность | ≥230 кДж/м |
| Сопротивление изоляции после намочкивания | ≥5×10⁸ Ом |
| Вертикальная электрическая прочность | ≥14,2 МВ/м |
| Горизонтальное пробойное напряжение | ≥40 кВ |
| Относительная диэлектрическая постоянная | ≤5,5 |
| Тангенс диэлектрических потерь | ≤0,4 |
| Гигроскопичность | ≤19 мг |
| Горимость | FV0 |
| Плотность | 1,70–1,09 г/см³ |
Техника монтажа микрокомпонентов
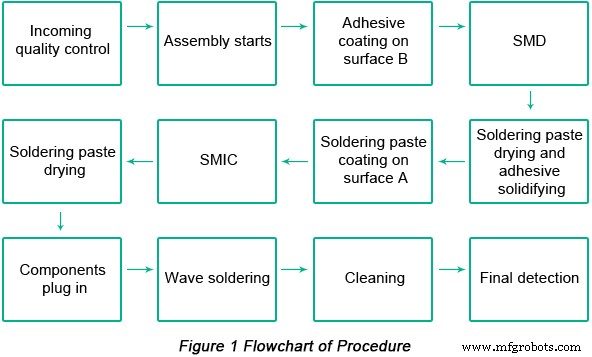
Постоянная миниатюризация компонентов приводит к все более высоким требованиям в терминах техники монтажа компонентов. Перед монтажем, форма монтажа должна быть определена первой в соответствии с компоновкой компонентов на печатной плате ноутбука. Благодаря высокой целостности печатной платы в ноутбуках, микрокомпоненты составляют большинство компонентов на печатных платах, которые обычно являются многослойными печатными платами. В этом исследовании применяется тип техники смешанного монтажа на двух поверхностях с диаграммой процедуры, показанной ниже.
• Оборудование монтажа компонентов на производственной линии
а. Печатающее устройство паяльной пасты. Расположено на переднем конце производственной линии SMT, применяется для печати паяльной пасты или клеев SMD и для печати правильного пропуска печати на падах или соответствующих позициях печатной платы. Интерактивная операционная система Windows NT применяется с преимуществами, включая удобную операцию, высокую скорость, высокую точность и отличную повторяемость печати. Точность позиционирования достигает ±15 мкм. Размер печати в пределах от 50×50 мм до 460×360 мм.
б. Автоматический монтажник. Он играет роль руки робота, способного забирать компоненты из упаковки согласно запрограммированной процедуре и монтировать их на соответствующих позициях на печатной плате. Функция монтажа и производственная мощность производственной линии SMT зависят от функции и скорости монтажника. Операционная система Windows XP применяется в монтажнике с особенностями гибкости, практичности, надежности и обслуживания. Камера MNVC и многочисленные FEEDERы выбраны, подходящие для монтажа малого чипа (0201), тонких чипов и QFP. Скорость монтажа достигает 12500 CPH (лазер) и 3400 CPH (изображение), что подходит для непрерывной печати QFP с тонким шагом и SOP. Точность монтажа достигает ±0,05 мм с размером монтажа в диапазоне от 50×30 мм до 330×250 мм.
в. Переплавная печь. Она размещается после монтажника на производственной линии SMT, играя роль в предоставлении нагревательной среды и плавлении паяльной пасты, распределенной на паде печатной платы заранее. Её можно рассматривать как паяльное устройство, надежно соединяющее SMT-компоненты с падом печатной платы через сплав паяльной пасты. Диапазон регулировки рельса устройства в диапазоне от 50 мм до 400 мм, контроль температуры от комнатной температуры до 300 °C, точность контроля температуры ±1,5 °C, время нагрева 30 мин. Средство передачи печатной платы — Chain+Mesh.
г. Волновая паяльная машина. Она реализует массовую пайку через контакт между волной, текущей непрерывно под влиянием расплавленной паяльной пасты, и поверхностью пайки печатной платы с собранными компонентами. Она в основном применяется в традиционной технике монтажа печатных плат с выводными компонентами и смешанной технике монтажа, содержащей поверхностный монтаж и выводные компоненты.
д. Оборудование детектирования. Оно играет роль в детектировании качества монтажа и качества пайки печатной платы, включая увеличительное стекло, микроскоп, автоматический встроенный инспектор, вцепной тестер, система рентгеновского детектирования и функциональный детектор.
е. Оборудование переработки. Оно играет роль в переработке проблемной печатной платы с инструментами паяльника и станции переработки.
ж. Оборудование очистки. Оно играет роль в устранении препятствий, влияющих на электрическую характеристику, от печатной платы и паяльных загрязнений, таких как флюс, вредный для здоровья людей. Оно может быть закреплено в стабильном месте.
Проектирование производственной линии
• Питание на производственной линии
Питание должно быть стабильным с общим требованием однофазного переменного тока 220 В (220±10%, 50/60 Гц), трехфазного переменного тока 380 В (220±10%, 50/60 Гц). Если требования не выполняются, стабилизатор питания должен быть сконфигурирован, и питание должно быть в один раз больше энергопотребления устройства. Питание монтажника должно быть подключено к заземлению независимо, и метод проводки 3-фазный 5-проводный должен быть обычно применен.
• Воздушный источник на производственной линии
Напряжение воздушного источника должно быть сконфигурировано в соответствии с требованиями устройств. Мощность завода может быть применена и безмасляный компрессор может быть независимо сконфигурирован. Общее требование: давление должно быть более 7 кг на квадратный метр и очищенный воздух, чистый и сухой.
• Среда производственной линии
Вытяжной вентилятор сконфигурирован на основе требований устройств. Для полностью горячей печи, обычное требование: минимальный расход на вытяжном канале 500 квадратных дюймов в минуту. Рабочее место должно быть чистым, свободным от пыли и коррозионных газов с температурой среды в диапазоне 23 °C ±3 °C, относительной влажностью от 45% до 70% RH.
• Требования электростатической защиты
Электростатическая безопасная рабочая площадка должна быть установлена, состоящая из рабочей площадки, антистатического коврика для стола, интерфейса запястного ремня и заземляющих линий. На коврике стола должно быть два интерфейса запястного ремня, один для оператора, другой для техника и детектора. Препятствия, склонные генерировать статическое электричество, не должны быть размещены на рабочей площадке, такие как пластиковые коробки, резина, картон и стекло, и чертежные файлы должны быть размещены в антистатических пакетах для файлов. Работники, которым нужно напрямую контактировать с электростатически чувствительными компонентами, должны носить антистатические запястные ремни. Отличный контакт должен быть сохранен между запястным ремнем и кожей.
Полезные ресурсы:
• Три соображения проектирования, обеспечивающих ЭМС печатных плат ноутбуков
• Комплексное введение в монтаж печатных плат
• Общий процесс монтажа печатных плат
• Полнофункциональный сервис производства печатных плат от PCBCart — множество ценностных опций
• Продвинутый сервис монтажа печатных плат от PCBCart — от 1 штуки
Промышленные технологии
- Основное руководство по сборке PCB: от проектирования к производству
- Выбор правильной толщины печатной платы: стандарты, дизайн и производственные факторы
- Мастерство панелизации ПП: пошаговое руководство к эффективной сборке
- Предотвратите распространенные ошибки при заказе сборок ПП
- Основная терминология сборки ПП: исчерпывающий глоссарий
- Основные советы для успешной сборки печатных плат
- Монтаж печатных плат для медицинских устройств: преодоление ключевых вызовов качества и надежности
- Топ-4 преимущества выбора подрядчика с полным циклом сборки печатных плат
- Turnkey-сборка печатных плат: Ключевые факты и преимущества
- Комплексное руководство по безсвинцовой сборке печатных плат: пошаговый процесс