



9 экспертных советов для успешной пайки BGA на печатных платах при SMT-сборке
Подготовка к пайке BGA: выбор покрытия и хранение
Первый шаг — выбор подходящего покрытия поверхности. Оно должно соответствовать требованиям проекта или изделия. Среди множества доступных покрытий некоторые требуют безсвинцовой поверхности: RoHS, безсвинцовый OSP или безсвинцовый ENIG.
После выбора материала необходимо обеспечить правильное хранение печатных плат. Неправильная манипуляция и хранение могут испортить платы. Рекомендуется хранить их в контейнере с барьером от влаги, содержащем индикатор влажности для контроля уровня влажности в упаковке.
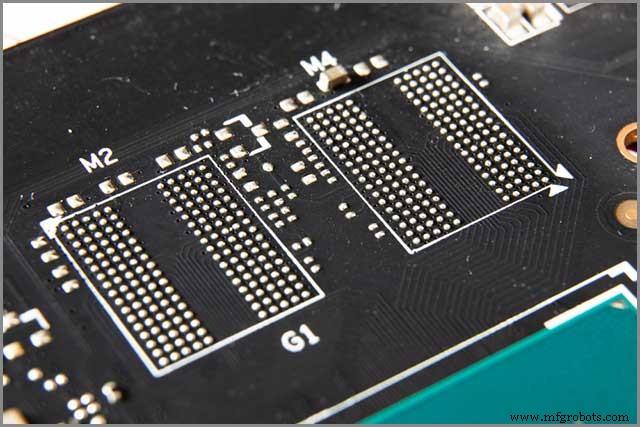
Тщательная очистка печатной платы
Перед пайкой BGA платы должны быть тщательно очищены или высушены. Высушка удаляет влагу, которая может привести к дефектам пайки. Загрязненные платы рискуют столкнуться с дефектами шаров BGA: холодной пайкой, смещением, пустотами и мостиками. Во время хранения и транспортировки платы могут загрязниться. Многие сборщики используют ультразвуковые моечные установки.
Подготовка компонентов BGA
Компоненты BGA чувствительны к влаге, поэтому их нужно хранить в сухой среде. Персонал должен соблюдать строгие процедуры обработки. Обычно компоненты хранят в сушильных шкафах при температуре 20–25°C и влажности около 10%.
Перед пайкой компоненты BGA необходимо высушить. Температура высушки не должна превышать 125°C, иначе может возникнуть нежелательная металлографическая структура. При слишком низкой температуре влага не удалится полностью. Высушка устраняет влагу внутри корпуса BGA. После высушки компоненты должны остывать около 30 минут перед подачей на линию SMT.
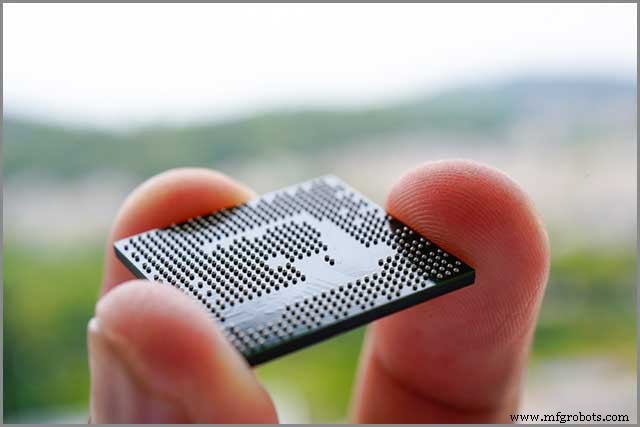
Пайка BGA: технология рефлоу-пайки
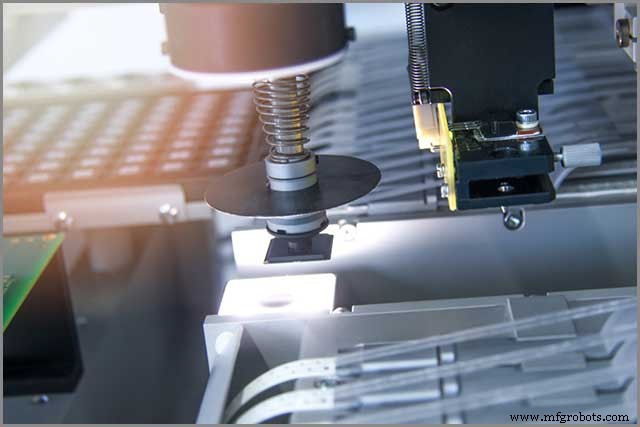
Сборочный процесс BGA аналогичен стандартному SMT. Сначала паяльная паста наносится на контактные площадки через трафарет или флюс. Затем оборудование Pick-and-Place устанавливает компоненты BGA на плату. После этого плата проходит через рефлоу-печь. Рефлоу-пайка — сложный процесс с несколькими фазами:
- Предварительный нагрев (2–4 зоны) — температура поднимается до 150°C за менее чем 2 минуты. Это предотвращает брызги припоя и перегрев основания.
- Зона уравнивания температуры (soaking) — цель: достичь плавления припоя для формирования качественных спаек.
- Пайковая зона — температура спаек поднимается до пиковой температуры пайки. Рекомендуется устанавливать высокие температуры для качественного соединения.
- Охлаждение — финальная стадия с двумя режимами: естественное и принудительное воздушное охлаждение. Оптимальная скорость охлаждения 1–3°C/с.
Контроль припоя при пайке BGA
Пятый шаг — контроль припоя. При пайке температура превышает точку плавления, припой становится жидким. Для качественного результата нужно удерживать температуру около 183°C в течение 60–90 секунд. Слишком длинное или короткое время вызывает дефекты. Некоторые паяльники имеют регулятор мощности для контроля нагрева.
Инспекция BGA
Перед выпуском продукции пайка BGA должна пройти тщательный контроль. Без инспекции риск брака высок, что ведет к дорогостоящей переработке и репутационным потерям. Оптические методы неэффективны для BGA, так как спайки находятся под корпусом и невидимы. Электрические тесты также не показывают качество пайки.
Единственный надежный метод — рентгеновская инспекция. Рентгеновские лучи проникают под корпус и позволяют детально изучить спайки. Альтернативы: граничное сканирование (boundary scan) или электрическое тестирование, но они менее информативны для оценки качества пайки.
Точное выравнивание BGA относительно контактных площадок
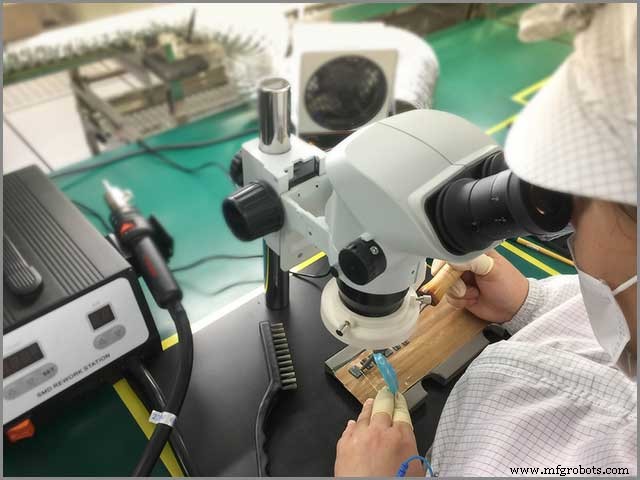
Седьмой этап — точное выравнивание BGA относительно контактных площадок платы. Два этапа: начальное выравнивание и поддержание его во время пайки. Для серийного производства требуется специальное оборудование. Для прототипов возможно ручное выравнивание.
Необходимо наносить выравнивающие метки (желательно медные) на плату. Избегайте использования паяльной пасты для меток — она может расплавиться от поверхностного натяжения и повредить выводы. Для крупносерийного производства целесообразно использовать оптическое выравнивание на специализированных машинах.
Стандарты качества спаек BGA
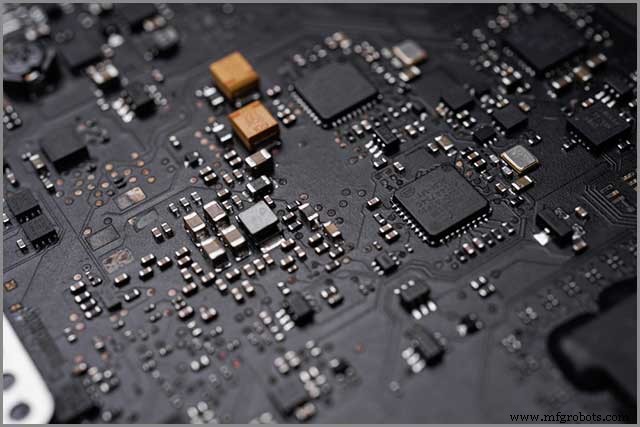
Существуют строгие стандарты качества спаек BGA (IPC). Породистые спайки (с пустотами) приводят к отказам. По стандартам IPC, если пустоты на площадке неизбежны, их площадь не должна превышать 10% площади шара припоя, а диаметр — 30% от диаметра шара. Соблюдение отраслевых стандартов гарантирует надежность.
Ремонт BGA (реворк)
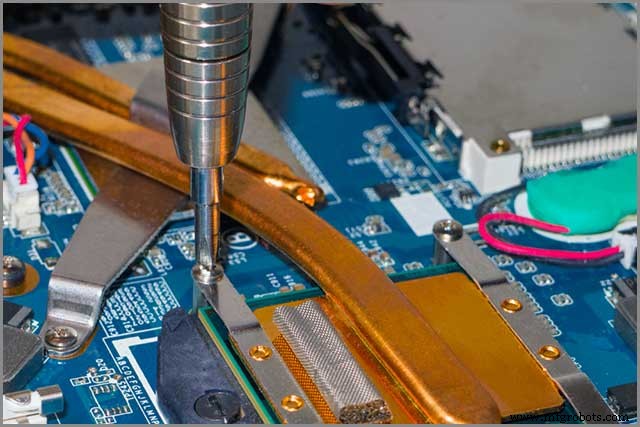
Ремонт BGA — сложная задача, требующая специализированного оборудования. Процесс начинается с нагрева компонента BGA для расплавления спаек под корпусом. Идеально использовать специальную станцию реворка с инфракрасным нагревателем, вакуумным устройством и термопарой для контроля температуры. Требуется максимальная осторожность: ошибка может повредить всю плату.
Резюме
Соблюдение этих 9 советов обеспечит высокое качество пайки BGA при SMT-сборке: правильный выбор покрытий, тщательная подготовка и высушка, контроль профиля рефлоу, рентгеновская инспекция, точное выравнивание, соответствие стандартам IPC и профессиональный реворк при необходимости.
Промышленные технологии
- 7 проверенных стратегий снижения затрат на производство печатных плат
- Почему PCBWay — ведущий производитель сборки печатных плат
- PCB Assembly в Китае: высокое качество, низкая цена, полный цикл под ключ
- Тестирование печатных плат: Полное руководство по обеспечению качества прототипов и сборки
- Профессиональная сборка PCB: надежные технологии монтажа электроники
- 6 экспертных стратегий снижения стоимости сборки печатных плат
- Понимание сборки печатных плат: ключевые техники и преимущества
- Топ-4 преимущества выбора подрядчика с полным циклом сборки печатных плат
- Комплексное руководство по безсвинцовой сборке печатных плат: пошаговый процесс
- Материал FR4: оптимальный выбор для надежной сборки печатных плат