



Оптимизация выталкивающих штырей для высокой эффективности литья под давлением
Выталкивающие штыри — критические компоненты цикла литья под давлением, выталкивающие готовые детали из полости сразу после охлаждения. Вместе с выталкивающими пластинами и блоками они обеспечивают быструю, надежную размокнутую деталь.
Правильный выбор выталкивающего штыря решающ, так как напрямую влияет на целостность детали и качество поверхности. Руководство объясняет основы, типы, частые дефекты и лучшие практики подбора.
В литье под давлением механизм выталкивающего штыря удаляет охлажденные детали из матрицы, существенно повышая циклическую эффективность.
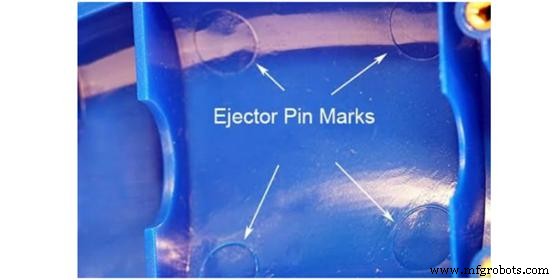
Форма состоит из двух половин: подвижной стороны A и неподвижной стороны B, содержащей систему выталкивания. После охлаждения полости и её открытия выталкивающий штырь выталкивает затвердевший пластик из формы.
Примечание: сила выталкивания может оставить мелкую вмятину на детали.
Типы выталкивающих штырей в литье под давлением
Производители предлагают несколько конфигураций выталкивающих штырей под конкретные материалы и геометрии деталей. Ниже — наиболее распространенные варианты в быстром инструментарии.
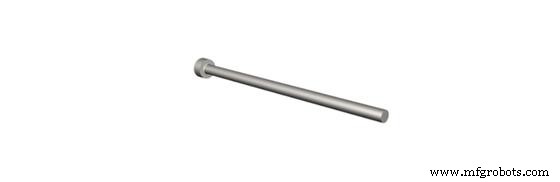
Выталкивающий штырь №1: Через-закаленный (Through-Hard)
Через-закаленные штыри проходят термообработку для увеличения прочности на диаметре, позволяя использовать с полимерами ниже 200 °C.
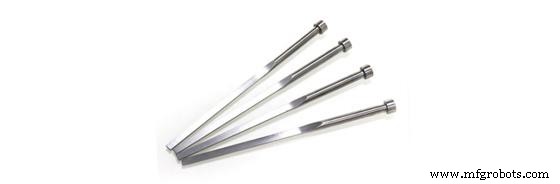
Выталкивающий штырь №2: Азотированный H13 (Nitride H13)
Объемно-закаленные H13 выдерживают до 600 °C. Их можно сверлить и нарезать резьбу, но они мягче и склоннее к сколам, чем более высокие классы.
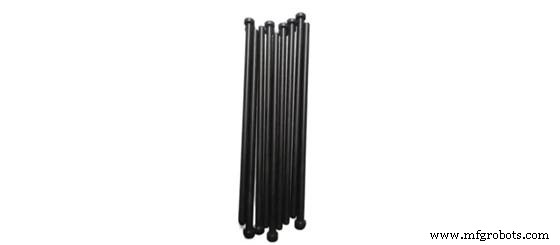
Выталкивающий штырь №3: Черный (Black Ejector)
Черные выталкивающие штыри заменяют азот H13 в высокотемпературных применениях. Их самосмазывающая поверхность терпит до 1000 °C, идеальны для автокомпонентов, но стоят дороже.
Другие системы выталкивания
- Выталкивающие втулки (Ejector Sleeves) — полые штыри, защищающие и направляющие сердечный штырь.
- Выталкивающие пластины (Ejector Plates) работают со штырями, удерживая головку штыря, предотвращая случайное отключение во время литья.
- Выталкивающие блоки (Ejector Blocks) имеют смазывающие желоба и применяются на тонких деталях для уменьшения следов штырей, улучшая чистовую отделку.
Как работает выталкивающий штырь?
Понимание цикла выталкивающего штыря — инъекция, охлаждение, освобождение детали — помогает выбрать правильную машину и избежать дефектов.
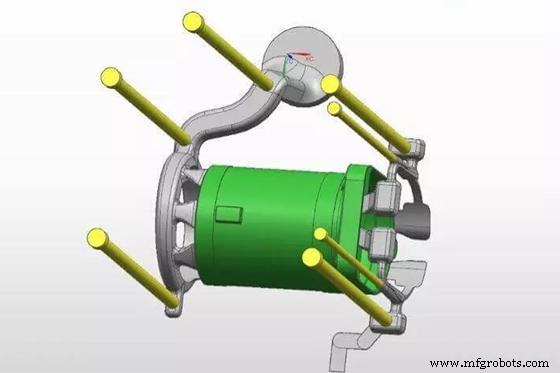
- Фаза инъекции: расплав вводится в полость матрицы.
- Фаза охлаждения: пластик затвердевает в готовую деталь.
- Фаза освобождения: система выталкивания выталкивает деталь из полости, вручную или автоматически.
Автоматические выталкивающие штыри дают одиночный осевой толчок, направляемый зажимными пластинами и коробкой выталкивания, обеспечивая стабильное освобождение.
Причины и устранение следов выталкивающих штырей
Хотя следы штырей неизбежны, их можно минимизировать правильным контролем процесса. Частые причины и меры:
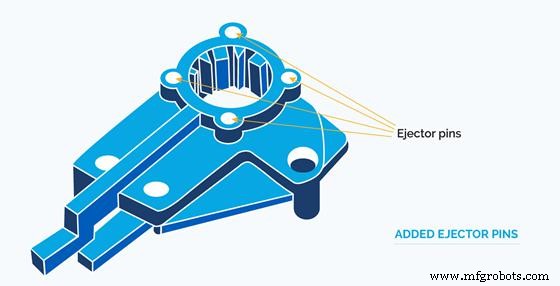
Недостаточное время охлаждения
Неполное охлаждение позволяет штырю вдавиться в деталь, создавая глубокие вмятины. Обеспечьте полное затвердевание перед выталкиванием.
Тонкие детали и другие особенности
Очень тонкие детали (≤ 2,5 мм толщиной стенки) более склонны к видимым следам. Для деталей с высокими требованиями к отделке рассмотрите выталкивающие пластины или блоки вместо штырей.
Время и температура выдержки (Dwell Time/Temperature)
Избыточное время выдержки повышает температуру стекловидения, приводя к преждевременному выталкиванию и слабым деталям. Сократите время выдержки под термический профиль полимера.
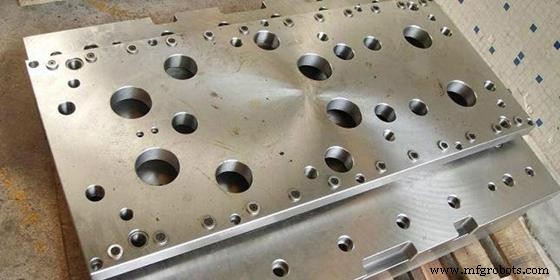
Размещение и компоновка выталкивающих штырей
- Сложные детали могут требовать больше штырей.
- Размещайте штыри на плоских поверхностях — ступени или склоны снижают опору и усиливают следы.
- Держите штыри на безопасном расстоянии от каналов охлаждения для исключения интерференции.
- Нацеливайтесь на зоны высоких усилий: сердечники и ребра.
Выбор машины
Машины большой мощности могут создавать избыточное давление для мелких форм малых серий, вызывая внутренние напряжения и следы. Подбирайте мощность машины под размер формы.
Давление удержания (Holding Pressure)
Регулируйте давление удержания для баланса целостности детали и легкости выталкивания; слишком высокое давление затрудняет извлечение.
Другие методы снижения следов выталкивания
- Используйте абразивостойкие полимеры: нейлон, полиоксиэтилен, UHMWPE.
- Наносите разделительное покрытие на форму для более гладкого выталкивания.
- Внедряйте уклонные углы для снижения усилия выталкивания.
Как выбрать правильные выталкивающие штыри для литья под давлением?
Подбор штырей включает оценку материала, размеров и параметров процесса. Ключевые соображения:
Большой диаметр штыря для крупных деталей
Больший диаметр снижает силу пробивания, минимизируя вмятины. Используйте целые значения для избежания производственных нерегулярностей.
Размер штыря относительно размера детали
Хотя диаметр должен быть большим, общий размер штыря должен соответствовать габаритам детали для предотвращения перепробивания.
Требования к прочности
Обеспечьте способность штыря выдерживать давление инъекции — рекомендуются диаметры не менее 2,5 мм. Для подрезов рассмотрите штыри с упорами (shoulder pins).
Также учитывайте тип материала и стоимость; надежный штырь снижает долгосрочные расходы на обслуживание.
Заключение
Выталкивающие штыри незаменимы для эффективного освобождения деталей в литье под давлением. Понимание их типов, принципа работы и лучших практик подбора значительно повышает качество деталей и надежность процесса.
Ищете услуги быстрого инструментария и литья под давлением? Обратитесь к WayKen за качественными формовочными компонентами, доставленными быстро и экономично.
FAQ
Что такое след штыря?
Следы выталкивающих штырей — блестящие или белые отпечатки на класс-А поверхности детали от штыря. Могут привести к поверхностным трещинам при неконтролируемом процессе.
Как обнаружить следы выталкивающих штырей?
Следы выглядят как глянцевые или белесые вмятины точно в местах контакта штырей с деталью.
Из чего сделаны выталкивающие штыри?
Частые материалы: сталь, H-13, M-2, нержавейка 420, часто с термообработкой для повышения прочности.
Промышленные технологии
- Оптимизированные линии порошкового покрытия: эффективность, долговечность, премиальное качество
- Три способа, как коллаборативные фрахт-технологии усиливают устойчивость цепи поставок при COVID-19
- Оптимизация производства кабелей с E3.formboard: автоматизированная документация и интеграция разъемов
- Преодоление 4 ключевых вызовов производственных отделов и подрядчиков
- Основные условия, которые должен включать каждый контракт цепочки поставок
- Выявление поврежденного якоря: ключевые признаки и надежные методы тестирования
- Мастерство стандартов IPC: Полное руководство для проектирования и производства печатных плат
- Откройте, почему Metal Cutting Corporation превосходит в услугах точного отреза
- Кастомный конвейер для алмазной шахты Мадагаскар: эффективный транспорт 2 миль
- Как визуальное управление ведет к успеху в Индустрии 4.0