



Понимание и устранение облетов (Flash) в литье под давлением
Облет (Flash) — нежелательная тонкая пленка расплавленного пластика, выходящая за пределы полости формы — снижает качество детали и может повредить саму форму. Знание причин и методов предотвращения обязательно для любого производства литьем под давлением.
Что вызывает облеты?
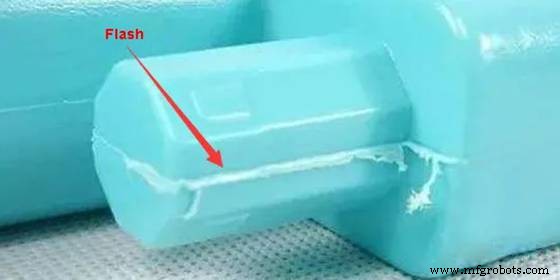
Облеты чаще всего возникают на разделяющей линии, но могут появляться и в других зонах полости. Основные виновники:
1. Невыполнение разделяющей линии (Parting-Line Mismatch)
Если половины формы не сходятся идеально — из-за загрязнений, износа или конструктивного дефекта — уплотнение нарушено, позволяя расплаву вырваться.
2. Недостаточная вентиляция
Вентиляционные каналы слишком малы, забиты или изношены — не удаляют воздух, повышая давление в полости и выдавливая материал наружу.
3. Недостаточное зажимное давление
Даже при идеальной разделяющей линии слабое зажимное усилие позволяет форме раскрыться под давлением инъекции, образуя облеты.
4. Низкая вязкость
Пластик, текущий слишком легко — из-за высокой температуры или низкого давления — просачивается через зазор до затвердевания.
5. Переполнение формы (Overfilling)
Избыток материала повышает давление в полости выше удерживаемого зажимом, приводя к утечке.
Как устранить облеты после их появления
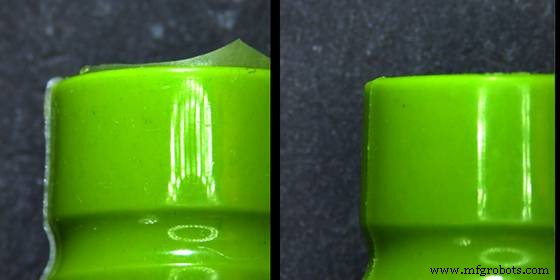
Когда облеты уже сформировались, доступны несколько методов устранения:
1. Горячее обдувание (Hot-Air Deflashing)
Направленный поток горячего воздуха плавит тонкие слои облетов обратно в поверхность. Лучше для мелких облетов; для толстых комбинируют с механическим удалением.
2. Криогенное удаление (Cryogenic Deflashing)
Быстрое охлаждение жидким азотом делает облет ломким и легко снимаемым без ущерба отделке. Эффективно, но оборудование дорогое.
3. Ручное удаление (Manual Deflashing)
Квалифицированные операторы используют ножницы, ножи или шлифмашины для обрезки облета по разделяющей линии. Метод дает высокую точность и мгновенный визуальный контроль.
4. Пламенное удаление (Flame Deflashing)
Контролируемое пламя удаляет облет, но рискует изменить текстуру поверхности и усложнить последующую обработку (покраску).
Проактивные меры предотвращения облетов
Профилактика всегда лучше коррекции. Ключевые стратегии:
1. Поддержание чистоты формы
Используйте чистую ткань, очиститель форм и сжатый воздух для удаления мусора, остатков пластика и скрытых фрагментов перед каждым запуском.
2. Применение оптимального зажимного тонажа
Балансируйте зажимную силу для удержания формы закрытой без перегрузки деталей или самой формы.
3. Проектирование для производства (DFM)
Внедряйте отраслевые правила: правильное размещение шлюзов, единообразная толщина стенок, четкое размещение разделяющей линии для исключения риска облетов.
4. Использование форм без облетов (Flash-Free Molds)
Высокоточные формы с жесткими допусками идеальны для критичных деталей, где важны эстетика и функциональность.
5. Контроль параметров инъекции
Замедление скорости инъекции снижает пиковое давление. Комбинируйте с адекватными температурой и давлением для контроля вязкости материала.
Другие частые дефекты литья под давлением
Облет — лишь одна из множества несовершенств, ухудшающих деталь. Типичные проблемы:
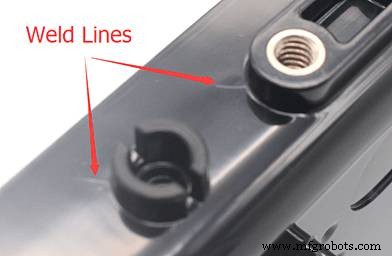
1. Сварные линии (Weld Lines)
При встрече двух потоков расплава образуется видимая линия. Повысьте температуру и давление или скорректируйте толщину стенок.
2. Расслоение поверхности (Surface Delamination)
Влага или загрязнения вызывают отслаивание поверхности, особенно у шлюза. Используйте сухие, совместимые материалы.
3. Джеттинг (Jetting)
Раннее затвердевание начального струйного потока создает пленку на детали. Повышение температуры материала или снижение давления помогает.
4. Трещины (Cracking)
Напряжения от холодных форм или низких скоростей инъекции могут трескать деталь. Высокая скорость и температура инъекции, плюс правильная кондиция формы снижают риск.
5. Линии течения (Flow Lines)
Узорные линии от неравномерного охлаждения. Поддерживайте стабильное давление инъекции и достаточное охлаждение перед заполнением.
Заключение
Облеты не только снижают качество продукта, но и сокращают ресурс формы. Понимая причины и применяя корректирующие и профилактические меры, производители выпускают безупречные детали, защищая оборудование. Для дополнительных сведений по быстрому литью под давлением и решениям без облетов обратитесь к WayKen.
FAQ
Самый эффективный способ остановить облеты?
Замедление инъекции снижает давление, а увеличение зажимного тонажа удерживает форму закрытой.
Горячий воздух vs криогенное удаление?
Криогенное идеально для крупных толстых облетов — избегает тепловых повреждений; горячий воздух лучше для тонких мелких облетов.
Первопричина облетов?
Утечка по разделяющей линии из-за высокого давления инъекции и плохо спроектированной или изношенной разделяющей линии.
Промышленные технологии
- Топ-10 инноваций Healthcare SaaS, трансформирующих уход за пациентами
- Три критически важных урока, извлеченные пищевой промышленностью в 2021 году
- Строительство устойчивых цепочек поставок для постпандемиальной экономики
- Мастерство стратегического планирования помещений: комплексное руководство для оптимизированных операций
- Промышленное производство: определение, процессы и 5 ключевых типов
- Экспертные стратегии устранения дефектов непромокаемости в производстве печатных плат
- DVIRC: Бернадин Хоуз в совет NIST MEP; новые назначения в лидерстве
- Выбор лучшего онлайн-производителя печатных плат: Руководство по качественным услугам
- Устраните 8 потерь Lean Manufacturing: руководство к оптимизированному производству
- Современные изделия RIM: от автомобильной промышленности к передовым дизайнам