



Полное руководство по типам шлюзов литье под давлением и лучшим практикам их проектирования
Правильный выбор шлюза критичен для получения качественных пластиковых деталей. Каждая конструкция шлюза дает уникальные преимущества по течению, отделке и производственной эффективности. Ниже представлен подробный обзор наиболее распространенных типов шлюзов с практическими рекомендации по размещению, размеру и применению.
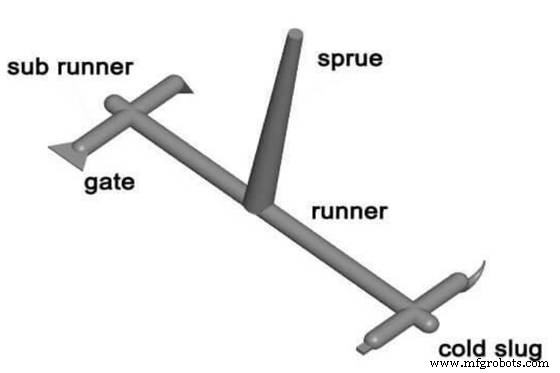
1. Прямые (впускные) шлюзы (Direct / Sprue Gates)
Прямые шлюзы — самые простые и широко используемые. Расплав идет прямо из впускного канала в полость, обеспечивая быстрое заполнение больших объемов при минимальном давлении и коротком времени подачи. Идеальны для неэстетичных глубоких деталей: корпусов бытовых приборов, контейнеров, принтеров.
Несмотря на экономичность, эти шлюзы оставляют видимый след, требующий ручной обрезки, что увеличивает постобработку и может порождать поверхностные дефекты.
2. Краевые шлюзы (Edge Gates)
Краевые шлюзы располагаются по периметру детали, оставляя четкий, легко удаляемый след. Их большее поперечное сечение способствует плавному течению, делая их подходящими для плоских или средней толщины компонентов, где эстетика не критична.
Не требуют специальных смол, их простая геометрия снижает стоимость инструментария.
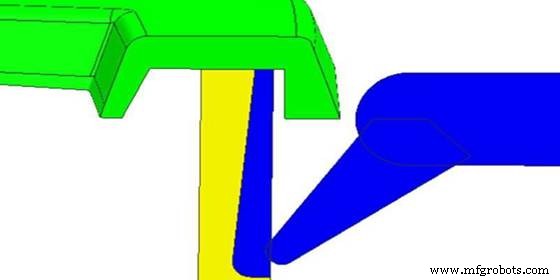
3. Подводные (туннельные) шлюзы (Submarine / Tunnel Gates)
Размещаются ниже разделяющей линии, подают расплав снизу, позволяя автоматическую обрезку при выталкивании. Узкий канал ограничивает объем расплава, поэтому лучше подходят для мелких точных деталей.
Использование на крупных деталях может удлинить время цикла и вызвать сдвиговые поверхностные дефекты.
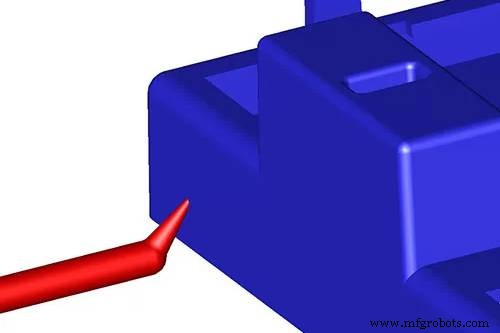
4. Шлюзы типа «Кешью» (Cashew Gates)
Имеют форму грецкого ореха, позволяя достигать тесных или неправильных зон, недоступных обычным туннелям. Их криволинейная геометрия требует тщательного проектирования для избежания деформации при извлечении детали.
Не привязаны к конкретной смоле, универсальны для сложных геометрий.
5. Диафрагменные шлюзы (Diaphragm Gates)
Сужаются от шлюза вниз, минимизируя сварные швы на угловатых деталях. Обеспечивают равномерное заполнение для крупных компонентов и работают с большинством смол.
Контроль температуры, скорости и давления дает гладкие поверхности и снижает дефекты.
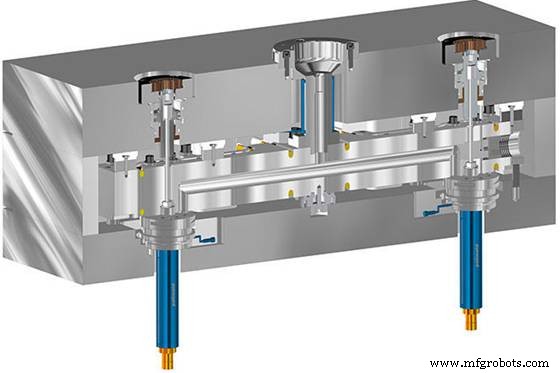
6. Клапанные шлюзы горячих каналов (Hot-Runner Valve Gates)
В системах горячих каналов клапанные шлюзы удерживают расплав при постоянной температуре и давлении. Отдвижной штифт регулирует поток: оттягивание открывает подачу, вдавливание возвращает излишки обратно в форму, предотвращая накопление у шлюза.
Точное управление повышает эффективность и позволяет независимо управлять множественными шлюзами.
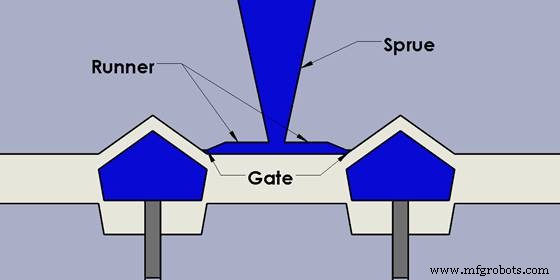
7. Тепловые шлюзы горячих каналов (Hot-Runner Thermal Gates)
Тепловые шлюзы работают без клапана, располагаясь чуть выше разделяющей линии. При остановке потока остаточный расплав образует «холодный кювет», который расплавляется при следующей инъекции, исключая обрезку шлюза.
Совместимы с широким спектром смол, особенно выгодны для высокоскоростного крупносерийного производства.
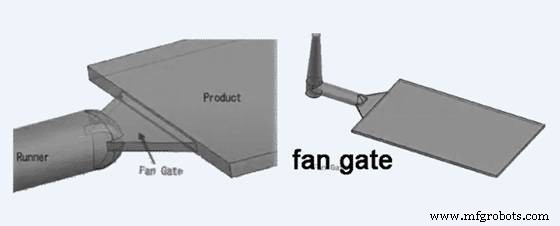
8. Веерные шлюзы (Fan Gates)
Веерные шлюзы имеют широкое расширяющееся отверстие, обеспечивающее равномерную толщину на крупных или плоских деталях. Их конструкция снижает направленные напряжения и следы течения, идеальны для поликарбоната и других высокопрозрачных пластиков.
9. Штыревые шлюзы (Pin Gates)
Штыревые шлюзы малы, часто размещаются рядом с выталкивающими штырями на B-стороне формы. Хотя они уменьшают размер шлюза, могут увеличивать отходы из-за большого канала, поэтому лучше подходят для специфических многослойных форм.
При выборе шлюза учитывайте следующие критические факторы:
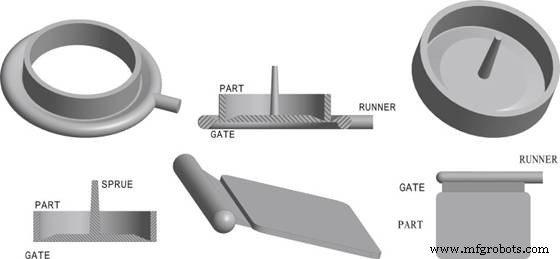
Размещение шлюза
Устанавливайте шлюз в самой глубокой перекрестной секции для равномерного заполнения и минимизации пустот. Избегайте зон высоких напряжений, способных ухудшить прочность детали.
Размер шлюза
Выбирайте размер, балансирующий сдвиговый нагрев и давление потока. Слишком малый повышает сдвиг, слишком большой — вызывает скачки давления.
Форма детали и требования к отделке
Подбирайте конструкцию шлюза под геометрию и требуемое качество поверхности. Например, кешью-шлюзы отлично подходят для мелких сложных деталей с гладкой отделкой.
Частые вопросы
Где разместить шлюз? В самой глубокой секции, с одной стороны формы, для оптимального потока и снижения напряжений.
Каковы основные этапы литья под давлением? Зажим → Инъекция → Охлаждение → Выталкивание.
Какие дефекты типичны? Впадины усадки, линии течения, искривление, расслоение, недоливы, джеттинг — при неоптимальном проектировании шлюза или параметрах процесса.
Промышленные технологии
- Lynden улучшает логистику в суровых климатах с долговечными складскими этикетками Camcode
- FDA публикует предложенное правило UDI для стандартизации идентификации медицинских устройств
- 4 ключевых шага для защиты контрактных сотрудников во время COVID-19
- Ethereal революционизирует иммерсивные VR-игры передовой генеративной конструкцией
- Fast Minute: мастерство концентрации напряжений в дизайне деталей
- Проверенные стратегии роста от пяти ведущих руководителей производства
- Теплоизолированные шланги: Повышение точности и чистоты в производстве полупроводников
- Раскрытие полного потенциала аддитивного производства через умные принципы дизайна
- 12 передовых электронных технологий, которые изменят завтрашний день
- Почему PCBWay — лучший выбор для производства печатных плат