



Понимание затрат на литье под давлением: ключевые факторы и способы сокращения расходов
Литье под давлением — универсальный производственный процесс, позволяющий выпускать от единичных прототипов до миллионов деталей. Однако единой «цены» не существует — расходы сильно варьируются в зависимости от инструментального оснащения, материалов, объема производства и сложности конструкции. В данном руководстве разбираются основные факторы, формирующие стоимость, и предлагаются проверенные стратегии оптимизации бюджета.
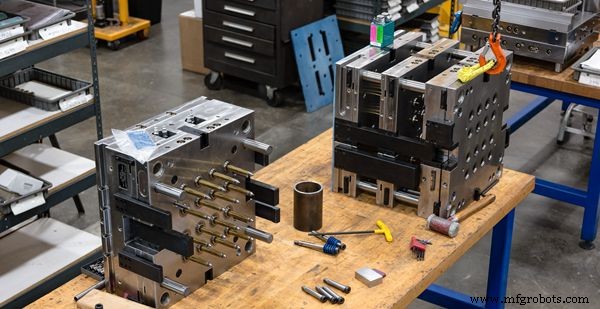
1. Инвестиции в инструментальное оснащение
Создание формы и её основы — самая значительная первоначальная статья затрат. Выбранный метод изготовления определяет цену и достижимую точность.
ЧПУ-обработка
ЧПУ-обработка идеально подходит для алюминиевых или сталеплавильных форм. Использование высокоскоростных режущих инструментов обеспечивает жесткие допуски и повторяемость при разумной стоимости.
Электроэрозионная обработка (ЭЭО)
ЭЭО незаменима для создания сложных элементов и высоких допусков за счет эрозии металла контролируемыми электрическими разрядами. Метод применим только к металлическим формам, но дает беспрецедентную точность для сложных геометрий.
3D-печать
Быстрая 3D-печать прототипов позволяет быстро и дешево изготовить сердечники форм, особенно для малых серий. Компромиссы — ограниченный размер рабочей области и возможное усадка, но затраты на трудозатраты снижаются.
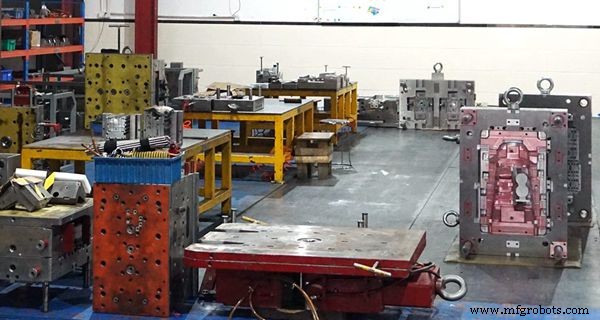
2. Выбор литейной машины
Правильный выбор литейной машины влияет как на капитальные, так и на операционные расходы. Рассмотрим основные типы:
Электрические литейные машины
Используют электро-сервопривода для точного управления, снижают энергопотребление и затраты на обслуживание. В долгосрочной перспективе они экономичны, но имеют более высокую начальную цену.
Гидравлические литейные машины
Гидравлические системы надежны и обеспечивают стабильное давление, что идеально для крупносерийного производства. Дешевле в закупке, но менее точны и потребляют больше энергии.
Гибридные литейные машины
Сочетают электрические и гидравлические технологии, обеспечивая высокую точность и энергоэффективность. Их первоначальная стоимость высока, а обслуживание сложнее.
Для многих предприятий аутсорсинг специализированному поставщику услуг может быть выгоднее закупки собственного оборудования, особенно при периодическом производстве.
3. Стоимость смол и добавок
Литье под давлением поддерживает широкий спектр термопластов — ПК, ABS, PU, PP, PE — цена за килограмм обычно составляет $1–5. Итоговая стоимость зависит от количества материала и добавок для окраски, огнестойкости или ударной прочности.
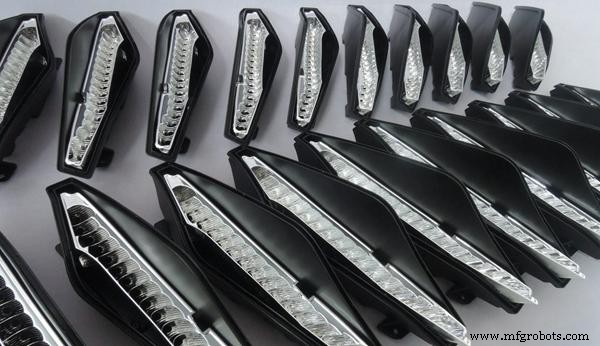
4. Конструкция детали и производственные переменные
Дизайн, размер и объем детали напрямую влияют на стоимость литья. Понимание каждой переменной помогает оптимизировать бюджет.
Сложность
Детально проработанные изделия требуют более дорогих форм, дополнительного материала и более длительных циклов. Упрощение геометрии — удаление ненужных элементов — снижает затраты на инструментарий и цикл.
Размер
Крупные детали потребляют больше смолы и могут требовать более крупные машины или множественные формы. Соответствие размера формы размеру детали обеспечивает эффективное использование материала и оборудования.
Подрезы
Подрезы усложняют извлечение и часто требуют специальных механизмов, удорожая инструментарий. По возможности перепроектируйте деталь для их устранения или используйте скользящие сердечники и скорректированные разделяющие линии.
Отделка и внешний вид
Декоративные покрытия — песковая зачистка, высококачественное полирование — добавляют трудозатраты и могут требовать дополнительных полостей формы. Оцените, оправдана ли дополнительная стоимость.
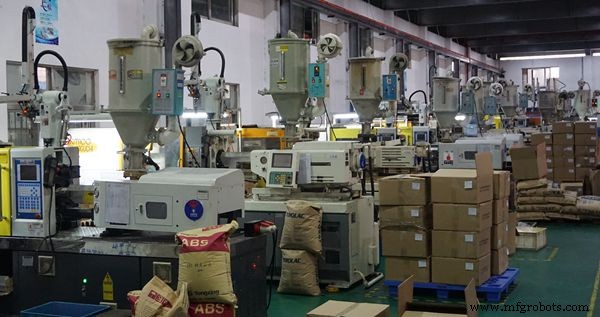
5. Трудозатраты и вспомогательные услуги
Несмотря на высокую автоматизацию, ключевым остается человеческий фактор:
- Наладка — конфигурация машины и формы требует квалифицированных техников.
- Обслуживание — регулярные проверки и ремонты поддерживают оборудование в рабочем состоянии.
- Операторский контроль — операторы следят за параметрами цикла и вмешиваются при необходимости.
Объем производства также формирует структуру затрат. Ниже приведены типичные разбивки затрат для малых, средних и больших объемов.
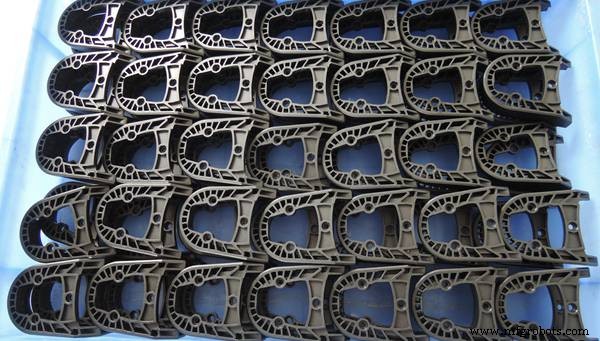
Малосерийное производство (100–2 000 деталей)
Для малых серий быстрый инструментарий (например, 3D-печатанные сердечники) и простые машины позволяют снизить затраты. Типичный запуск 100 штук может выглядеть так:
- Детали: 100–1 000
- Стоимость формы: $100–$1 000
- Сырье на деталь: $0,50
- Всего материалов: $50–$500
- Трудозатраты на деталь: $3–$30
- Всего трудозатрат: $300–$3 000
- Итого: $450–$4 500
- Стоимость детали: $4,50
Среднесерийное производство (5 000–10 000 деталей)
Средние серии выигрывают от использования закалённой стали или алюминиевых форм. Партия 5 000 штук может стоить:
- Детали: 5 000–10 000
- Стоимость формы: $2 500–$5 000
- Сырье на деталь: $0,50
- Всего материалов: $2 500–$5 000
- Трудозатраты на деталь: $2
- Всего трудозатрат: $10 000–$20 000
- Итого: $15 000–$30 000
- Стоимость детали: $3,00
Крупносерийное производство (100 000–300 000 деталей)
Крупные серии обычно используют сталеплавильные формы и высокопроизводительные машины, распределяя первоначальные вложения на множество единиц.
- Детали: 100 000–300 000
- Стоимость формы: $25 000–$75 000
- Сырье на деталь: $0,50
- Всего материалов: $50 000–$150 000
- Трудозатраты на деталь: $1
- Всего трудозатрат: $100 000–$300 000
- Итого: $175 000–$525 000
- Стоимость детали: $1,75
Очевидно, стоимость единицы продукции резко снижается с ростом объема, делая литье под давлением высокоэкономичным для массового производства.
Ниже приведены дополнительные тактики сокращения затрат без потери качества.
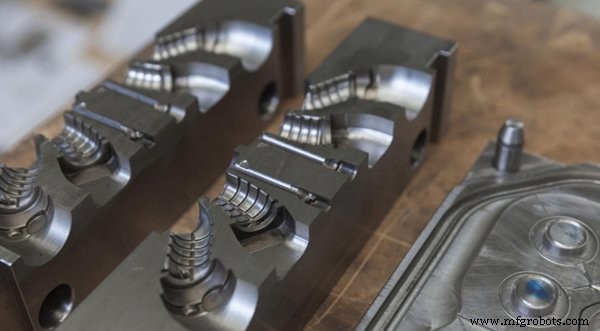
Применение проектирования для производства (DFM)
DFM подразумевает создание детали с учетом производственных ограничений, балансируя функциональность, стоимость и технологичность. Ранние DFM-аудиты экономят тысячи долларов, устраняя дорогостоящие элементы до начала изготовления инструментария.
Упрощение элементов
Удалите ненужные скругления, канавки или декоративные текстуры, не несущие функциональной нагрузки. Каждая дополнительная деталь может требовать новую полость формы или дополнительные операции.
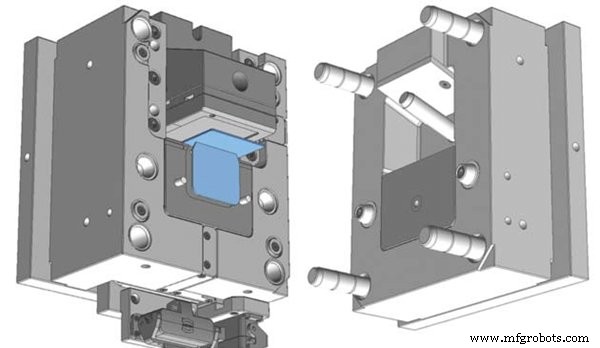
Рассмотрение универсальных форм
Когда не требуется уникальная форма, универсальная или стандартная форма может обеспечить сопоставимое качество по более низкой цене. Всегда имейте готовой финальную CAD-модель для раннего выявления потенциальных проблем DFM.
Выбор экономичных материалов
ABS, полипропилен и другие массовые термопласты предлагают более низкую цену смолы, удовлетворяя большинство механических требований. Высококлассные материалы используйте только когда характеристики производительности обосновывают премию.
Использование вкладышного литья
Вкладышное литье и овермолдинг позволяют комбинировать пластик с металлическими или резиновыми элементами в одном цикле, исключая отдельные операции крепления или сборки.
Ограничение полостей формы
Каждая дополнительная полость увеличивает стоимость инструментария. Анализ течения смолы (mold-flow) помогает найти возможности снижения количества полостей без ущерба качеству.
Проектирование самосоединяющихся деталей
Детали, сближающиеся при повороте, экономят трудозатраты на сборку и позволяют одной полуформе производить весь компонент, фактически удваивая экономию на форме.
Литье под давлением остается одним из наиболее широко используемых производственных методов. Понимая факторы стоимости и применяя грамотные конструкторские решения, можно оптимизировать как производственную эффективность, так и рентабельность.
Дорого ли литье под давлением?
Стоимость зависит от объема и сложности детали. Для крупносерийных, малосложных изделий литье под давлением часто является самым экономичным вариантом.
Сколько стоит литье под давлением?
Цены варьируются от нескольких сотен долларов за единичный прототип до сотен тысяч для крупных производственных запусков, отражая разнообразие применений.
Может ли литье под давлением использовать материалы, отличные от пластика?
Хотя термопласты доминируют, литье под давлением также может обрабатывать металлы, эластомеры и композиты, расширяя сферу применения.
Промышленные технологии
- 4 ключевых совета для успешного планового остановки на техническое обслуживание
- 13 крупнейших ракетных компаний, формирующих космическую экономику в 2026 году
- Оптимизация производственного маркетинга с AI: практическое руководство по экспериментам
- Возвращение успеха бережливого производства: проверенные стратегии восстановления эффективности и сокраще…
- Почему точная складская безопасная сигнализация критична: 5 ключевых преимуществ
- Ozark Shavings Co.: устойчивое превращение древесных отходов в рабочие места и инновации
- Трояны с удаленным доступом (RAT): определение, принцип работы и защита
- Самодельный низкочастотный астабильный мультивибратор: Аудиогенератор на дискретных транзисторах
- Топ-5 проверенных практик безопасности при работе с промышленным оборудованием
- Пассивные схемы тонового контроля: проектирование, применения и аудио-преимущества