



Литье с вставками: Полное руководство по процессу и лучшим практикам проектирования
Современные производители все чаще сочетают пластики с металлом или другими совместимыми материалами для производства деталей, которые легче, более износостойкие и прочные. Литье с вставками — уточненная форма пластикового литья под давлением — позволяет инженерам встраивать металлические или иные вставки в пластиковую матрицу, получая изделия с превосходной tensile strength и сниженным весом.
Понимание рабочего процесса литья с вставками, его преимуществ и ограничений необходимо для достижения высококачественных деталей. Эта статья определяет литье с вставками, обсуждает его плюсы и минусы, показывает типичные применения и предлагает практические советы для успешной реализации.
Что такое литье с вставками?
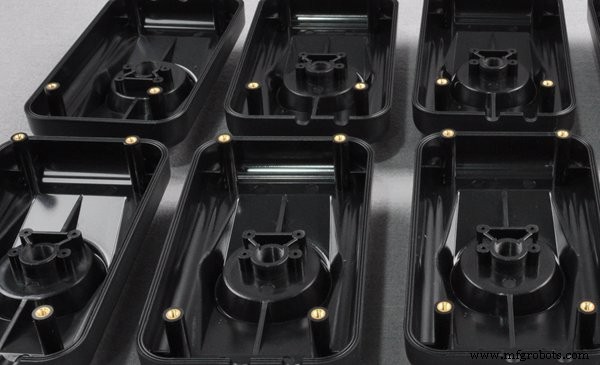
Литье с вставками — это технология пластикового литья под давлением, при которой металлическая или иная вставка помещается в полость формы перед впрыском расплавленного пластика. Пластик обволакивает вставку под высоким давлением, сцепляясь с ней при остывании в единый твердый компонент.
Поскольку металлическая вставка остается интегрированной внутри пластика, полученная деталь получается и прочной, и легкой. Процесс широко принят во многих отраслях благодаря своей совместимости и эффективности.
Распространенные материалы для литья с вставками
Литье с вставками совместимо с широким спектром полимеров, термореактивных смол и эластомеров, выбираемых за их механические, электрические и технологические свойства.
- Термопласты: Полипропилен (PP), Нилоны (PA), Поликарбонат (PC), ABS, Полиэтилен (PE), Ацеталь
- Термореактивные смолы: Полиэстер, Эпоксид, Меламин-фармальдегид, Мочевина-фармальдегид
- Эластомеры: Полиуретан, Природный каучук
Этапы процесса пластикового литья с вставками
Хотя ядро литья с вставками зеркалит обычное литье под давлением, добавленный этап вставки компонента меняет рабочий процесс. Процесс разворачивается так:
1. Загрузка выбранных вставок в форму
Тщательное позиционирование вставок на этапе проектирования формы обеспечивает их правильную ориентацию на протяжении всего цикла. Два метода загрузки распространены:
Два метода загрузки вставок в форму
Автоматическая вставка: Роботы или автоматизированные системы размещают вставку с высокой точностью, обеспечивая более быстрый оборот и стабильную повторяемость — идеально для серийного производства.
Ручная вставка: Ручная загрузка подходит для малых серий и позволяет операторам инспектировать и корректировать каждую вставку, снижая инструментальные затраты, но давая меньшую точность.
2. Впрыск расплавленного пластика в форму
Впрыскивающий блок доставляет расплавленный пластик в полость под высоким давлением, заставляя материал обволакивать вставку и выталкивать запертый воздух через вентиляцию. Это обеспечивает равномерное, бездефектное сцепление.
3. Открытие формы и извлечение отливки после остывания
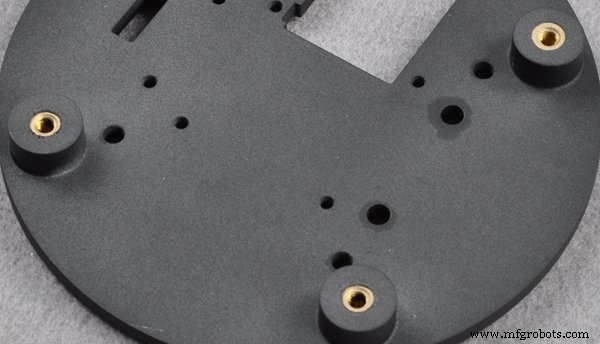
После затвердевания пластика удержание давочного давления смягчает усадку и предотвращает обратный поток. Форма открывается, и деталь с вставкой извлекается.
4. Отделение отливки от впускных каналов
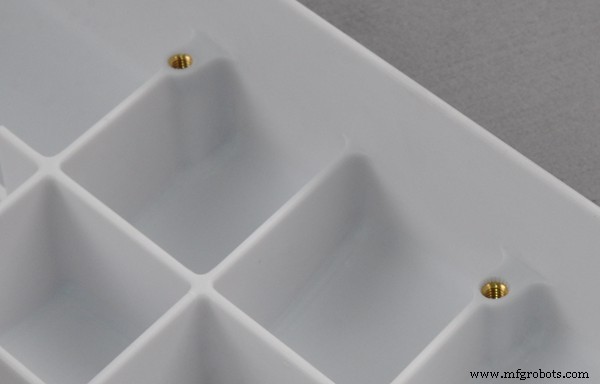
Впускные каналы, подающие материал в полость, обрезаются от готовой детали с осторожностью, чтобы избежать повреждений.
5. Послелитейные операции
Типичные этапы пост-обработки улучшают размерную точность и качество поверхности:
- Снятие заусенцев: Удаление лишнего материала для восстановления точной геометрии.
- Тепловая обработка: Снятие внутренних напряжений циклированием температур на 10–20 °C ниже точки деформации полимера.
- Влажностный контроль: Погружение деталей в воду 80–100 °C для стабилизации размеров и предотвращения окисления.
Проектировочные соображения для литья под давлением с вставками
Литье с вставками предлагает много преимуществ, но также представляет уникальные проектировочные вызовы. Учтите следующие факторы для обеспечения оптимальных результатов:
Оцените стоимость/бюджет
Анализ затрат должен включать закупку вставок, настройку формы и труд операторов. Добавление вставки обычно повышает себестоимость единицы; балансировка выигрышей в производительности против бюджетных ограничений критична.
Определите свойства выбранной вставки
Материалы вставок должны выдерживать высокие температуры и давления литья. Оцените состав материала, размеры и шероховатость поверхности для обеспечения совместимости и надежного сцепления.
Расположение вставки
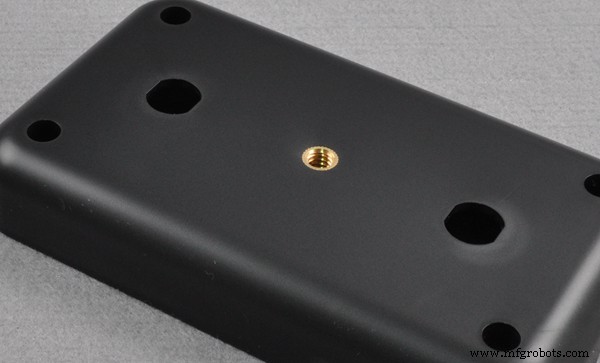
Размещение вставки диктует силы, которые она переживет в эксплуатации. Позиционирование там, где нагрузка максимальна, и обеспечение достаточного объема пластика для поддержки — критичны.
Узкий зазор между металлическими вставками
Минимизация зазора между соседними вставками способствует полному течению пластика и твердому сцеплению, предотвращая пустоты и повышая структурную целостность.
Выберите подходящий материал
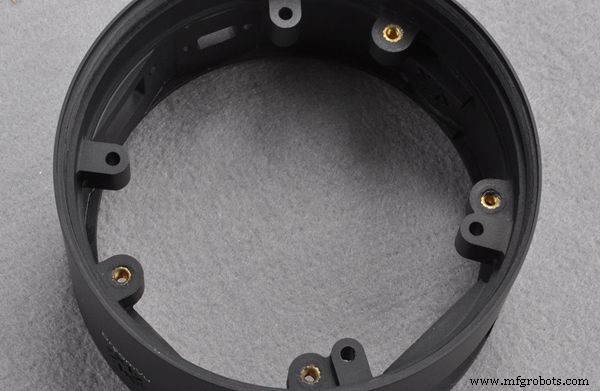
Сопоставление пластика с материалом вставки ключево. Распространенные комбинации включают Нейлон, ABS, PC и полиэтилен для пластика, с латунью или сталью для металлических вставок.
Используйте правильную форму
Хорошо спроектированная форма гарантирует равномерное течение пластика и надежное удержание вставки. Скругленные углы помогают избежать концентраций напряжений и способствуют бездефектным деталям.
Преимущества и недостатки литья с вставками
Литье с вставками доставляет несколько стратегических выгод:
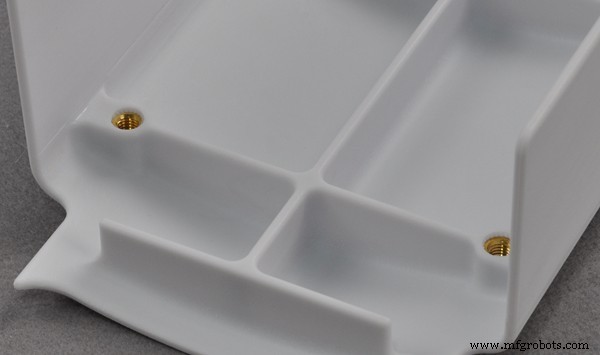
- Сокращает время сборки и трудозатраты за счет интеграции вставки во время литья.
- Облегчает вес изделия, сохраняя или повышая прочность.
- Дает проектировщикам большую свободу в комбинировании материалов и форм.
- Повышает механическую производительность через металлическое усиление.
Однако есть компромиссы:
- Проектирование и инструментализация сложнее и дороже.
- Различное термическое расширение вставки и пластика может вести к напряжениям или деформации.
- Неточное размещение вставки может вызывать дефекты.
- Время цикла увеличивается, так как вставки должны позиционироваться перед каждым циклом.
Применения деталей литья с вставками
Компоненты литья с вставками используются в разнообразных секторах:
Автомобилестроение
Автопроизводители заменяют тяжелые металлические детали легкими вставными компонентами — резьбовые крепежи, шестерни, электрические датчики — улучшая топливную эффективность и долговечность.
Потребительская электроника
Производители устраняют крепежи и пайку, встраивая коннекторы, ручки и проводку в пластиковые корпуса, упрощая сборку и снижая затраты.
Медицинские устройства
Литье с вставками облегчает производство стерилизуемых, высокоточных деталей — стоматологических инструментов, трубок, корпусов и хирургических инструментов — сохраняя низкие затраты.
Литье с вставками vs Овермолдинг
Обе техники интегрируют два материала, но принципиально отличаются:
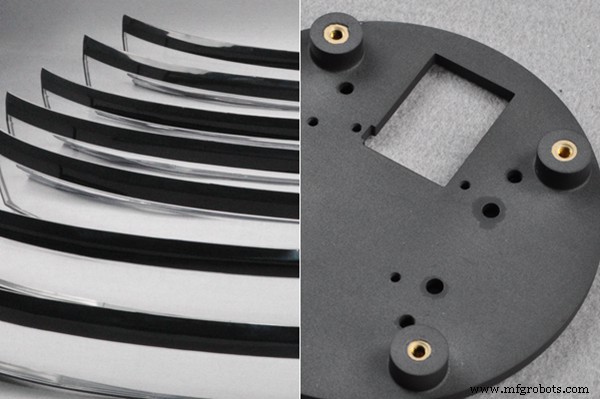
Литье с вставками: Одностадийный процесс, обволакивающий предварительно сформированную вставку, предлагающий скорость и экономию материала.
Овермолдинг: Двухстадийный процесс, где вторичный материал (часто резиноподобный) накладывается на первичный пластик, добавляя амортизацию или эстетику при более высокой стоимости.
Партнерьтесь с экспертами для литья с вставками и овермолдинга
WayKen доставляет быстрые, надежные решения литья с вставками и овермолдинга. Наши опытные литейщики, инженеры и специалисты КО гарантируют, что каждая деталь соответствует вашим точным спецификациям.
Заключение
Литье с вставками остается краеугольным камнем современного производства, обеспечивая экономичные, высокопроизводительные детали, сливающие металл и пластик. Следуя лучшим практикам проектирования и используя экспертных партнеров, вы можете раскрыть полный потенциал этого универсального процесса.
FAQ
Почему вставки важны в литье под давлением?
Они повышают прочность и долговечность, добавляя высокопроизводительные металлические элементы в пластиковую матрицу.
Подходит ли литье с вставками для крупных деталей?
Оно блестит на малых и средних компонентах; крупные детали создают вызовы для инструментализации и размещения.
Какие распространенные вставки используются в литье с вставками?
Типичные вставки включают металлические крепежи, электрические коннекторы, переключатели, кнопки и дополнительные пластиковые элементы.
Промышленные технологии
- Профессиональные решения для структуры слоев печатных плат для передовых многослойных дизайнов
- Выбор правильного материала для печатной платы: Критерии проектирования и подбор материалов
- Прозрачная 3D-печать: инновации в прозрачных фотосмесях
- Оптимизация маркетингового бюджета производства: стратегии умных затрат
- Снижение экологического следа производства полупроводников и электроники
- Реостаты и потенциометры: функциональность, конструкция и ключевые различия
- Почему конформное покрытие необходимо для надежности печатных плат
- Навигация рисков, наград и технологий для победной стратегии Direct-to-Consumer
- Фазовые отношения в трансформаторах и соглашение о точках
- 5 ключевых шагов трансформации вашего производства в умное, безопасное предприятие