



Литье под давлением разъяснено: комплексное руководство по производству пластиковых деталей
Понимание литья под давлением
Литье под давлением — техника точного производства, фаbricating высококачественные пластиковые детали принуждением расплавленного полимера в кастом-изготовленную форму. Смола нагревается значительно выше своей точки плавления, затем впрыскивается под высоким давлением, позволяя ей заполнить каждую деталь полости до остывания и затвердевания в финальную геометрию.
Рабочие принципы
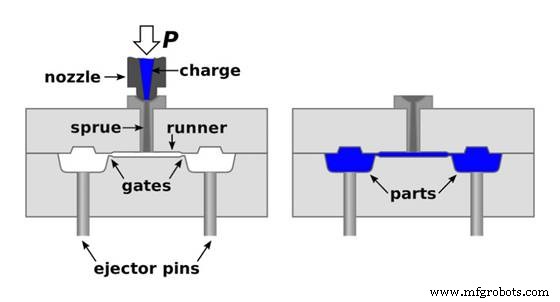
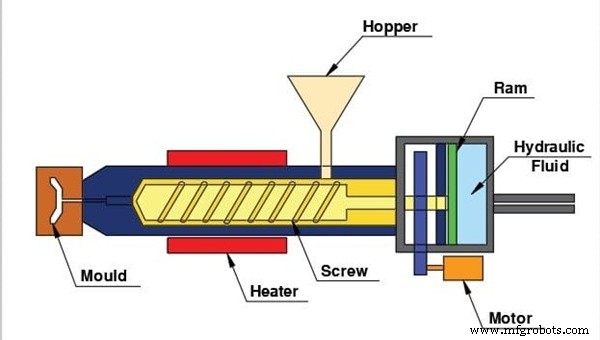
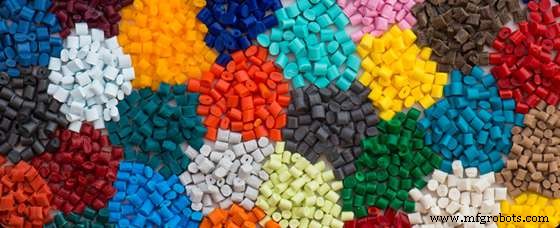
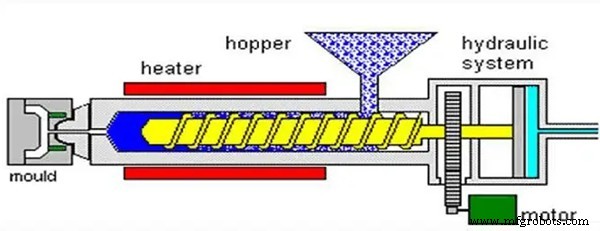
Процесс напоминает шприц: сырьевая гранула подается в бункер, нагревается в барабане до жидкого состояния, а затем гидравлический винт загоняет расплавленный пластик в закрытую форму. Впрыск происходит при давлении 100–150 МПа, гарантируя полное заполнение полости до начала охлаждения детали.
Как только форма открывается, выталкивающие пинны удаляют затвердевшую деталь. Цикл повторяется за секунды, позволяя производство тысяч единиц в минуту.
1. Дизайн и создание формы
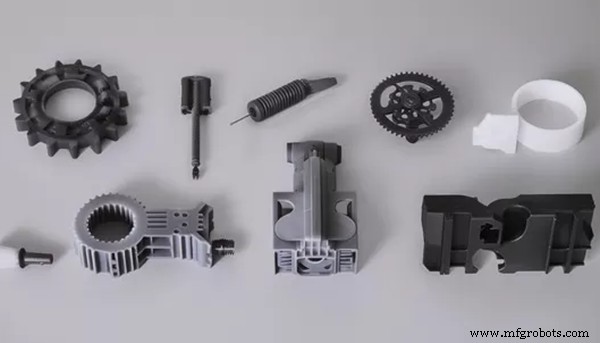
Форма — краеугольный камень процесса. Она определяет форму, размер и структурные фичи детали. ЧПУ-обработка или передовая 3D-печать обычно используются для достижения точной геометрии, уклонных углов и критических размеров, требуемых для надежного выталкивания и охлаждения.
Литейные формы обычно делаются из алюминия или стали и состоят из сердечника и полости, впусков, каналов, впускных отверстий и систем выталкивания. Правильный выбор материала и точность обработки критичны для долговечности и повторяемости.
2. Выбор материала
Выбор правильного полимера критичен. Рассмотрите механическую прочность, гибкость, химическую стойкость и температурную толерантность для соответствия предполагаемому использованию детали. Общеупотребимые термопласты включают ABS, полипропилен и нейлон, каждый предлагающий уникальные производительные характеристики.
3. Настройка станка
Перед производством операторы устанавливают температуру, давление и параметры времени цикла. Они также выравнивают форму, загружают пластик и запускают тестовый впрыск для верификации целостности системы и качества детали.
4. Цикл литья под давлением
Во время цикла расплавленный пластик заполняет полость, формируется вокруг контуров формы и начинает затвердевать. Время охлаждения варьируется с материалом, толщиной стенки и размером детали; внутренние каналы охлаждения помогают поддерживать унифицированную температуру и снижать дефекты.
5. Выталкивание деталей
После достаточного охлаждения форма открывается и выталкивающие пинны или пластины автоматически выпускают деталь. Это автоматизированное выталкивание предотвращает повреждение и ускоряет пропускную способность.
6. Инспекция и пост-обработка
Пост-выталкивание, команды контроля качества проводят визуальные инспекции, размерные проверки и механическое тестирование для обеспечения соответствия спецификациям. В зависимости от применения, детали могут пройти поверхностные отделки, обработку или сборку.
Базовые соображения дизайна
Успешное литье под давлением опирается на мыслящий дизайн. Ниже ключевые факторы для рассмотрения.
Допуски
Типичные допуски ±0.005 дюйма. Достижение более тесных допусков увеличивает стоимость, и усадка каждого полимера должна быть учтена в дизайне для избежания размерного дрейфа.
Толщина стенки
Унифицированная толщина стенки снижает искривление и усадки. Цель — вариации не более 0.04–0.15 дюйма, скорректированные для размера детали и материала.
Геометрия сердечника
Дизайн сердечника для продвижения равномерного потока материала и эффективного охлаждения. Избегайте острых внутренних углов, вводящих концентрации напряжений и ослабляющих деталь.
Уклонный угол
Применяйте уклон 1–2 градуса (или больше для глубоких фич) для облегчения легкого выталкивания без повреждения детали.
Андеркаты
Минимизируйте или устраняйте андеркаты, если они не служат функциональной цели, так как они усложняют дизайн формы и увеличивают стоимость.
Впуска
Размер и размещение впуска влияют на поток, время цикла и качество поверхности. Точные детали выигрывают от меньших, стратегически размещенных впусков.
Ребра
Ребра усиливают прочность, сохраняя толщину стенки стабильной. Держите толщину ребра на 40–60% от окружающей стенки для избежания усадок.
Выталкивающие пинны
Позиционируйте выталкивающие пинны для избежания видимых следов или деформации. Адекватный уклон может устранить необходимость в пиннах полностью.
Типы процессов литья под давлением
Литье под давлением охватывает несколько специализированных техник.
Вкладышное литье
Интегрирует предварительно изготовленные компоненты — такие как металлические вставки или резьбовые элементы — прямо в пластиковую деталь, создавая надежную, мульти-материальную структуру.
Дуговое литье
Идеально для полых изделий как бутылки. Нагретой пластик надувается против стенок формы, формируя легкий, долговечный контейнер.
Овермолдинг
Накладывает более мягкий полимер на жесткую подложку, часто используемый для добавления грипа или создания двух-материальных компонентов.
Жидкое литье под давлением (жидкий силиконовый каучук)
Использует термореактивные полимеры для производства гибких, теплостойких деталей таких как медицинские уплотнения и прокладки.
Полимерные смолы, общеупотребимые
Ниже быстрый референс к наиболее часто используемым термопластам.
ABS (Акрилонитрил Бутдиен Стирол)
Обеспечивает стойкость, ударную устойчивость и гладкий финиш. Широко используется в авто, электронике и потребительских товарах.
Нейлон (Полиамид)
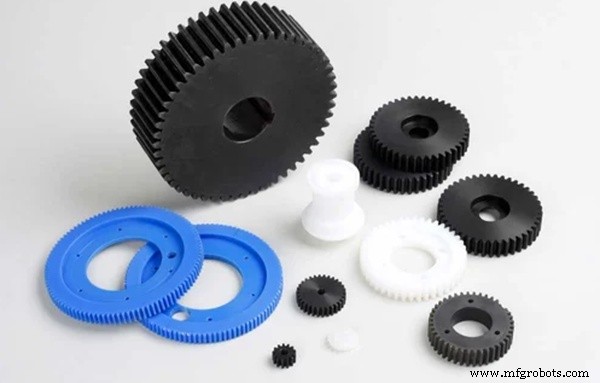
Высокая прочность, износостойкость и температурная стабильность делают нейлон идеальным для шестерен, подшипников и сложных механических деталей.
Поликарбонат (PC)
Прозрачный, высоко-ударный смолы подходит для оптических корпусов и электрических коробок; склонен к царапинам, но термически стабилен.
PMMA (Акрил)
Прозрачный, легкий и легко формовый, но менее ударостойкий чем поликарбонат.
Полипропилен (PP)
Легкий, химически стойкий, стоимостно-эффективный — часто в упаковке и автокомпонентах.
Полиэтилен (PE)
Универсальный, прочный, гибкий, с HDPE вариантами предлагающими дополнительную прочность для контейнеров и труб.
Добавки
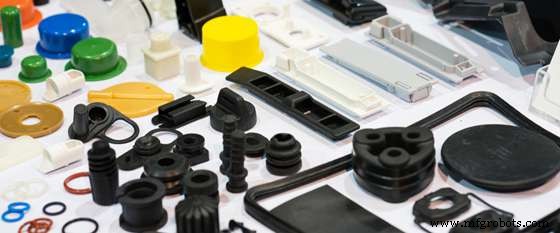
Усилители такие как PTFE, углеродное волокно, Кевлар, тальк, глина и стекловолокно смешиваются в базовый полимер для улучшения смазки, прочности, ударной устойчивости или размерной стабильности.
Плюсы и минусы
Преимущества
- Высокая эффективность: быстрые циклы позволяют массовое производство с минимальным простоями.
- Точность: способен на сложные геометрии с тесными допусками.
- Низкие отходы: излишки материала могут быть переработаны между прогонами.
- Универсальность: поддерживает термопласты, термореактивные и специальные полимеры.
- Стоимостная эффективность в масштабе: высокая первоначальная стоимость инструментирования компенсируется низкими затратами на единицу в больших объемах.
- Автоматизация: станки могут работать с минимальным человеческим вмешательством, повышая согласованность.
Ограничения
- Высокие апфронт затраты: создание формы и инвестиции в станок значительны.
- Дизайнерская жесткость: изменения формы дорогие и времязатратные.
- Лид-тайм: кастомные формы могут требовать недели до месяцев для фаbrication.
- Усадка и искривление: правильный выбор материала и дизайн митигируют, но не устраняют эти проблемы.
- Экологические опасения: пластиковые отходы и нерециклируемые материалы создают устойчивость вызовы.
Экспертные советы для успеха
Выберите правильный материал
Подберите свойства полимера — прочность, гибкость, температурная толерантность — к функциональным требованиям детали и экологической экспозиции.
Планируйте для объемного производства
Литье под давлением сияет когда объемы высоки. Низкообъемные работы могут быть более экономичными с ЧПУ-обработкой или 3D-печатью.
Оптимизируйте толщину стенки
Стабильная, минимальная толщина стенки сокращает использование материала и время охлаждения, но все еще должна встречать требования прочности.
Сократите андеркаты
Упростите геометрию для облегчения выталкивания и снижения стоимости формы.
Тонкая настройка дизайна впуска
Правильный размер и размещение впуска предотвращают дефекты как неравномерное заполнение или усадки. Крупные детали могут нуждаться в множественных впусках.
Улучшите охлаждение и вентиляцию
Хорошо спроектированные каналы охлаждения и вентиляционные системы продвигают унифицированное затвердевание и устраняют газовую пористость.
Общеприменения
Автомобилестроение
Легкие компоненты — топливные баки, бамперы, панели дверей — улучшают топливную экономику и безопасность.
Медицина
Био-совместимые, стерилизуемые детали такие как IV-трубки, перчатки и одноразовые комплекты выигрывают от точности и стоимостной эффективности литья под давлением.
Упаковка пищи и напитков
Пластиковые бутылки, пакеты и саше заменяют стекло и металл, предлагая химическую стойкость и более низкий вес.
Авиация
Высокопроизводительные полимеры как PEEK создают структурные и интерьерные компоненты, легкие и коррозионно-стойкие.
Электроника и электротехника
Изолирующие корпуса, кабельные терминации и защитные кейсы полагаются на литые под давлением пластики для безопасности и надежности.
Когда использовать литье под давлением
Идеально для высокообъемных, повторяющихся деталей, требующих тесных допусков. Избегайте для низкообъемных прототипов или дизайнов, часто меняющихся — альтернативные процессы такие как 3D-печать или ЧПУ-обработка могут быть более уместны.
Бонус 1: Обзор оборудования для литья под давлением
Станки варьируются — гидравлические, электрические или гибридные — но все делят ядра компоненты:
- Зажимный блок: фиксирует форму во время впрыска.
- Впрыскной блок: плавит и впрыскивает смолу через винт и барабан.
- Форма: точный инструмент, формирующий деталь.
- Система контроля: регулирует температуру, давление и поток.
- Система охлаждения: ускоряет затвердевание.
- Выталкивающая система: удаляет готовые детали.
Бонус 2: Общеприменные дефекты и митигация
- Искривление: адресуется унифицированным охлаждением и балансированным потоком материала.
- Усадки: минимизируются стабильной толщиной стенки и адекватным охлаждением.
- Заусенцы: контролируются через правильный размер впуска и управление давлением.
- Недоливы: избегаются обеспечением достаточного впрыскного давления и заполнения формы.
- Обгары: снижаются оптимизацией настроек температуры и воздушного потока.
Бонус 3: Стратегии снижения затрат
- Поддерживайте унифицированную толщину стенки для сокращения материала и сложности инструментирования.
- Используйте экономию масштаба с объемными производственными прогонами.
- Планируйте регулярное обслуживание для продления жизни инструмента.
- Используйте переработанные или стоимостно-эффективные смолы, когда производительность позволяет.
Литье под давлением остается отраслевым стандартом для производства высокоточных, стоимостно-эффективных пластиковых деталей по разнообразным секторам. Придерживаясь звучных дизайнерских принципов и контроля процесса, производители могут максимизировать выход, минимизировать отходы и доставлять надежные компоненты в масштабе.
Промышленные технологии
- DIY: Портативный эко-кулер из 12-вольтового вентилятора и подручных материалов
- Использование технологий для сокращения потерь пищевых продуктов в цепочке поставок
- Профессиональное изготовление стальных лестниц и платформ: этапы и стандарты
- От концепции к производству: навигация от дизайна к фabrication
- Оптимизация производства печатных плат: как технологии снижают стоимость
- Wyandot: использование внутренних ресурсов для глобального производства снеков
- Теорема Миллмана: пошаговый анализ цепей AC и DC с практическими примерами
- Системы смешивания жидкостей: двигатель энергоэффективности в современном производстве
- Сборка простой солнечной ячейки: пошаговое руководство по фотоэлектрической технологии
- Чертеж устойчивости цепочки поставок в неопределенное время