



Совместимость материалов в много-материальном литье под давлением: экспертное руководство по овермолдингу и двухкомпонентным процессам
Опубликовано 24 ноября 2021 года
Изначально опубликовано на fastradius.com 24 ноября 2021 года
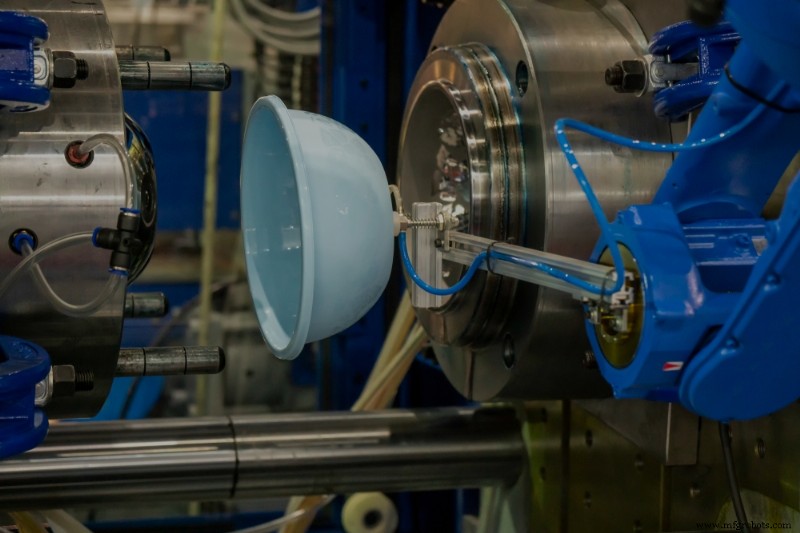
Много-материальное литье под давлением относится к любому процессу литья под давлением, который связывает два или более различных материала в единый интегрированный пластиковый компонент. Две наиболее распространенные техники — овермолдинг и двухкомпонентное (двойное) литье.
В овермолдинге жесткий субстрат сначала лится из выбранного термопласта. Этот субстрат затем позиционируется в отдельной полости овермолда, и расплавленный материал овермолда вводится под давлением, чтобы обволакивать или покрывать субстрат. При остывании два полимера становятся химически или механически связанными, давая деталь с усиленной прочностью и долговечностью. Хотя двухинструментальная установка увеличивает стоимость инструментария, устранение последующей сборки может драматически снизить трудовые и материальные затраты за жизненный цикл продукта.
Двухкомпонентное литье под давлением достигает схожего результата в одном инструменте. Первый материал вводится для формирования субстрата; после затвердевания форма открывается, и вторая камера поворачивается на 180°, приводя субстрат в контакт со вторым материалом. Второй полимер затем вводится под давлением, связываясь с первым слоем. Хотя проектирование инструмента более сложное и дорогое, двухкомпонентное литье предлагает более быстрые циклы и идеально для крупносерийного производства, тогда как ручной перенос в овермолдинге делает его более подходящим для малых серий.
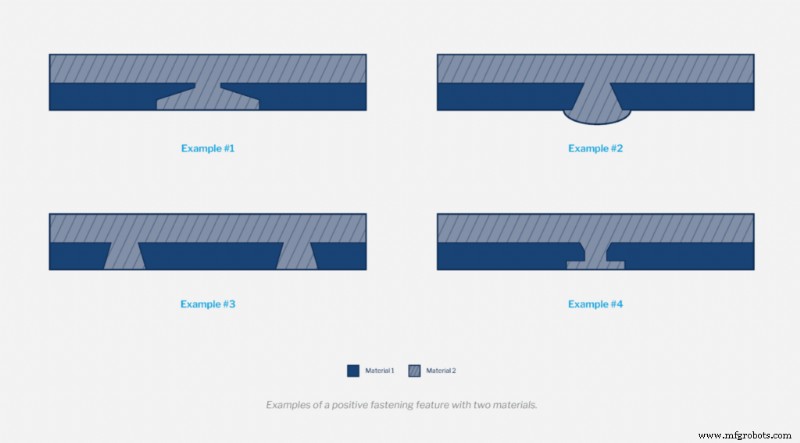
Совместимость материалов — укорененная в химической совместимости — описывает, насколько стабилен полимер остается при воздействии другого. Несовместимые пары могут реагировать химически, приводя к пустотам, окрашиванию или даже катастрофическому отказу. Для полимеров, не способных образовать химическую связь, рекомендуется положительное механическое крепление или физический замок для поддержания целостности стыка.
Ключевые соображения для выбора материалов формы для литья под давлением
Несоответствие между двумя смолами может привести ко всему — от навязчивого запаха в производственном цехе до взрывного отказа цилиндра. Инженеры должны поэтому тщательно оценивать пары смол и подтверждать отсутствие противопоказаний перед фиксацией дизайна формы.
Обычно несовместимые пары включают:
- Ацетал с PVC или CPVC
- Иономер с ацеталом, PVC или CPVC
- TPV с ацеталом, PVC или CPVC
Если один и тот же цилиндр и винт используются для нескольких смол — независимо от их совместимости — тщательная разборка и чистка обязательны. Даже следы несовместимой смолы могут инициировать реакцию.
Как трение, адгезия и износ влияют на много-материальное литье под давлением
Трибология — изучение трения и износа между движущимися поверхностями — играет критическую роль в проектировании защелок или интерлок-компонентов. Выбор материалов с низким трением и высокой износостойкостью, таких как HDPE или ацетал, помогает предотвратить заедания и продлевает срок службы детали.
Инженеры также могут включать металлические вставки — бронзу или латунь — для снижения износа, когда пластик лится вокруг них. Механическое связывание через положительный удерживающий элемент обеспечивает надежный стык, в то время как низкие износовые свойства металла смягчают долгосрочную деградацию.
Даже если овермолдинг и двухкомпонентные процессы создают химические или механические связи, отказы адгезии все равно могут возникать, особенно с термопластичными эластомерами (TPE). Тонкие накладки (менее 1/16 дюйма) могут остывать слишком быстро для надлежащего связывания, и несоразмерные соотношения длины к толщине могут способствовать скручиванию или расслоению.
Для улучшения адгезии независимо от типа эластомера рассмотрите эти стратегии:
- Проектируйте резкий переход между субстратом и накладкой для избежания утончения.
- Используйте запор для создания жесткого стопа для расплавленного материала и устранения скручивания или потенциальных точек разрыва.
- Обеспечьте адеквентную вентиляцию в инструменте для предотвращения застревания воздуха при овермолдинге.
- Держите вставки и субстраты чистыми для лучшего связывания.
- Предварительно нагревайте вставки для усиления адгезионной прочности.
Освойте выбор материалов для литья под давлением с SyBridge
Много-материальное литье под давлением доставляет долговечные, интегрированные детали, но выбор правильных пар полимеров требует экспертизы в химии, трибологии и дизайне. Опытный партнер вроде SyBridge может провести вас через выбор материалов, оптимизацию дизайна и планирование производства, обеспечивая надежные стыки и высококачественные детали.
По вопросам совместимости материалов для овермолдинга или двухкомпонентного литья, свяжитесь с дизайнерами SyBridge сегодня. С годами опыта мы помогаем продуктовым командам выбирать лучшие материалы для их следующего проекта. Давайте создадим нечто необычное вместе.
Промышленные технологии
- Адаптация автопарков в постпандемийную эру: стратегии и тренды
- Выбор идеального материала для HDI-ПП: Практическое руководство
- Ключевая роль электроэнергии в быту и современном обществе
- Может ли полиуретан быть действительно водонепроницаемым? Понимание водопоглощения
- Критическая роль уникальной идентификации в промышленном управлении активами
- Переоценка бизнес-рисков в пост-локдаунном мире
- Понимание статистического анализа измерений (MSA): цель, инструменты и влияние
- Холодная деформация металлов: методы, отличия от горячей обработки и преимущества
- Наука о разрыхлителях: как они делают тесто пышным
- Создание C# клиента для gRPC сервера PLCnext Control: Пошаговое руководство