



Почему формовочные инструменты для литья под давлением дороги: экспертное руководство по ценообразованию и экономии
Если вы когда-либо запрашивали котировку на формовочный инструмент для литья под давлением и удивились цене, вы не одни. Формы могут стоить от менее $10 000 до более $100 000 в зависимости от сложности детали, объема производства и конструкторских требований.
Это не произвольное ценообразование — форма — это высокоточное устройство, которое должно выдерживать тысячи PSI, экстремальное тепло и сотни тысяч циклов, сохраняя допуски в тысячных дюйма. Следующее руководство объясняет, что определяет эти затраты и, что важнее, как их можно управлять и снижать.
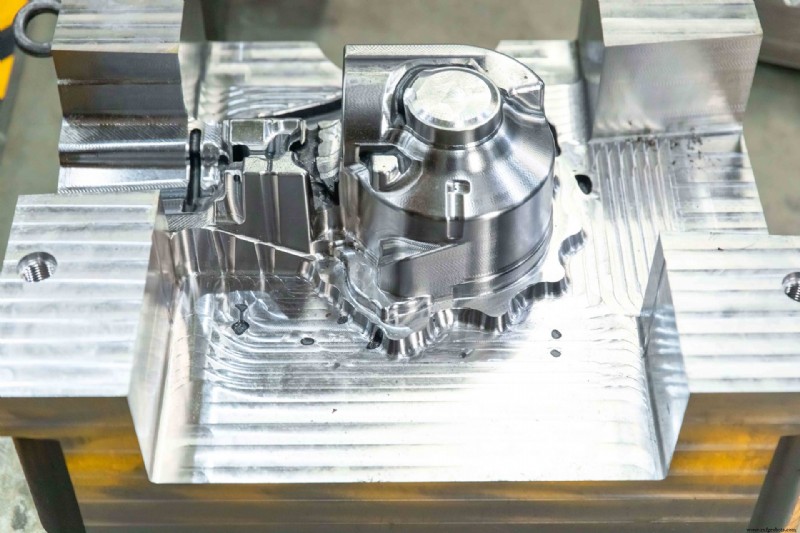
Что на самом деле влияет на стоимость форм для литья под давлением?
Форма — это больше, чем просто металлический блок. Она включает каналы охлаждения, системы выдавливания, вентиляцию, выравнивающие элементы и часто механические компоненты, такие как ползуны и лифтеры. Каждый элемент добавляет время проектирования, машино-время и материальные расходы.
Сложность и точность конструкции формы
Чем сложнее деталь, тем сложнее — и дороже — форма. Подрезки, внутренние резьбы и защелки требуют дополнительных механизмов и могут добавить 20–30% к общей стоимости. Именно поэтому анализ проектируемости для производства (DFM) до резки стали бесценен; изменения в CAD намного дешевле, чем переделка формы после механической обработки стали.
Высококвалифицированный труд и передовое производство (ЧПУ и ЭРС)
5-осевое ЧПУ обрабатывает основную геометрию полости, но имеет физические пределы. Электроэрозионная обработка (ЭРС) необходима для глубоких ребер, острых внутренних углов и мелких деталей. Проволочная ЭРС создает точные профили для ползунов и вставок. Квалифицированные операторы затем вручную полируют поверхности полостей для соответствия косметическим или функциональным спецификациям. Добавьте CAD/CAM-программирование, сборку формы, подгонку и пробные заливки, и вы увидите, почему труд — значительная часть стоимости.
Выбор материала для инструментов
Выбор правильного инструментального материала зависит от объема производства. Покупка слишком большого объема заранее — это отток денег; покупка слишком малого — принуждение к дорогому обновлению позже. Ниже приведено краткое сравнение наиболее распространенных инструментальных материалов:
| Инструментальный материал | Первоначальная стоимость | Обрабатываемость | Ожидаемый ресурс (циклов) | Лучше всего для |
|---|---|---|---|---|
| Алюминий | Низкая | Легко/Быстро | Несколько тысяч – десятки тысяч | Прототипирование, малый объем |
| Предзакаленная сталь (P20) | Средне-высокая | Умеренная | Сотни тысяч | Среднесерийное производство |
| Закаленная сталь (H13) | Очень высокая | Трудно/Медленно (ЭРС) | Миллионы+ | Крупносерийное, абразивные смолы |
Количество полостей и объем производства
Одноячейчатые формы имеют более высокую стоимость на деталь, но более низкие первоначальные затраты. Многоячейчатые формы увеличивают первоначальные вложения, но драматически снижают стоимость на деталь в масштабе. По мере роста объема многоячейчатые формы становятся наиболее рентабельными.
Скрытые затраты, которые нельзя игнорировать
После резки стали изменения конструкции становятся дорогими и иногда невозможными без переделки. Дефекты вроде заусенцев, углублений и искривлений — часто результат упущенных соображений DFM — дорого исправлять в производстве. Предотвращение проблем на этапе проектирования намного дешевле, чем их исправление постфактум.
Практические советы для снижения стоимости форм для литья под давлением
- Устраняйте подрезки и упрощайте геометрию. Перепроектируйте элементы для совмещения с направлением разформления формы. Каждая подрезка может сэкономить 20–30% на требуемом механизме.
- Оптимизируйте толщину стенок и уклоны. Равномерная толщина стенок (обычно 0,5–4 мм) устраняет углубления и искривления. Даже 1–2° уклона на внутренних стенках улучшает текучесть, снижает дефекты и продлевает срок службы инструмента.
- Сопоставляйте объем с материалом формы. Используйте алюминиевые инструменты для прототипов и ранней валидации. Переходите на P20 или H13 только после подтверждения конструкции и требований к объему.
- Проводите DFM-анализ до резки стали. Расположение впусков, конфликты выдавливания и позиции сварных линий дешево исправить в CAD, но дорого — в стали. DFM — крупнейший предпроизводственный ROI.
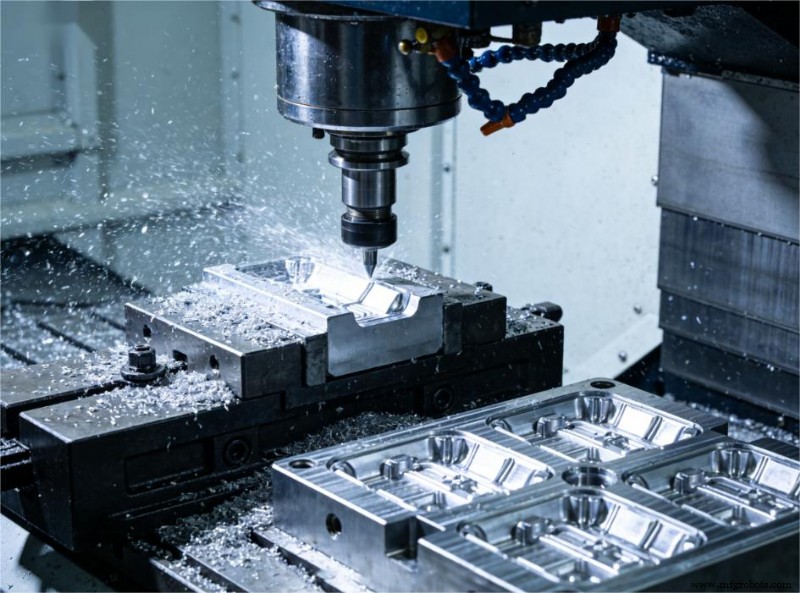
Как JTR помогает получить правильную форму по правильной цене
Надежный партнер может существенно повлиять как на первоначальные затраты на инструментарий, так и на долгосрочный ROI. В JTR Machine мы сочетаем DFM-анализ, высокоточную обработку и глубокий производственный опыт, чтобы помочь клиентам устранить ненужные расходы с самого начала.
JTR Machine сертифицирована по ISO 9001:2008 и TS 16949 (2015) и прошла аудит перехода на систему качества IATF в 2017 году. Наш завод оснащен более чем 70 высокоточными станками с ЧПУ, обеспечивающими наивысшее качество продукции.
Возможности литья под давлением
| Услуга | Срок исполнения | Материалы | Станки | Диапазон | Допуски | Гарантия |
|---|---|---|---|---|---|---|
| Литье под давлением | 1–4 недели | Термопласты и выборочные металлы (Al и сталь) | Высокопроизводительные, низкий процент брака | Термопластические инструменты, вставки, овермолдинг | ±0,0127 см (±0,05 дюйма) | Минимум 2000 циклов |
Когда вы загружаете файл в JTR, вы получаете больше, чем цену — наш DFM-обзор позволяет сравнивать затраты на инструментарий и на деталь в разных объемных сценариях, обеспечивая максимальную ценность до фиксации стали.
Следующие шаги
Хотя формовочные инструменты требуют значительных первоначальных вложений, умные конструкторские решения и надежный производственный партнер могут драматически улучшить ваш ROI. Если вы разрабатываете новый проект, позвольте JTR Machine проанализировать вашу конструкцию, оптимизировать стратегию инструментирования и устранить ненужные расходы до начала производства. Свяжитесь с нами для персонализированной DFM-оценки.
ЧаВО
В1: Сколько стоят формы для литья под давлением?
О1: Стоимость варьируется от менее $10 000 до $100 000+ в зависимости от объема заказа и сложности детали. Самая точная оценка получается из DFM-обзора и котировки.
В2: Какой типичный срок службы формы для литья под давлением?
О2: JTR гарантирует минимум 2000 циклов, с ресурсом, масштабируемым в зависимости от выбора материала и качества обслуживания.
В3: Сколько времени занимает процесс литья под давлением?
О3: Типичный срок исполнения 1–4 недели в зависимости от сложности формы и объема производства.
Связанные руководства
Промышленные технологии
- Освоение мягкой и твердой пайки печатных плат: техники и лучшие практики
- Защита цепочки поставок от принудительного труда: лучшие практики и соблюдение
- Проактивное ПО для технического обслуживания в организациях здравоохранения
- CN0549: новая платформа мониторинга состояния от Analog Devices ускоряет разработку железа, софта и алгоритмов
- Распространенные причины отказа контроллеров двигателей и их диагностика
- Fishbowl Manufacturing: интегрированное с QuickBooks решение для малых и средних бизнесов
- Познакомьтесь с Майком Стробел: Эксперт Swagelok по полевой инженерии, решающий сложные проблемы пробоотбора
- Критическая роль точной документации в инженерном успехе
- Как оснастка повышает точность водоструйной резки
- Раскройте операционное совершенство с аналитикой производственных данных ATS