



Основы шлифовального станка с плоским столом: технологии, правка круга и подбор
Цель
После изучения данного раздела вы сможете:
- Идентифицировать шлифовальный станок с плоским столом (плотошлифовальный).
- Описывать процедуры работы.
- Описывать процедуры правки круга.
- Описывать звуковой тест (Ring Test).
- Описывать замену шлифовального круга.
- Описывать процедуру подбора шлифовального круга.
- Перечислить основные абразивы и их лучшие области применения.
- Перечислить основные связующие и типы их применения.
- Идентифицировать тип круга по номеру, наименованию, эскизам или реальному кругу.
- Интерпретировать обозначения формы, размеров и пять базовых символов спецификации круга.
- Для типичных операций шлифования рекомендовать подходящий абразив, зернистость, твердость и связующее.
Плотошлифовальный станок используется 주로 на финишных операциях. Это высокоточный инструмент, использующий стационарный вращающийся абразивный круг для снятия тонкого слоя металла с детали, закрепленной в тисках (или на магнитном столе). Стол движется взад-вперед под кругом. Максимальный размер обрабатываемой детали: 450 мм (длина) × 200 мм (высота) × 150 мм (ширина). Стол магнитный, магнит включается рычагом спереди. Глубина реза: максимум и минимум 0,0127 мм (0,005 дюйма). Движение стола может быть автоматическим (реципроцирующим) или ручным.
Меры безопасности
Помимо общих правил безопасности в машиностении, соблюдайте:
- Всегда носите защитные очки — станок может разбрасывать стружку во все стороны.
- Ждите, пока круг наберет максимальную скорость перед работой — могут быть невидимые дефекты.
- Длинные волосы связывайте — чтобы не заплелись в механизме.
- Не ударяйте кругом о заготовку — это создает дефекты, круг может разлететься.
- Всегда убеждайтесь, что защитный катер на месте — он защищает от стружки.
- Заготовка должна быть надежно закреплена.
- Магнитный стол должен быть чистым — стружка может поцарапать деталь или вызвать смещение.
- Пуск/останов должны быть в зоне досягаемости оператора.
- Проверяйте круг перед установкой — он должен быть в хорошем состоянии и надлежаще обслужен.
- Следуйте инструкциям производителя по установке кругов.
- Поддерживайте лицевую поверхность круга равномерно отправленной.
- Защитный катер должен закрывать минимум половину круга.
- Снимите заусенцы с поверхности детали перед установкой на магнитный стол.
- Протрите магнитный стол тканью, затем ладонью.
- Положите лист бумаги немного больший детали в центр стола.
- Установите деталь на бумагу и включите магнит.
- Проверьте удержание, пытаясь сдвинуть деталь.
- Проверьте зазор между кругом и деталью перед пуском.
- Пробегите новый круг ~1 минуту перед заходом на деталь.
- Стойте в стороне от круга при пуске.
- Выключайте СОЖ перед остановкой круга — чтобы не создать динамический дисбаланс.
- Рабочая поверхность должна быть свободна от стружки, инструментов и материалов.
- Пол вокруг станка чистый, без масла и смазки.
- Используйте вентиляцию для удаления пыли, стружки и капель СОЖ.
- При обслуживании следуйте процедуре Lockout/Tagout.
Процедура работы
- Первый шаг — убедиться, что материал можно шлифовать. Мягкие материалы (алюминий, латунь) забивают круг и теряют эффективность — тогда круг нужно чистить (см. раздел Обслуживание). Макс. размер: 450×200×150 мм.
- Закрепите деталь в тисках и включите магнитный стол. Ручными volantами по продольному и поперечному ходам позиционируйте деталь под кругом. Круг также можно слегка сместить для точной установки.
- Запустите станок. Дождитесь максимальной скорости (безопасность). Если круг работает нормально, используйте ручную подачу для высокоточных работ.
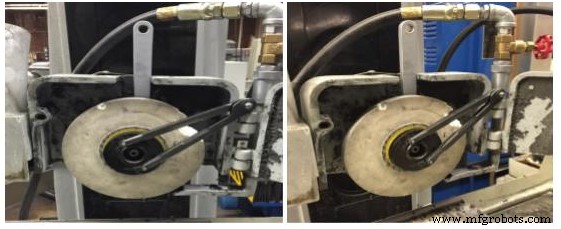
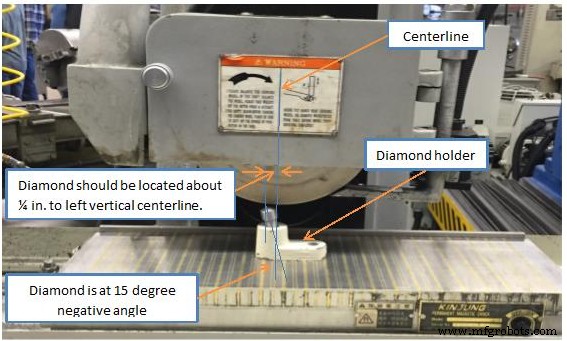
Правка круга (Dressing the Wheel)
- Установите алмазный правку на стол.
- Позиционируйте алмаз на 6 мм левее центра круга.
- Зафиксируйте правку включением магнитного стола.
- Включите питание станка (переключатель ON), затем зеленую кнопку пуска шпинделя.
- Вертикальным volantом опускайте круг до легкого контакта с алмазом.
- Выключите станок после контакта.
- Снова включите станок. Пока круг вращается, медленно опускайте его по Z до образования малого пылевого облака.
- Сделайте один проход туда-обратно по оси Y (поперечному). Остановите станок после прохода.
- При остановке правка должна быть ~12 мм от круга.
- Проверьте чистоту круга. Если нужно — повторите шаги 8–9.
Звуковой тест (Ring Test)
Шлифовальные круги должны быть осмотрены и прозвонены перед установкой для исключения трещин и дефектов. Легко постучите по кругу легким неметаллическим предметом. Целостный круг дает чистый металлический звон.
Выполнение теста:
- Круг должен быть сухим и чистым (без опилок, грязи, глушащих звук).
- Нужен твердый пластиковый или деревянный предмет (ручка отвертки, деревянный молоток для крупных кругов). Металл не использовать.
- Подвесьте круг на стержне/осе в отверстии — он должен свободно вращаться. Не устанавливайте на станок. Если круг слишком большой — поставьте на чистую твердую поверхность.
- Представьте вертикальную линию через центр круга.
- Стучите по 45° по обе стороны от вертикали, в 25–50 мм от края. (Крупные круги можно стучать по краю).
- Переверните круг на 180° (низ стал верхом).
- Снова стучите по 45° по обе стороны от вертикали.
- Круг проходит тест, если звук чистый и звонкий во всех четырех точках. Если в какой-то точке звук глухой — круг треснутый. Не используйте.
Замена шлифовального круга
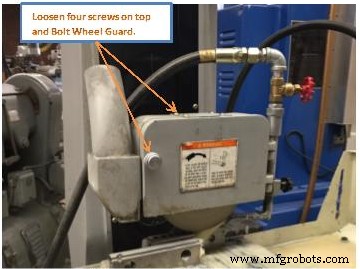
- Откройте кожух круга. Если зажат сильно — могут понадобиться разводной ключ, обычный ключ и резиновый молоток.
- Снимите верхнюю металлическую пластину, открутив крепящие винты.
- Сзади шпинделя есть отверстие. Вставьте разводной ключ справа в заднюю часть шпинделя — он должен войти в отверстие.
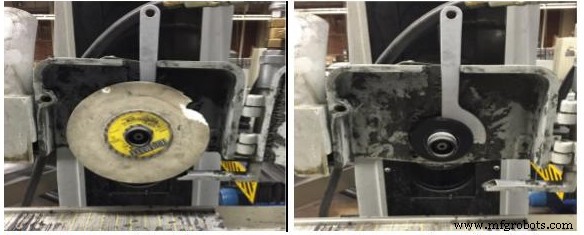
- Вставьте ключ (виловый) в две отверстия на лицевой стороне круга. При откручивании: вправо — ослабляет, влево — затягивает (левая резьба).
- Ударьте резиновым молотком по виловому ключу для разжима.
- Для установки нового круга действуйте в обратном порядке. Виловый ключ влево затягивает. При установке ключ должен быть слева, а не справа. Затяните вручную, затем молотком.
- Снимите ключ с задней части шпинделя.
- Закрутите пластину на кожух.
- Закройте кожух, затяните зажим.
Процедура шлифования
- Убедитесь, что круг подходит для материала. Разные круги для алюминия, нержавейки, титана.
- Очистите стол перед установкой детали — избежать помех магниту.
- Установите магнитные параллели вокруг детали для исключения смещения.
- Включите магнитный стол для фиксации.
- Настройте продольное и поперечное положение стола, чтобы центрировать деталь под кругом.
- Опустите круг на 25 мм над деталью.
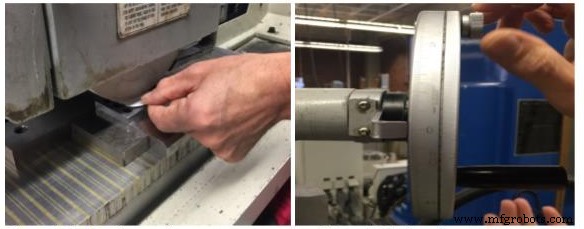
- Положите лист бумаги между кругом и деталью. Двигайте бумагу туда-сюда, одновременно опуская круг, пока бумага не перестанет двигаться — это зануление оси Z. См. рис. 1.
- Установите ноль оси Z: настройте шкалу ручного подачи по Z на 0 дюймов. См. рис. 2.
- Закрепите ограничители продольного хода стола так, чтобы перелет был ~25 мм на каждом конце.
- Сместите стол так, чтобы круг был ~25 мм справа от детали.
- Опустите круг до заданной глубины шлифования. Макс. подача по Z — 0,025 мм за проход (0,001 дюйма).
- Убедитесь, что круг не касается детали. Включите основное питание, зеленую кнопку шпинделя и СОЖ.
- Шлифуйте проходами влево-вправо по оси X.
- После обработки первой полосы поверните поперечный волант на 1/2 оборота по часовой стрелке.
- Шлифуйте следующую полосу влево-вправо.
- Повторяйте до полной обработки, затем повторите для другой стороны.
Шлифовальный круг — подбор
Шлифовальный круг — это режущий инструмент. Кроме кругов общего назначения, абразив, зернистость, твердость, структура и связующее должны подбираться под конкретную операцию, как и фреза, сверло или резец.
Восемь факторов, влияющих на выбор спецификации круга:
- Рекомендации производителя круга.
- Материал заготовки и его твердость.
- Объем снятия и требуемая чистота.
- Площадь контакта круг-деталь.
- Тяжесть операции (грубое/финишное).
- Окружная скорость круга.
- Скорость подачи.
- Технология выполнения (ручная/автомат).
Рекомендации
- Материал и твердость определяют выбор абразива, зернистости и твердости круга.
- Корунд (Al₂O₃) — лучше для сталей. Кремнезем (SiC) — для чугуна, цветных металлов, неметаллов.
- Мелкая зернистость — для мелкого снятия; на мягких вязких материалах можно крупнее зернистость для большего снятия.
- Твердость материала влияет на твердость круга (grade). На мягких материалах можно твердый круг (он медленнее затухает). На твердых — мягкий круг (быстрее сбрасывает затупившиеся зерна, открывая новые острые).
- Объем снятия и чистота влияют на зернистость и связующее.
- Крупная зернистость — для быстрого снятия без требований к чистоте (грубое шлифование). Мелкая — для высокой чистоты.
- Керамическое связующее (Vitrified) — для коммерческой чистоты. Органические (бакелит, каучук, шеллак) — дают высшую чистоту.
- Площадь контакта влияет на зернистость и твердость.
- При большой площади контакта (шлифование чашечными кругами, цилиндрами, сегментами) нужна крупная зернистость для удаления стружки. При уменьшении площади контакта и росте удельного давления — мелкая зернистость.
- По твердости: на большой площади — мягкий круг для нормального самоострения. На малой — твердый, чтобы выдержать высокое давление.
- Тяжесть операции влияет на абразив и твердость.
- Для грубого шлифования стали — твердый абразив 4A Al₂O₃.
- Для легкого точного шлифования сталей и полусталей — мягкие абразивы 32А, 38А. Для точного и полуточного шлифования мягких и твердых сталей — промежуточные 57А, 19А.
- Тяжесть операции влияет на твердость: твердые круги для грубого (снимание заусенцев), средние и мягкие — для точных операций.
- Скорость круга часто диктует тип связующего.
- Керамическое связующее не использовать выше 33 м/с (6500 sfpm). При превышении — бакелит, каучук, шеллак. Никогда не превышайте безопасную скорость на бирке/круге/прокладке.
- Скорость подачи
- Чем выше подача, тем больше шлифовальное давление. Если увеличивается скорость шлифования, растет износ — нужен более твердый круг.
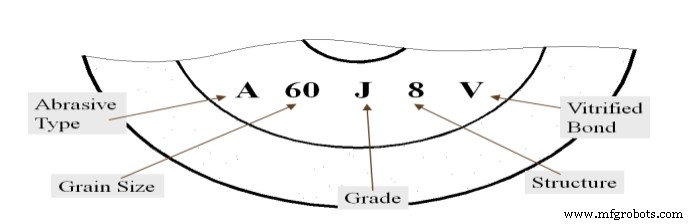
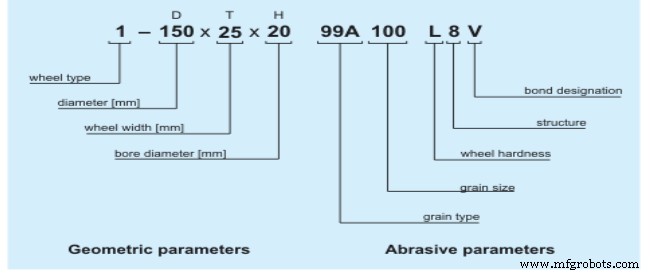
Стандартная система маркировки круга идентифицирует пять основных факторов:
- Тип абразива
- Зернистость
- Твердость (Grade)
- Структура
- Связующее
Первый символ: Тип абразива
Маркировка A 60-J8V означает:
- A — электрокорунд (Fused aluminum oxide)
Второй символ: Зернистость (Grit Size)
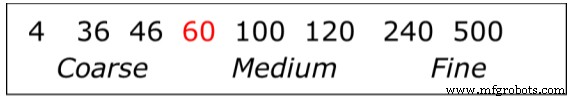
Шкала зернистостей (см. рис.):
Третий символ: Твердость (Grade of Hardness)
- Твердость = сила связи связующего. Чем сильнее связь, тем тверже круг.
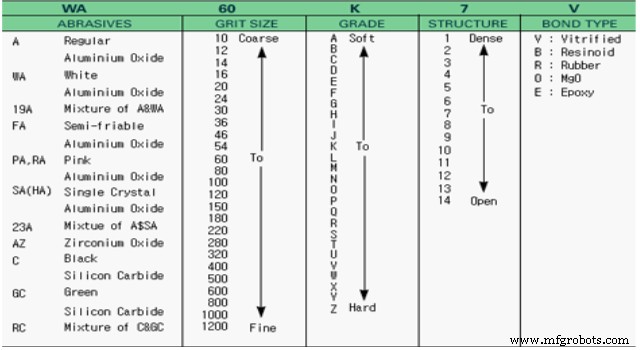
- A–G — мягкие. H–P — средние. R–Z — твердые.
Четвертый символ: Структура (Structure)
- Структура = расстояние между абразивными зернами. Обозначается числами.
- 1 — плотная структура. 8 — средняя. 15 — открытая.
Пятый символ: Связующее (Bond)
- Обозначается буквой:
- V — керамическое (Vitrified)
- B — бакелит (Resinoid)
- R — каучук (Rubber)
- E — шеллак (Shellac)
- M — металлическое (Metal)
Пример стандартной маркировки:
1- A – 305 × 25 × 127 WA 46 K 8 V 7N 2000 m/min
ТИП (WHEEL TYPE): 1 (прямой профиль)
ЛИЦО: A
РАЗМЕР: D × W × H
АБРАЗИВ: WA (см. рис. 2)
ЗЕРНИСТОСТЬ: 46
ТВЕРДОСТЬ: K
СТРУКТУРА: 8
СВЯЗУЮЩЕЕ: V
КОД ПРОИЗВОДИТЕЛЯ: 7N
МАКС. ОБ/МИН: 2000 м/мин
Тест по разделу
- Перечислите пять мер безопасности.
- Перечислите пять основных узлов плотошлифовального станка.
- Что такое алмазная правка?
- На каком расстоянии слева от центра круга должна находиться алмазная правка?
- Что такое звуковой тест (Ring Test)?
- Как выполняется звуковой тест?
- При подборе круга 8 факторов влияют на спецификацию. Назовите пять из них.
- Для чего лучше всего подходят круги на корунде?
- Стандартная система маркировки идентифицирует пять факторов. Назовите все пять.
- Круг маркирован
WA 80-L9B. Расшифруйте обозначение.
Информация об источнике
Материал основан на следующих источниках:
Шлифование и полировка — из «Инструменты машиностроения» Массачусетского технологического института, CC:BY-NC-SA 4.0.
Промышленные технологии
- Достижение превосходной отделки поверхности с литьем в оболочках
- Освоение станка с вертикальной шпиндельной осью: безопасность, техники и нарезание резьбы
- Вращающийся шлифовальный станок поверхности: точная поверхностная отделка для высокого качества
- Плоское шлифование: традиционные техники для точности
- Основы ПЛК плоскошлифовальных станков: точное финишное обрабатывание металлов и неметаллов
- Полное руководство по шлифовальным станкам плоского шлифования: особенности, применение, преимущества
- Понимание четырех ключевых типов шлифовальных станков и их применение
- Максимальная эффективность и точность с настольной шлифовальной машиной
- Колонный шлифовальный станок: подробный обзор и применение
- Понимание допуска плоскости в GD&T: обеспечение точного производства деталей