



Модуль 1: Мастерство траммирования головки фрезерного станка и точной настройки
Цель
После завершения этого модуля вы должны уметь:
- Описать, как траммировать головку фрезерного станка.
- Объяснить, как индинировать тиски.
- Объяснить использование пружинных коллетов.
- Описать разницу между восходящей и нисходящей фрезеровкой.
- Объяснить, как использовать находчик кромки.
- Описать, как правильно настроить коробку быстрой смены передач.
- Описать, как выпрямить заготовку.
- Описать торцевую фрезеровку.
- Описать передовые методы удержания деталей.
Инструменты для траммирования
Часовой индикатор — прецизионный инструмент для измерения минимальных дефлекций между двумя поверхностями.
При траммировании часовой индикатор, прикрепленный к патрону, используется для определения ориентации головки фрезерного станка к столу. Тот же ключ, используемый для затяжки и ослабления quil, может использоваться для регулировки различных болтов на головке станка.
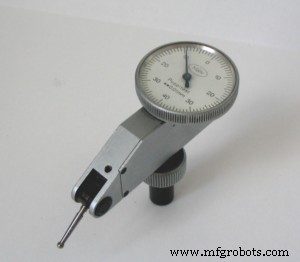
Часовой индикатор, используемый для траммирования головки.
Траммирование головки фрезерного станка
Траммирование обеспечивает перпендикулярность головки фрезерного станка осям X и Y стола. Этот процесс гарантирует, что режущие инструменты и фрезерные поверхности перпендикулярны столу. Правильное траммирование также предотвращает формирование неправильных узоров при фрезеровании.
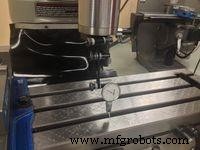
Часовой индикатор, прикрепленный к шпинделю для точного выравнивания головки фрезерного станка.
Головка вертикального фрезерного станка может наклоняться вперед-назад и вбок. Иногда эти регулировки могут дрейфовать. Головку станка следует проверять и регулировать периодически, обеспечивая перпендикулярность шпинделя столу.
- Удалите тиски с фрезерного стола.
- Прикрепите часовой индикатор к шпинделю и сместите индикатор на 6 дюймов от оси шпинделя. Убедитесь, что щуп индикатора обращен вниз.
- Поднимите фрезерный стол так, чтобы при контакте с индикатором он показывал между 0,005 и 0,010 дюйма. Это чтение называется предзагрузкой.
- Позиционируйте часовой индикатор так, чтобы он был виден, затем установите безель на ноль.
- Вращайте шпиндель вручную, наблюдая за индикатором.
- Если показания индикатора остаются на нуле, шпиндель выровнен.
- Если показания не ноль, продолжайте траммирование головки как показано ниже.
Процесс траммирования для оси X
- Для траммирования вокруг оси X (направление слева направо фрезерного верстака при взгляде на фронт станка), ослабьте шесть болтов (три с каждой стороны станка) с использованием фрезерного ключа.
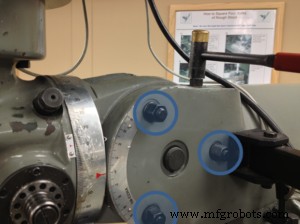
Расположение болтов, которые нужно ослабить, чтобы позволить головке вращаться вокруг оси X.
- После ослабления болтов, снова затяните их вручную плюс ¼ оборота с фрезерным ключом.
- Болт регулировки, который двигает головку фрезерного станка вверх-вниз вокруг оси X, расположен на задней части станка.
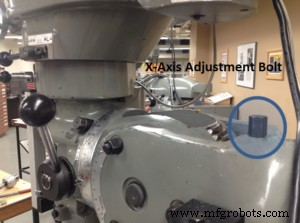
Болт регулировки, используемый для позиционирования головки фрезерного станка вертикально вокруг оси X.
- Два транспортира используются для указания общего выравнивания. Большой транспортир на головке станка имеет красную указывающую стрелку, которая должна выравниваться с нулевым маркером на изогнутом транспортире на теле станка. Это дает только общее руководство, показания часового индикатора необходимы для точного выравнивания.
- Позиционируйте часовой индикатор к задней части стола. Обнулите часовой индикатор (предзагруженный на 0,005–0,010"). Обязательно измеряйте на безупречной поверхности фрезерного стола. Может потребоваться сдвинуть стол, чтобы избежать щелей в столе.
Часовое индинирование вокруг головки фрезерного станка по оси X.
- С обнуленным индикатором и шпинделем в нейтрали, вращайте шпиндель так, чтобы часовой индикатор теперь был на передней части стола, идеально 180 градусов. Обязательно хватайте зажим, прикрепленный к шпинделю (чтобы не менять вертикальную конфигурацию индикатора).
- Заметьте направление, в котором вращается индикатор, чтобы определить направление, в котором головке станка нужно двигаться. Движение по часовой стрелке требует, чтобы головка была отрегулирована вверх, а против часовой — вниз.
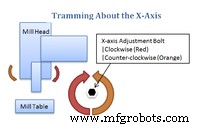
Регулировка головки фрезерного станка вокруг оси X.
- Диаграмма выше показывает, как движение болта регулировки коррелирует с движением головки станка. Уверенные в правильном направлении, отрегулируйте головку так, чтобы достигнута ½ разницы между задним и передним измерениями. Например, если заднее чтение ноль, а переднее 0,010", отрегулируйте головку так, чтобы индикатор показывал 0,005" ближе к нулю.
- После первого регулирования снова обнулите часовой индикатор. Рекомендуется обнулять с той же позиции для избежания путаницы, однако это не обязательно. Продолжайте процесс регулировки до тех пор, пока разница между передним и задним не будет более 0,002 дюйма.
- После удовлетворения показаниями, начните затяжку ослабленных болтов, затягивая их равномерно по очереди для предотвращения изменения выравнивания. Перепроверьте измерение между передним и задним, чтобы убедиться, что головка не сместилась значительно от затяжки.
Процесс траммирования для оси Y
- Для начала траммирования вокруг оси Y, есть четыре болта на фронте станка, которые нужно ослабить для разрешения движения головки. Болты должны быть ослаблены, затем снова затянуты чуть за пределами ручного затягивания (около ¼ оборота после ручного затягивания с подходящим ключом).
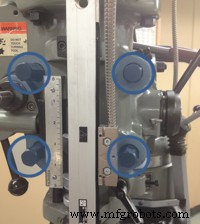
Расположение болтов, которые нужно ослабить, чтобы позволить головке вращаться вокруг оси Y.
- Болт регулировки для движения головки фрезерного станка влево-вправо вокруг оси Y показан на рисунке ниже. Вращая этот болт по и против часовой стрелки, головка станка будет двигаться соответственно.
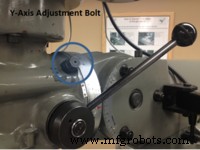
Болт регулировки, используемый для позиционирования головки фрезерного станка вокруг оси Y.
- Указывающая стрелка на транспортирах для траммирования вокруг оси Y расположена на отдельной пластине, контактирующей с вертикальным транспортиром. Эта указывающая стрелка и ноль на вертикальном транспортире могут использоваться для оценки начальной точки для траммирования.
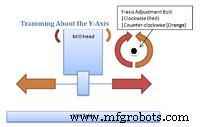
Регулировка головки фрезерного станка вокруг оси Y.
- Рисунок выше показывает, как болт регулировки для траммирования вокруг оси Y влияет на головку станка. Используйте тот же процесс, что описан для траммирования вокруг оси X, однако используйте левые и правые позиции головки станка как опорные точки в противовес передней и задней как сделано ранее.
- После завершения регулировок затяните болты на головке станка и перепроверьте измерения вокруг оси X и оси Y. Возможно, что траммирование в любом направлении могло быть изменено повторной затяжкой болтов. Убедитесь, что все измерения в пределах 0,002 дюйма. Если измерения не в допуске, процесс траммирования придется повторить.
Индинирование тисков
- Большинство заготовок удерживаются в тисках, закрепленных к столу.
- Важно выровнять тиски с осями подачи на станке для обработки особенностей, выровненных с краями заготовки.
- Закрепите тиски на столе с помощью Т-болтов и зафиксируйте их плотно, но все еще позволяя регулировку тисков.
- Установите часовой индикатор в шпиндель станка с щупом, обращенным от оператора.
- Опустите шпиндель, затем позиционируйте подшипник стола до касания фиксированной челюсти тисков индикатором. Продолжайте до регистрации половины оборота индикатором.
- Установите безель часового индикатора на ноль.
- Проведите индикатор по лицу тисков с поперечной подачей.
- Индикатор останется на нуле, если тиски выпрямлены.
- Если индикатор не остается на нуле, перевыровняйте тиски легкими ударами мягкого молотка до тех пор, пока индикатор не покажет половину своего предыдущего значения.
- Повторяйте процесс до тех пор, пока часовой индикатор не покажет ноль через полное перемещение от одной стороны тисков к другой.
- Закрепите Т-болты надежно, не меняя ориентации тисков. Перепроверьте выравнивание тисков.
Типы фрезерных резаков
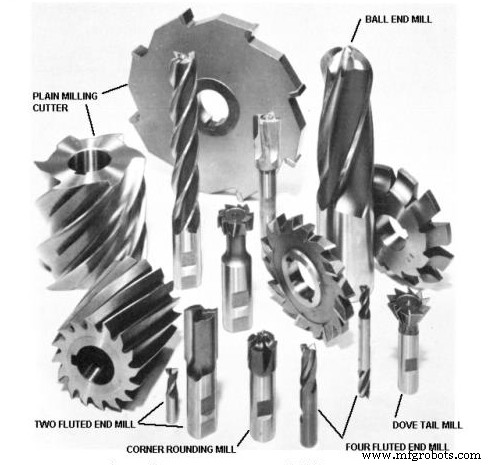
Ассортимент фрезерных резаков.
- Фрезерные резаки с цельными шпинделями обычно используются в вертикальных фрезерных станках.
- Фрезерные резаки с шпоновыми отверстиями обычно используются в горизонтальных фрезерных станках.
- Торцевые фрезы используются для резки карманов, шпонок и пазов.
- Двухщелевые торцевые фрезы могут использоваться для погружения в заготовку как сверло.
- 2 и 3 шпоны обычно для алюминия, 4 шпоны лучше для нержавеющей стали. Больше шпоны — лучше резка, но по более высокой цене.
- Торцевые фрезы с более чем двумя шпонами не должны погружаться в заготовку.
- Скругления могут быть произведены шаровыми торцевыми фрезами.
- Множественные особенности как скругленные края могут быть сделаны формообразующими фрезами.
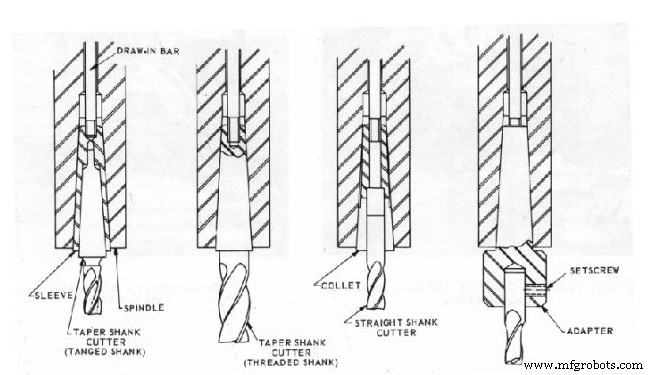
Методы удержания торцевой фрезы.
Пружинные коллеты
- Если инструмент нужно удалить, заблокируйте quil в самой высокой позиции.
- Затем ослабьте drawbar ключом, используя тормоз.
- Убедитесь, что резьба drawbar остается зацепленной в коллете. Если они не зацеплены, резак упадет и потенциально будет поврежден, когда коллет освободится от шпинделя.
- Чтобы освободить коллет от шпинделя, постучите по концу drawbar.
- Наконец, открутите drawbar от коллета.
- Для установки другого резака поместите резак в коллет, подходящий под шейку.
- Вставьте коллет в шпиндель, убедившись, что шпонка выравнена правильно с шпонкой в шпинделе.
- Начните навивку drawbar в коллет, держа резак одной рукой. После этого используйте ключ для затяжки drawbar, зацепляя тормоз.
Восходящая vs Нисходящая фрезеровка
Важно знать разницу между конвенциональной и восходящей фрезеровкой. Использование неправильной процедуры может привести к сломанным резакам и бракованным заготовкам.
Конвенциональная фрезеровка
- Заготовка подается против вращения резака.
- Конвенциональная фрезеровка обычно предпочтительна для черновых срезов.
- Конвенциональная фрезеровка требует меньше силы, чем восходящая.
- Не требует устранителя люфта и тугих гиб-блокировок стола.
- Рекомендуется при обработке отливок и горячекатаной стали.
- Также рекомендуется при наличии твердой поверхности, résultирующей от накипи или песка.
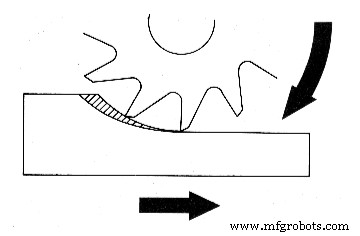
Показано выше: Конвенциональная фрезеровка
Восходящая фрезеровка
- Заготовка подается с вращением резака.
- Этот метод дает лучший финиш. Стружка не переносится в заготовку, таким образом не повреждая финиш.
- Приспособления стоят дешевле. Восходящая фрезеровка зажимает заготовку вниз, поэтому простые удерживающие устройства могут использоваться.
- Толщина стружки склонна становиться меньше ближе к краю, поэтому меньше шанс разлома края, особенно с ломкими материалами.
- Увеличивает жизнь инструмента. Жизнь инструмента может увеличиться до 50% за счет накопления стружки за инструментом.
- Стружку можно удалять легче, так как стружка падает за резаком.
- Снижает необходимую мощность на 20%. Это из-за использования резака с большим углом наклона.
- Не рекомендуется, если заготовку нельзя удержать надежно или если станок не может поддерживать высокие силы.
- Не может использоваться для обработки отливок и горячекатаной стали.
- Этот метод может вытянуть заготовку в резак и прочь от удерживающего устройства, приводя к сломанным резакам и бракованным заготовкам.
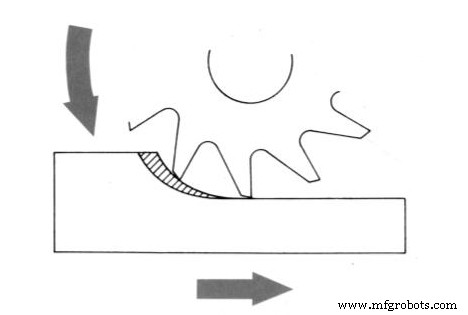
Показано выше: Восходящая фрезеровка
Установка скорости шпинделя
- Скорость шпинделя меняется в зависимости от геометрии привода.
- Ручная рукоятка может использоваться для регулировки скорости шпинделя на новых станках.
- Чтобы сменить скорость, шпиндель должен вращаться.
- Скорость (в об/мин) показана на часовом индикаторе.
- На часовом индикаторе две шкалы для низкого и высокого диапазонов.
- Рычаг используется для смены диапазона станка.
- Иногда незначительное вращение шпинделя необходимо для правильного зацепления шестерен.
Использование находчика кромки
- Кромки заготовки должны быть локализованы перед фрезерной работой, требующей высокой точности. Находчик кромки помогает в находке кромок.
- Рекомендуется 800–1200 об/мин шпинделя.
- Чтобы использовать находчик кромки, слегка сместите две половины, чтобы они качались при вращении.
- Медленно сдвигайте заготовку к находчику кромки.
- Находчик кромки центрируется, затем внезапно теряет концентричность.
- Цифровой показ говорит позицию шпинделя.
- Диаметр находчика кромки 0,200". Так что добавление или вычитание половины (0,100") будет центром инструмента.
- Если центрирование на верхнем левом, добавьте 0,100" к оси X и вычтите 0,100" от оси Y. Если центрирование на верхнем правом, вычтите 0,100" от оси X и вычтите 0,100" от оси Y.
- Опорный ноль детали — когда резак обнулен на осях X и X.
- Конический находчик кромки намного легче, но не так точен. Используйте конический находчик кромки только если прецизионность не необходима.
Использование микрометрических циферблатов
- Большинство ручных подач на фрезерном станке имеют микрометрические часовые индикаторы.
- Если длина подачи известна, часовой индикатор должен быть установлен на это число (тысячные дюйма).
- Чтобы освободить часовой индикатор, вращайте фиксирующее кольцо против часовой стрелки. Установите циферблат и снова затяните.
- Перед установкой часового индикатора убедитесь, что люфт столового привода взят.
- Обычно для новых станков характерны цифровые показания, которые предпочтительнее, потому что они напрямую измеряют позицию стола. При использовании цифрового показания проблемы с люфтом отменяются.
Выпрямление заготовки
- При изготовлении квадратного угла вертикально ориентируйте завершенный край в тисках и зажмите его легко к детали.
- Поставьте машиниста-квадрат против завершенного края и основания тисков.
- Выровняйте заготовку с квадратом, легкими ударами резиновым молотком.
- Надежно зажмите тиски.
- Верхний край детали готов к фрезерованию.
Торцевая фрезеровка
- Часто необходимо отфрезеровать плоскую поверхность на большой заготовке. Это лучше делается с использованием лицевой фрезы.
- Резак примерно на дюйм шире заготовки должен быть выбран для завершения лицевой фрезеровки в один проход.
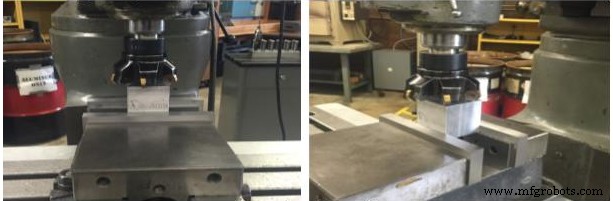
Показано выше: Лицевая фрезеровка
Фрезерование пазов
- Квадратные пазы могут быть нарезаны торцевыми фрезами.
- В один проход пазы могут быть созданы с точностью до двух тысячных дюйма.
- Используйте торцевую фрезу меньше желаемого паза для большей точности.
- Измерьте паз и сделайте второй проход для раскрытия паза до желаемого размера.
- Глубина реза не должна превышать диаметр резака.
Передовые методы удержания деталей
- Используйте V-блок для фиксации круглой заготовки в тисках. Может использоваться горизонтально и вертикально.
- Зажим круглой заготовки в V-блоке обычно повреждает заготовку.
- Коллет-блоки сделаны для удержания круглых заготовок.
- Для фрезерования особенностей с интервалами 90 градусов, используйте квадратный коллет-блок.
- Для фрезерования особенностей с интервалами 60 градусов, используйте шестигранный блок.
- Проще всего настроить заготовку, когда особенности перпендикулярны или параллельны краям заготовки. Сложнее настроить заготовку, когда особенности не параллельны или перпендикулярны краям. Иногда угловая пластина может использоваться для фрезерования заготовки под любым желаемым углом.
- Детали, не подходящие в тиски, могут быть напрямую закреплены к столу с зажимными хомутами.
- Используйте параллельники для создания зазора между работой и столом.
- Немного наклоните хомуты вниз в работу.
- Вращающиеся столы можно поставить на стол для создания круговых особенностей.
- Вращающиеся столы позволяют вращение заготовки.
- Используйте часовой индикатор для точного контроля угла вращения.
- Используйте шар для неправильно оформленных заготовок. Убедитесь, что берете только небольшие срезы, чтобы не выбросить заготовку из тисков.
ТЕСТ МОДУЛЯ
- Какой инструмент используется для траммирования головки?
- Объясните процесс траммирования для оси X.
- Объясните процесс траммирования для оси Y.
- Какова цель индинирования тисков?
- Назовите три типа фрезерных резаков.
- Объясните, как работает пружинный коллет.
- Какая разница между конвенциональной и восходящей фрезеровкой?
- Кратко опишите, как вращающийся стол может быть центрирован с вертикальным шпинделем фрезерного станка.
- Кратко опишите, как установить скорость шпинделя на фрезерном станке.
- Какой инструмент используется для фрезерования поверхностей большой заготовки?
Промышленные технологии
- Интегральный таймер 555: вечный эталон в аналоговом проектировании
- Квадратное уравнение: надежный инструмент для решения уравнений второй степени
- Мастерство D-защелки: чистая 1-битная схема памяти
- Понимание фрезерно-токарных и токарно-фрезерных станков: подробное руководство
- Понимание фрезерных станков: типы, функции и применения
- Руководство по выборке фрезерно-сверлильного станка: экспертные советы и ключевые характеристики
- Вертикальная ленточная пила (Vertical Band Saw Mill): точное резание дерева и металла
- Понимание расточной головки фрезерного станка
- Как выбрать идеальный фрезерно-сверлильный станок для ваших проектов
- Полное руководство по типам крепежа для промышленного применения