



Мастерство фрезерования: скорости, подачи и техники нарезания резьбы
Цель
После завершения этого модуля вы должны уметь:
- Идентифицировать и выбирать настройки и операции вертикального фрезерного станка для разности задач обработки.
- Выбирать правильную скорость резания для разных типов материалов.
- Рассчитывать скорости резания и подачи для операций торцевой фрезеровки.
- Объяснять, как правильно настроить для силового подачи нарезания резьбы.
Скорость резания
Скорость резания определяется как скорость на внешнем крае инструмента в момент резания. Это также известно как поверхностная скорость. Поверхностная скорость, поверхностная футаж и площадь поверхности напрямую связаны. Если два инструмента разного размера вращаются с одинаковыми оборотами в минуту (об/мин), больший инструмент имеет большую поверхностную скорость. Поверхностная скорость измеряется в поверхностных футах в минуту (SFM). Все режущие инструменты работают на принципе поверхностного футажа. Скорости резания зависят в основном от вида материала, который вы режете, и вида режущего инструмента, который вы используете. Твердость материала заготовки имеет большое отношение к рекомендуемой скорости резания. Чем тверже материал заготовки, тем медленнее скорость резания. Чем мягче материал заготовки, тем быстрее рекомендуемая скорость резания (см. Рисунок 1).
Сталь Железо Алюминий Свинец
Рисунок 1: Увеличение скорости резания на основе твердости материала заготовки
Твердость материала режущего инструмента также будет иметь большое отношение к рекомендуемой скорости резания. Чем тверже сверло, тем быстрее скорость резания. Чем мягче сверло, тем медленнее рекомендуемая скорость резания (см. Рисунок 2).
Углеродистая сталь Высокоскоростная сталь Твердый сплав
Рисунок 2: Увеличение скорости резания на основе твердости режущего инструмента
Таблица 1: Скорости резания для типов материалов
| Тип материала | Скорость резания (SFM) |
|---|---|
| Низкоуглеродистая сталь | 40-140 |
| Среднеуглеродистая сталь | 70-120 |
| Высокоуглеродистая сталь | 65-100 |
| Легкообрабатываемая сталь | 100-150 |
| Нержавеющая сталь, C1 302, 304 | 60 |
| Нержавеющая сталь, C1 310, 316 | 70 |
| Нержавеющая сталь, C1 410 | 100 |
| Нержавеющая сталь, C1 416 | 140 |
| Нержавеющая сталь, C1 17-4, pH | 50 |
| Легированная сталь, SAE 4130, 4140 | 70 |
| Легированная сталь, SAE 4030 | 90 |
| Инструментальная сталь | 40-70 |
| Чугун — обычный | 80-120 |
| Чугун — твердый | 5-30 |
| Серый чугун | 50-80 |
| Алюминиевые сплавы | 300-400 |
| Никелевый сплав, Monel 400 | 40-60 |
| Никелевый сплав, Monel K500 | 30-60 |
| Никелевый сплав, Inconel | 5-10 |
| Кобальтовые сплавы | 5-10 |
| Титановый сплав | 20-60 |
| Нелегированный титан | 35-55 |
| Медь | 100-500 |
| Бронза — обычная | 90-150 |
| Бронза — твердая | 30-70 |
| Цирконий | 70-90 |
| Латунь и алюминий | 200-350 |
| Кремнесвободные неметаллы | 100-300 |
| Кремниесодержащие неметаллы | 30-70 |
Скорость шпинделя
После определения SFM для данного материала и инструмента, шпиндель может быть рассчитан, так как это значение зависит от скорости резания и диаметра инструмента.
Об/мин = (Скорость резания x 4) / D
Где:
- Об/мин = Обороты в минуту.
- Скорость резания = Скорость резака в SFM.
- D = Диаметр инструмента в дюймах.
Подача фрезерования
Подача (подача фрезерного станка) может быть определена как расстояние в дюймах в минуту, на которое работа движется в резак.
На фрезерных станках, которые у нас в LBCC, подача независима от скорости шпинделя. Это хорошее расположение и позволяет более быстрые подачи для больших, медленно вращающихся резаков.
Скорость подачи, используемая на фрезерном станке, зависит от следующих факторов:
- Глубина и ширина реза.
- Тип резака.
- Острота резака.
- Материал заготовки.
- Прочность и однородность заготовки.
- Необходимый финиш.
- Необходимая точность.
- Мощность и жесткость станка, удерживающего устройства и настройки инструментального оснащения.
Подача на зуб
Подача на зуб — это количество материала, которое должен удалить каждый зуб резака при вращении и продвижении в работу.
По мере продвижения работы в резак, каждый зуб резака продвигается в работу на равное количество, производя стружку равной толщины.
Эта толщина стружки или подача на зуб, вместе с числом зубьев в резаке, образуют основу для определения скорости подачи.
Идеальная скорость подачи для фрезерования измеряется в дюймах в минуту (IPM) и рассчитывается по этой формуле:
IPM = F x N x Об/мин
Где:
- IPM = скорость подачи в дюймах в минуту
- F = подача на зуб
- N = число зубьев
- Об/мин = обороты в минуту
Например:
Подачи для торцевых фрез, используемых в вертикальных фрезерных станках, варьируются от 0,001 до 0,002 дюйма подачи на зуб для очень малых диаметров резаков на стальной заготовке до 0,010 дюйма подачи на зуб для больших резаков в алюминиевых заготовках. Поскольку скорость резания для мягкой стали 90, об/мин для 3/8" высокоскоростной двухщелевой торцевой фрезы составляет
Об/мин = Скорость резания x 4 / D = 90 x 4 / (3/8) = 360 / .375 = 960 об/мин
Для расчета скорости подачи выберем 0,002 дюйма на зуб
IPM = F x N x Об/мин = .002 x 2 x 960 = 3,84 IPM
Подача станка
Движение станка, вызывающее режущий инструмент резать в или вдоль поверхности заготовки, называется подачей.
Количество подачи обычно измеряется в тысячных дюйма в металлообработке.
Подачи выражаются немного по-разному на разных типах станков.
Сверлильные станки с силовой подачей спроектированы для продвижения сверла на заданное количество для каждого оборота шпинделя. Если мы установим станок на подачу 0,006", станок будет подавать 0,006" на каждый оборот шпинделя. Это выражается как (IPR) дюймы на оборот.
Процедуры нарезания резьбы
Хорошие практики:
Использование направляющих для нарезания резьбы
Направляющие для нарезания резьбы — неотъемлемая часть для создания пригодной и прямой резьбы. При использовании токарного или фрезерного станка резец уже прямой и центрирован. При ручном выравнивании резьбы будьте осторожны, так как направляющая для 90° резьбы намного точнее, чем человеческий глаз.
Использование масла
При сверлении и нарезании резьбы критически важно использовать масло. Оно удерживает резаки от визга, делает разрез более гладким, очищает стружку и удерживает сверло и заготовку от перегрева.
Пошаговое сверление/нарезание
Пошаговое сверление/нарезание помогает гарантировать, что резаки не перегреваются и не ломаются при их использовании для сверления или нарезания резьбы. Пошаговое сверление включает сверление частично через деталь, затем извлечение для удаления стружки, одновременно позволяя детали остыть. Вращение рукоятки на полный оборот назад на пол-оборота — обычная практика. Всякий раз, когда резак или резец извлекается назад, удалите как можно больше стружки и добавьте масло на поверхность между сверлом или резьбой и заготовкой.
Процедура ручной нарезки резьбы
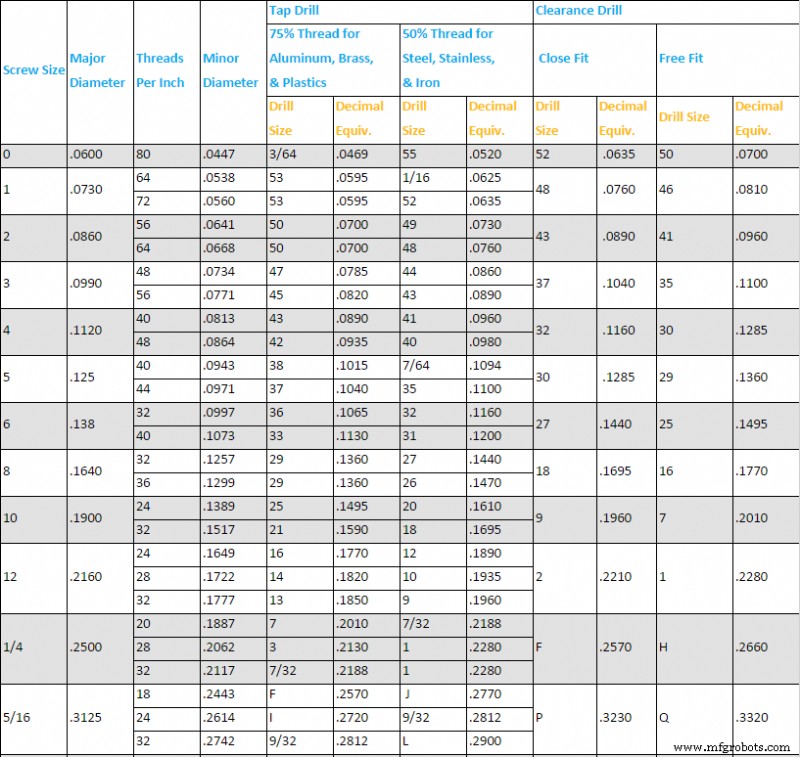
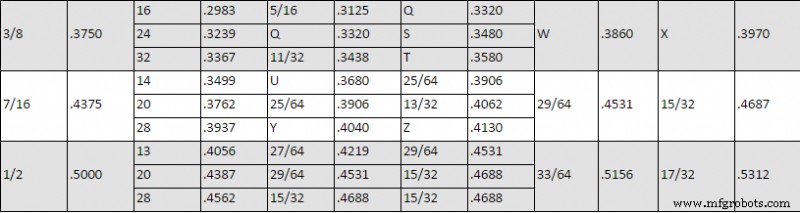
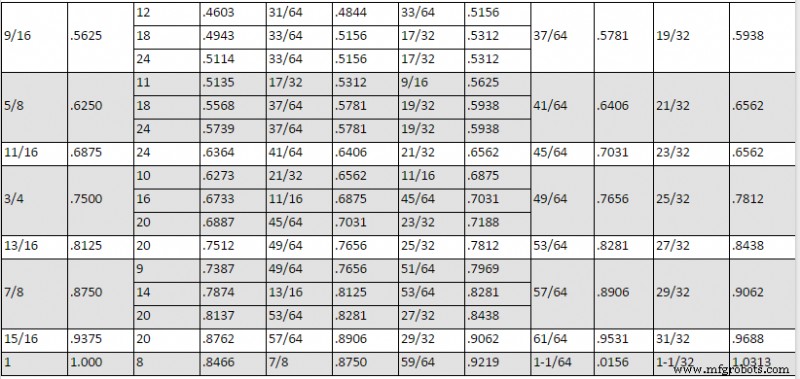
- Выберите размер сверла из таблицы.
При выборе размера резьбы, эта таблица — первое место, куда смотреть.
- При необходимости, добавьте фаску к отверстию перед нарезкой резьбы.
Фаски и зенковки — дополнительные особенности, иногда желаемые для винтов. Для лучших результатов скорость шпинделя должна быть между 150 и 250 об/мин. - Получите направляющую для резьбы.
Отверстие теперь готово к нарезке резьбы. Для этого используйте резьбы и направляющие блоки рядом с ручными фрезерными станками. Направляющие блоки будут иметь несколько отверстий для разных размеров резьбы. Выберите то, что ближе к размеру используемой резьбы и поместите его над сверленным отверстием. - Нарежьте резьбу.
Пошагово нарезайте резьбу с использованием резьбонарезных ключей. Применяйте мягкое давление, вращая ключ на полный оборот внутрь, затем пол-оборота наружу. Пошагово нарезайте до желаемой глубины. - Завершите нарезку резьбы.
Если резец не идет дальше или желаемая глубина достигнута, ослабьте давление на резец; он, вероятно, упирается в дно. Извлеките резец из отверстия. Любое дополнительное давление вероятно сломает резец. Чем меньше резец, тем больше вероятность его поломки.
Процедура силовой подачи нарезки резьбы (Вертикальный фрезерный станок)
- Силовая подача нарезки резьбы похожа на ручную нарезку резьбы. Вместо нарезки резьбы вручную, однако, используйте вертикальный фрезерный станок для нарезки резьбы в заготовке.
- Перед запуском станка переключите фрезерный станок на низкую передачу.
- Освободите блокировку quil и переместите quil в самую низкую позицию. Это гарантирует, что есть достаточно пространства для нарезки резьбы до желаемой глубины.
- Включите шпиндель FORWARD и установите скорость шпинделя на 60 об/мин.
- Подайте резец вниз. Когда резец хватает заготовку, он автоматически будет подавать себя в отверстие.
- Когда достигнута желаемая глубина, быстро переключите переключатель направления шпинделя с forward на reverse. Это изменит направление резьбы и извлечет её из отверстия. Изменение направления в одном плавном движении предотвратит повреждение нарезки резьбы и резьбы.
- Выключите станок.
- Очистите нарезанное отверстие, резец и станок силовой подачи перед уходом.
ТЕСТ МОДУЛЯ
- Объясните скорости резания для более твердых и более мягких материалов.
- Какова скорость резания для Инструментальной стали и Алюминия?
- Рассчитайте об/мин для ½ дюйма диаметра HSS торцевой фрезы для обработки алюминия.
- Рассчитайте скорость подачи для трехщелевого инструмента. Используйте об/мин из Вопроса 3.
- Рассчитайте об/мин для ¾ дюйма диаметра HSS торцевой фрезы для обработки бронзы.
- Рассчитайте скорость подачи для двухщелевой ½ дюйма диаметра твердосплавной торцевой фрезы для обработки низкоуглеродистой стали.
- Какова цель пошагового сверления/нарезания при их использовании для сверления или нарезки резьбы?
- Выберите правильный размер сверла для 5/16 – 24 резьбы.
- Почему используются режущие жидкости?
- Опишите разницу между ручной и силовой подачей нарезки резьбы.
Промышленные технологии
- Почему водорезная резка — лучший выбор для резиновых и пластиковых деталей
- Освоение операций на токарном станке и выбор режущих инструментов
- Плазменная резка: принцип работы и ключевые преимущества
- Операции на токарных станках и режущие инструменты: Освоение точной обработки
- Освоение резки и шлифовки алюминия: преодоление распространенных проблем
- Повышение эффективности ЧПУ резания: синтетические СОЖ для более высоких скоростей и подач
- Максимальный ресурс инструмента и повышение производительности: 5 проверенных стратегий
- Преодоление вызовов резания смешанноматричных и волокнисто-усиленных композитов
- Мастерство компенсации коничности (taper) для превосходной водоабразивной резки
- Проволочная электроэрозионная резка: преимущества, недостатки и оптимальные области применения