



Топ-5 стратегий проектирования сложных компонентов литья под давлением
Проектирование для производимости (DFM) — общая практика проектирования деталей так, чтобы они также были эффективны для производства. Хотя специфические лучшие практики варьируются по производственным технологиям, конечная цель DFM в целом — оптимизировать дизайн детали для минимизации производственных затрат — без жертв производительностью или функцией. DFM также помогает выявлять потенциальные проблемы или дефекты рано и избежать дезорганизующих переработок дизайна позже, поэтому оценка возможных производственных методов критична на начальных стадиях проектирования и прототипирования.
Намеренное, фокусированное на методе дизайн особенно важно при попытке произвести детали со сложными геометриями или изощренными признаками. И хотя есть много жизнеспособных производственных методов для производства деталей со сложными геометриями, литье под давлением среди наиболее распространенных.
DFM особенно важно для деталей литья под давлением, так как жесткая оснастка и формы, используемые для создания деталей литья под давлением, вводят ряд переменных, которые могут влиять на дизайн — включая температуру формы, температуру материала и воздушное давление. Что более, формы литья под давлением дороги и трудоемки в оснастке, и процесс обычно становится экономичным только при производстве деталей в больших объемах, поэтому последовательность и повторяемость критичны при проектировании деталей со сложными геометриями или изощренными признаками.
Вот 5 ключевых советов для проектирования пластиковых деталей литья под давлением со сложными признаками.
1. Используйте скользящие затворы для защелок и защелок-щелчков
Защелки и защелки-щелчки (snap fits) — две формы механизмов крепления, которые можно включить непосредственно в дизайн формы литья под давлением — несколько распространенных примеров: крышки наборов инструментов и корпуса электроники. Оба работают похоже: на одной стороне механизма гибкая вкладка материала зацепляется за слот или карман в сопряженной детали, тем самым фиксируя их вместе.
Скользящие или телескопические затворы — компоненты, обрабатываемые в одной стороне формы, которые простираются в другую половину, скользя в место при закрытии формы. Это предотвращает течение материала в определенные области, что позволяет легко включать признаки вроде крючков и отверстий (включая сквозные отверстия) без необходимости дорогих боковых действий, bumpoffs, вставок и других признаков, увеличивающих стоимость и сложность дизайна формы.
Скользящие затворы можно спроектировать с той же вкладкой и слотом, что и защелки детали, создавая признаки, которые надежно сцепляются и сохраняют достаточно гибкости для разъема без поломки. Затворы могут снизить затраты на дизайн и эксплуатацию формы и также обычно используются как обходной путь для подрезов и впалых признаков.
В общем, и деталь, и форма должны иметь минимум 3° угла разбора для предотвращения трения металла о металл, которое может создавать заусенцы и повреждать затвор.
2. Выбирайте правильный материал для живых петель
Живые петли (living hinges), еще одна гибкая признак крышки, — отличный способ присоединить две половины компонентов пластикового литья под давлением (подумайте о крышках отдельных контейнеров недельного диспенсера витаминов).
Хотя материальное соображение всегда критично в дизайне и разработке продукта, оно должно быть вашим первичным интересом при проектировании живых петель. Полипропилен, например, лучше подходит для этого признака, чем поликарбонат (который может быть отличным материалом для защелок и snap fits). В зависимости от ожидаемого диапазона движения крышки, вам может понадобиться включить радиус в середине петли, чтобы две детали могли закрываться легче.
3. Следите за толщиной стенок
Толщина стенок должна оставаться равномерной когда возможно, так как вариации в толщине могут вводить серьезные сложности. Детали с непостоянной толщиной стенок находятся под риском варпинга (вызванного тем, что разные участки детали остывают с разными скоростями, создавая внутренние напряжения, которые постоянно изгибают деталь).
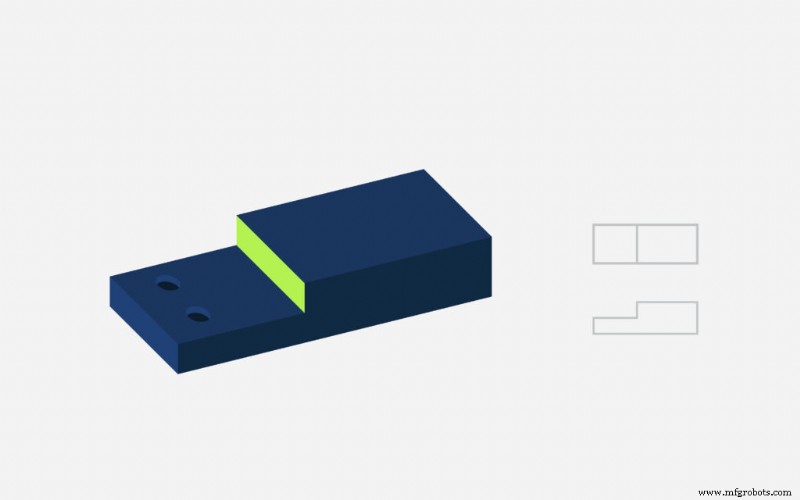
Кроме того, если стенки детали чрезмерно толстые или тонкие, могут возникнуть дальнейшие проблемы. Например, тонкие стенки и плохо спроектированные поддерживающие ребра могут препятствовать текучести, вызывая короткие заполнения (или неполные заполнения формы). С другой стороны, детали с толстыми стенками и плохо спроектированными ребрами склонны к развитию усадок, или впечатлений на поверхности детали, вызванных тем, что внутренняя смола остывает быстрее внешнего материала. Если вы видите признаки любого дефекта, возможно, время пересмотреть дизайн формы.
4. Добавляйте угол разбора и снижайте высоту высоких признаков
Высокие признаки вроде боссов, ребер и стойок могут требовать включения больших углов разбора (обычно до 3°) для обеспечения выхода детали из формы без линий трения или других проблем с извлечением. Боссы и высокие признаки позволяют резьбовые вставки и дополнительную прочность детали, но увеличивают риск развития усадок.
Кроме того, увеличение высоты ребер и других признаков также увеличивает глубину формы, повышая потребность в более длинных концевых фрезах, большей вентиляции и более медленных скоростях резки при механической обработке. Один способ обойти это — поддерживать боссы периферическими вертикальными ребрами, которые имеют более тонкие стенки, снижая шанс усадок.
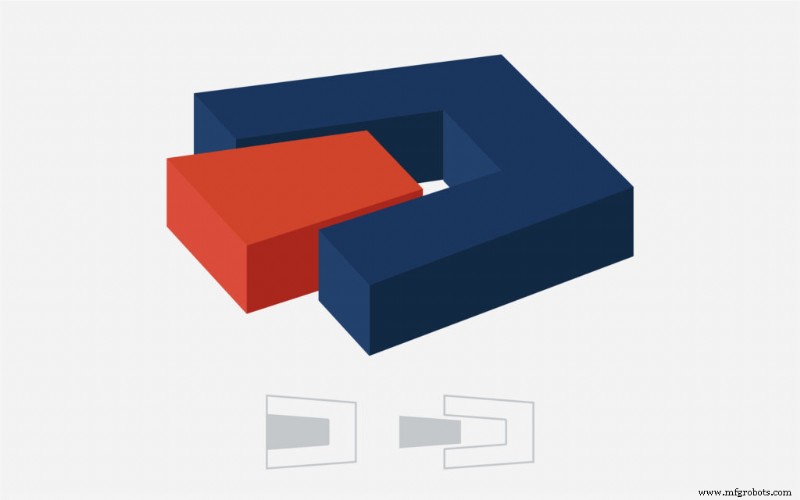
Наклонные боссы и другие признаки увеличивают сложность производства, так как ось босса больше не выравнивается с линией разделки или линией извлечения — что все практически необходимает ручную загрузку вставки в форму перед каждым циклом.
5. Будьте стратегичны с текстом и логотипами
Текст (например, название продукта или компании) или логотипы обычно добавляются к деталям литья под давлением. Хорошая новость в том, что малые размеры шрифта на самом деле довольно легко достижимы через литье под давлением — при условии следования нескольким ключевым руководящим принципам.
Во-первых, текст должен быть без засечек (sans-serif) и минимальная длина штриха (перекладина Т или А, например) должна быть не менее 0,020 дюйма в длину. Выпуклый текст легче читать и производить, чем текст, впалый в поверхность детали. Если текст не несоразмерно большой, он не должен быть выше 0,015 дюйма.
Наконец, если вы не работаете с гибкими материалами вроде силиконового каучука или термопластического эластомера (TPE), текст должен смотреть в направлении извлечения, если возможно — иначе, вручную загружаемые вставки или боковые действия могут понадобиться для обеспечения плавного извлечения.
Начните уточнять ваш дизайн литья под давлением сегодня
Сложная геометрия и высокая степень сложности признаков не конец света для деталей литья под давлением. Обращая внимание на ключевые факторы дизайна вроде дизайна формы, выбора материала, ориентации боссов, стиля и размера текста, вы сможете улучшить производимость вашей детали (и поэтому стоимостную эффективность) и качество одновременно.
Конечно, партнерство с опытным производителем — еще один верный способ упростить фазы дизайна и производства разработки продукта. Fast Radius приносит десятилетия инженерного и дизайнерского опыта, и мы прилежно работаем рядом с каждым клиентом, чтобы ваши детали не только делались хорошо — но делались самым эффективным и стоимостно-эффективным способом. Свяжитесь с нами сегодня, чтобы узнать, как мы можем сделать ваши дизайны реальностью.
Промышленные технологии
- Освойте E3.series для проектирования промышленного оборудования: единый электро-механический подход
- 5 экспертных советов для точного проектирования листового металла
- Топ-5 дизайнерских стратегий для успешного реакционного литья под давлением (RIM)
- Проверенные дизайн-стратегии для литья в формы с термореактивными полиуретанами
- Умные стратегии дизайна для снижения затрат на кастомные детали и корпуса из листового металла
- Mazak Integrex i-150: эффективная мультизадачная обработка малых сложных деталей
- Топ-5 проверенных практик безопасности при работе с промышленным оборудованием
- Победа над EMI в автомобильных схемах: 5 экспертных советов по проектированию
- Экспертные рекомендации по дизайну для качественного литья под давлением
- Экспертные советы по дизайну для оптимизации прямой лазерной спекла металла (DMLS)