



Повышение надежности пайки SMT в автомобильной электронике: исследование проблем многочиповых модулей
Тренд на миниатюризацию электронных изделий приводит к усложнению их структуры, что способствует распространению многочиповых модулей. Появление основных модулей (core module) создает новые вызовы для поверхностного монтажа (SMT). Однако в новых продуктах возникают проблемы: ложная пайка и непрерывное осаждение олова, вызванные большими размерами подложки и тепловыми эффектами.
Исследование надежности пайки SMT схемного модуля
Ложная пайка — это состояние, когда оловый слой не полностью покрывает поверхность спаиваемых элементов, не образуется металлический сплав между пайной площадкой компонента и контактной площадкой (PAD), механическое напряжение может ослабить контакт, а минимальная высота точек пайки меньше 25% от суммы минимальной высоты точки пайки и паяемой высоты.
Частые причины ложной пайки: плохое качество паяльной пасты, состав флюса, оксидный слой на выводах компонентов, дефектное покрытие контактных площадок, неправильные параметры пайки и нестабильная рефлоу-пайка.
Анализ причин проблем
Анализ подложки основного модуля
Основные параметры, характеризующие свойства материала подложки печатной платы: Tg (температура стеклования), CTE (коэффициент термического расширения) и Td (температура расслоения).
На ранней стадии разработки в качестве материала подложки основного модуля использовался FR-4 Tg150 (материал >145) с относительно толстым слоем паяльной маски на нижней стороне подложки. В процессе рефлоу-пайки из-за низкого Tg возникала легкая деформация изгиба, снижающая надежность пайки при второй рефлоу-пайке и приводящая к ложной пайке.
Анализ количества паяльной пасты
Согласно нормальным технологическим требованиям, толщина трафарета должна составлять 0,13 мм, такой же толщины слой паяльной пасты на контактных площадках основного модуля после печати. Из-за деформации модуля в процессе пайки возникали ложная пайка и низкая надежность, создающие риски качества.
Эксперимент по улучшению
Материал подложки и планирование эксперимента
Материал подложки — один из ключевых элементов, влияющих на надежность изделия. В ранних продуктах применялся FR-4 Tg150 (материал >145) с низкой стоимостью. В начале эксперимента FR-4 Tg170 (материал >175) использовался в качестве замены FR-4 Tg150 благодаря более высокой надежности.
Необходима переработка паяльной маски на нижней стороне подложки: уменьшение её толщины и улучшение качества материала для гарантии качества паяльной маски и исключения влияния на надежность второй рефлоу-пайки.
Планирование эксперимента по вырезам трафарета
На начальном этапе проектирования трафарета его толщина составляла 0,13 мм из-за компонентов QFP с шагом выводов 0,5 мм на печатной плате. При первом производстве у основного модуля с толщиной паяльной пасты 0,13 мм возникала ложная пайка, поэтому толщину трафарета увеличили до минимальной стандартной — 0,15 мм. При этом отношение выреза трафарета и расширенного отверстия было 1:1,2, качество не улучшилось. Тогда применили специальный каскадный трафарет, увеличив его толщину с 0,15 мм до 0,3 мм для обеспечения достаточного количества паяльной пасты на монтажных площадках модуля.
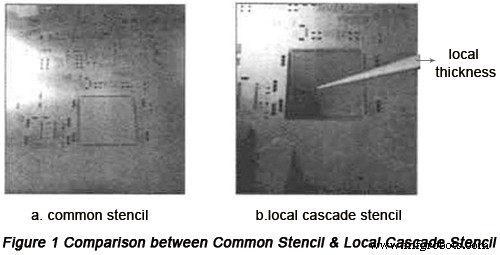
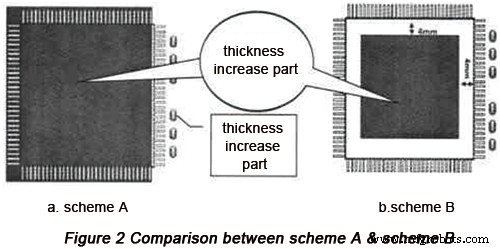
Применялись различные схемы эксперимента с каскадным трафаретом; наиболее рациональные показаны ниже:
- Схема А: толщина всей области модуля увеличена на 0,3 мм, толщина области с мелким шагом неизменна.
- Схема Б: область с увеличенной толщиной на 4 мм меньше, чем в схеме А, толщина увеличена на 0,3 мм, толщина отверстий площадок неизменна.
После опытного производства и сравнения схем А и Б выявлено непрерывное осаждение олова в позиции резистивной сборки; сделан вывод, что схема Б лучше.
Эксперимент по улучшению технологического процесса
Перед входом в рефлоу-печь необходимо выполнить дозирование геля; позиции фиксируются за счет твердения и усадки геля, что эффективно уменьшает деформацию и смещение подложки модуля при пайке.
Результаты эксперимента
Благодаря комплексу мер — улучшению дизайна трафарета, перевыбору и позиционированию материала печатной платы, совершенствованию технологического процесса — количество паяльной пасты и высота подъема олова в основном модуле при пайке достигли стандарта IPC. Доля брака процесса основного модуля резко снизилась с 686 PPM до 23 PPM, обеспечив надежность продукции. Данные в таблице ниже наилучшим образом иллюстрируют результат.
| Результат | Материал подложки | Объем производства | Число тестовых точек | Тип дефекта | Число дефектов | Число бракованных | Доля брака (PPM) |
|---|---|---|---|---|---|---|---|
| Начальное опытное производство | Tg150 | 50 | 43750 | Ложная пайка основного модуля | 20 | 20 | 457 |
| Непрерывное осаждение олова основного модуля | 0 | 0 | 0 | ||||
| Сумма | 20 | 20 | 457 | ||||
| Результат первого улучшения (схема А) | Tg170 | 50 | 43750 | Ложная пайка резистивной сборки | 0 | 0 | 0 |
| Непрерывное осаждение олова резистивной сборки | 30 | 30 | 686 | ||||
| Сумма | 30 | 30 | 686 | ||||
| Результат второго улучшения (схема Б) | Tg170 | 50 | 43750 | Ложная пайка основного модуля | 1 | 1 | 23 |
| Непрерывное осаждение олова основного модуля | 0 | 0 | 0 | ||||
| Сумма | 1 | 1 | 23 |
Заключение
Применение основных модулей ускоряет разработку и обновление автомобильной электроники. На стадии новых продуктов возможно перенесение разработки, снижая затраты и сложность. Однако на ранней стадии опытного производства из-за крупных размеров основного модуля и высоких требований к технологическому процессу возникают дефекты, снижающие надежность и мешающие применению модуля.
Являясь печатной платой, основной модуль проходит серию процессов: высокотемпературная рефлоу-пайка, хранение, повторная высокотемпературная рефлоу-пайка. В процессе возникают деформация платы, ложная пайка и непрерывное осаждение олова. Эти проблемы успешно решены экспериментально и в опытном производстве, открывая возможности для широкого применения основных модулей и ускоряя модульное проектирование автомобильной электроники.
Полезные ресурсы:
• Факторы, влияющие на качество пайки SMT, и меры улучшения
• Свойства и особенности проектирования автомобильных печатных плат
• 5 советов по проектированию автомобильных схем для борьбы с EMI
• 5 проверенных способов оценки надежности производителей автомобильных печатных плат
• Полезные методы оценки возможностей сборщика SMT
• Полнофункциональный сервис производства печатных плат от PCBCart — множество ценных опций
• Продвинутый сервис сборки печатных плат от PCBCart — от 1 штуки
Промышленные технологии
- Будущее автомобильного тестирования: интеграция систем HIL с RTI DDS
- Как 3D-печать двигает инновации, эффективность и кастомизацию в автопромышленности
- OpenLicht: ИИ‑управляемый прототип умного освещения трансформирует освещение помещений
- Автологистика: преодоление вызовов COVID-19 и драйверы будущего роста
- CNC обработка: Точные решения для автомобильной промышленности
- Движение будущего: Как цифровая трансформация и IoT революционизируют автомобилестроение
- Победа над EMI в автомобильных схемах: 5 экспертных советов по проектированию
- Ключевые принципы проектирования печатных плат для автомобильной электроники
- Как 3D-печать революционизирует автомобильную промышленность
- Как электронные водяные насосы революционизируют автомобильные системы охлаждения