



Влияние дизайна ногтевой подложки шелкографической печати на равномерность толщины паяльной маски
В производстве паяльной маски печатных плат технология непрерывной двусторонней шелкографической печати жидкой паяльной маски с использованием ногтевой подложки широко применяется в массовом производстве. Поскольку печатные платы существенно различаются по толщине, распределению структуры, диаметру и расположению переходных отверстий, изготовление ногтевой подложки для шелкографической печати представляет значительную сложность. Нерациональное распределение медных гвоздиков на подложке легко приводит к неравномерности толщины паяльной маски. Последствия — хроматическая аберрация внешнего вида, плохая фотообработка паяльной маски или паяные мостики с нарушением сопротивления, что ведет к переработке или браку. Поэтому необходимо установить подробные инструкции по пайке гвоздиков в процессе шелкографической печати паяльной маски для обеспечения качества ногтевой подложки.
Теоретический анализ
Двусторонняя шелкографическая печать паяльной маски — это процесс, при котором жидкая паяльная маска наносится на одну сторону печатной платы, а затем, используя ногтевую подложку шелкографической печати, наносится на другую сторону. Таким образом, реализуется непрерывная печать паяльной маски на обе стороны платы, что сокращает время выдержки и нагрева, повышая эффективность производства печатных плат.
Для изготовления ногтевой подложки шелкографической печати опорные гвоздики устанавливаются в местах совмещения основания подложки с краями печатной платы или положениями переходных отверстий. Сложность технологического процесса предъявляет высокие требования к квалификации, поэтому работу должны выполнять опытные операторы, которые тем не менее могут допускать ошибки: недостаточное количество приваренных гвоздиков, низкая плотность их распределения и смещение позиций при обработке сложных плат или плат нового типа.
Следовательно, необходимо проанализировать влияние ногтевой подложки с различной плотностью распределения гвоздиков на печать паяльной маски, чтобы установить рациональные правила распределения гвоздиков, повысить эффективность изготовления подложки и качество двусторонней шелкографической печати паяльной маски.
Проектирование эксперимента
Факторы эксперимента и планирование уровней
Для трёх вариантов плотности распределения гвоздиков (шаг 5,0 см, 8,0 см, 10,0 см) и трёх вариантов толщины печатной платы (0,8 мм, 1,5 мм, 2,0 мм) эксперимент проводился по схеме перекрёстного соответствия, план представлен в таблице 1.
| Номер теста | Номер платы | Толщина платы | Плотность пайки гвоздиков |
|---|---|---|---|
| 1 | 1#, 2# | 0,8 мм | 5,0 см |
| 2 | 3#, 4# | 8,0 см | |
| 3 | 5#, 6# | 10,0 см | |
| 4 | 7#, 8# | 1,5 мм | 5,0 см |
| 5 | 9#, 10# | 8,0 см | |
| 6 | 11#, 12# | 10,0 см | |
| 7 | 13#, 14# | 2,0 мм | 5,0 см |
| 8 | 15#, 16# | 8,0 см | |
| 9 | 17#, 18# | 10,0 см |
Изготовление ногтевой подложки
В качестве основы ногтевой подложки используется чистая медная плата размером 457×610 мм, на которую в виде массива равномерно наносятся медные гвоздики, закреплённые зелёной прозрачной лентой. Расстояние между гвоздиками составляет соответственно 5,0 см, 8,0 см и 10,0 см. На подложках с разным шагом расстояние от крайних гвоздиков до края основания должно быть симметричным по вертикали и горизонтали, чтобы избежать разницы толщин из-за неправильного позиционирования гвоздиков при шелкографической печати.
Рассмотрим пример шага 5 см. Длина меньшей стороны медной платы — 45,7 см, в ряд устанавливается 9 гвоздиков с горизонтальным зазором 2,8 см, а по большей стороне — 11 гвоздиков. Всего требуется 99 гвоздиков. Таблица 2 показывает сравнение количества медных гвоздиков при трёх вариантах плотности распределения.
| Размер платы | Размер массива | Шаг | Кол-во гвоздиков по короткой стороне | Кол-во гвоздиков по длинной стороне | Общее кол-во медных гвоздиков |
|---|---|---|---|---|---|
| 457×610 мм | 40×50 см | 5,0 см | 9 | 11 | 99 |
| 40×48 см | 8,0 см | 6 | 7 | 42 | |
| 40×50 см | 10,0 см | 5 | 6 | 30 |
Изготовление тестовых плат
Используются чистые медные платы размером 17″×23″ толщиной 0,8 мм, 1,5 мм и 2,0 мм. Каждый тип толщины представлен 6 экземплярами, толщина меди 1 oz с фаской. В качестве примера используется наиболее распространённая зелёная жидкая паяльная маска. Параметры шелкографической печати приведены в таблице 3.
| Тип сетки | 43T |
| Тип краски | 780H |
| Вязкость краски | 140 дПа·с |
| Зазор сетки | 5 мм |
| Давление печати | 0,49 МПа |
| Скорость печати | 6 Гц |
| Число раклей | 2 |
Метод накопления данных
Для измерения толщины паяльной маски применяется тестер мокрой плёнки. Поскольку точки измерения расположены вдоль диагонали медных гвоздиков, разница в шаге гвоздиков приводит к различиям в тестовом массиве и точках. Для шага 5 см массив точек измерения мокрой плёнки приведён в таблице 4.
| Короткая сторона | (17×25,4−15)/50=8,36 | Макс. 8 медных гвоздиков | Массив 8×8 медных гвоздиков |
| Длинная сторона | (23×25,4−55)/50=10,54 | Макс. 10 медных гвоздиков | |
| Число точек измерения | 4×(8−1)+1=29 | На каждую плату 29 точек |
При шаге 5,0 см получается только массив 8×8 гвоздиков; максимальные измеримые массивы для других шагов и числа точек показаны в таблице 5.
| Шаг | Размер тестового массива | Число гвоздиков на диагонали | Число точек | Число точек | Суммарное число точек | Общее число точек |
|---|---|---|---|---|---|---|
| 5,0 см | 35×35 см | 8 | 29 | 58 | 174 | 354 |
| 8,0 см | 32×32 см | 5 | 17 | 34 | 102 | |
| 10,0 см | 30×30 см | 4 | 13 | 26 | 78 |
Для получения данных о толщине сухой краски подготавливается одна ногтевая подложка с шагом 5,0 см и по одной плате каждого типа. Данные сухой плёнки считываются в категории измерения толщины плёнки. Ключевой метод накопления экспериментальных данных представлен в таблице 6.
| Тип данных | Метод накопления | Количество данных | Примечание |
|---|---|---|---|
| Толщина мокрой плёнки | Тестер мокрой плёнки | 354 точки | Измерение в течение 30 минут после шелкографической печати |
| Толщина сухой краски | Микроскопическое наблюдение | 5×3×3=45 | 5 точек на каждый вариант шага и толщины платы |
Анализ результатов эксперимента
Равномерность краски при разных шагах распределения гвоздиков
На основе анализа толщины напечатанной паяльной маски на ногтевой подложке с разной плотностью гвоздиков равномерность толщины рассчитывается по формуле: 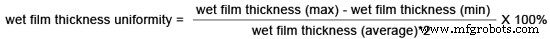 .
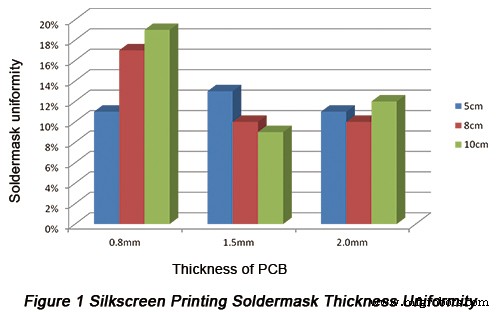
Результаты анализа представлены в таблице и на рисунке ниже.
| Шаг распределения гвоздиков на подложке | Толщина мокрой плёнки (мкм) | Толщина платы | ||
|---|---|---|---|---|
| 0,8 мм | 1,5 мм | 2,0 мм | ||
| 5,0 см | Макс. | 29 | 29 | 31 |
| Мин. | 36 | 38 | 39 | |
| Брак | 7 | 9 | 8 | |
| Средн. | 32,7 | 34,3 | 36,1 | |
| Равномерность | 11% | 13% | 11% | |
| 8,0 см | Макс. | 30 | 32 | 32 |
| Мин. | 42 | 39 | 39 | |
| Брак | 12 | 7 | 7 | |
| Средн. | 34,7 | 35,5 | 36,2 | |
| Равномерность | 17% | 10% | 10% | |
| 10,0 см | Макс. | 34 | 30 | 28 |
| Мин. | 48 | 36 | 36 | |
| Брак | 14 | 6 | 8 | |
| Средн. | 36,9 | 33,7 | 34,4 | |
| Равномерность | 19% | 9% | 12% | |
Выводы:
- Для плат толщиной 0,8 мм равномерность толщины краски при шаге 5,0 см составляет 11%, что лучше, чем при 8,0 см и 10,0 см.
- Для плат толщиной 1,5 мм и 2,0 мм равномерность при шагах 5,0 см, 8,0 см и 10,0 см практически одинакова.
- Разумное уменьшение шага ногтевой подложки заметно улучшает равномерность толщины краски на тонких платах.
Тенденция изменения толщины мокрой плёнки во всех точках измерения
Анализ правил изменения толщины краски в каждой точке показывает, что уменьшение шага распределения гвоздиков улучшает равномерность толщины паяльной маски следующим образом:
- Толщина мокрой плёнки колеблется в зависимости от позиции измерения. В точках с опорой медного гвоздика снизу (например, 1, 5, 9, 13, 21, 25, 29) толщина минимальна. В точках, удалённых от опор (3, 7, 11 (12), 15, 19 (20)) — максимальна.
- В местах с опорой гвоздиков толщина мокрой плёнки ниже, поверхность платы не имеет явных прогибов; в местах без опоры — выше.
- Тонкие платы при шелкографической печати деформируются сильнее, толстые — слабее. Поэтому платы толщиной 1,5 мм и 2,0 мм имеют более ровную поверхность.
Соотношение между толщиной мокрой плёнки, позицией измерения и точкой опоры
- При разных шагах распределения гвоздиков толщина краски на платах разной толщины увеличивается с ростом расстояния от точки измерения до медного гвоздика.
- Чем толще плата, тем меньше изменение толщины краски с увеличением расстояния до гвоздика. Следовательно, жесткость платы выше, и допустимый шаг распределения может быть больше.
Изменение толщины сухой краски на поверхности платы
Тенденция изменения толщины сухой краски по сути совпадает с тенденцией мокрой плёнки, что свидетельствует о допустимости замены измерения сухой плёнки на измерение мокрой при одинаковых условиях. Однако результат измерения мокрой плёнки сильно зависит от вязкости краски, поэтому толщину мокрой плёнки следует измерять в течение 15 минут после шелкографической печати.
Заключение
При перекрёстном тестировании чистых медных плат толщиной 0,8 мм, 1,5 мм и 2,0 мм на ногтевых подложках с шагом медных гвоздиков 5,0 см, 8,0 см и 10,0 см были измерены толщина мокрой плёнки и сухой краски. Выводы:
- Равномерность толщины краски на тонких платах (0,8 мм и менее) может быть существенно улучшена за счёт уменьшения шага ногтевой подложки.
- Толщина мокрой плёнки и сухой краски остаются стабильными, что подтверждает применимость онлайн-измерения тестером мокрой плёнки и мониторинга толщины плёнки краски.
Полезные ресурсы:
• Требования к проектированию SMT печатных плат. Часть 2: Настройки соединений контакт-дорожка, переходные отверстия, тестовые точки, паяльная маска и шелкография
• Эффективные меры по улучшению технологии герметизации переходных отверстий паяльной маской
• Полнофункциональный сервис производства печатных плат от PCBCart — множество ценных опций
• Продвинутый сервис сборки печатных плат от PCBCart — от 1 штуки
Промышленные технологии
- Как компьютерно-ассистированное проектирование (CAD) питает современную 3D-печать
- Революция в интерьерном дизайне: как 3D-печать оживляет пространства
- Ключевые принципы дизайна для оптимизации металлических 3D-печатных деталей
- Оптимизация импеданса виа для превосходной целостности сигнала в высокочастотных печатных платах
- Экспертное руководство по монтажу QFN компонентов: дизайн и решения печати паяльной пасты
- Обеспечение пищевой безопасности при 3D-печати: советы по дизайну, материалам и отделке
- Руководство по проектированию для SLA 3D-печати: советы для качественных деталей
- Руководство по проектированию для HP MJF 3D-печати — оптимизируйте детали для точности
- Оптимизируйте ваши PolyJet 3D-печати: рекомендации по проектированию для точности и многоматериального успеха
- Как 3D-печать меняет механическую обработку и промышленный дизайн