



Оценка характеристик металлических деталей, изготовленных методом FDM 3D-печати
3D-печать казалось, ушла на второй план. Из-за ограничений материалов и невозможности массового производства считалась пригодной только для кастомного единичного изготовления.
Однако непрерывное обновление технологий 3D-печати открыло новые возможности в промышленном производстве деталей — например, FDM 3D-печать металлов. Совершенствование этой технологии позволяет теперь производить металлические изделия небольшими сериями через FDM.
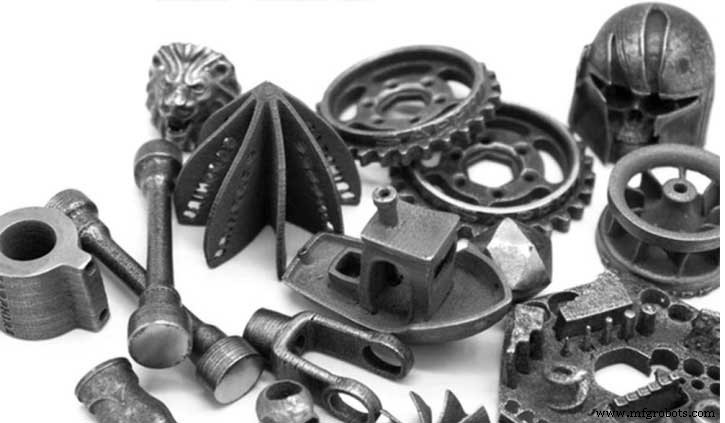
Что такое FDM 3D-печать металла?
FDM-технология формовки металла разработана на базе технологии литья металлов под давлением (MIM). MIM — новейшая технология обработки компонентов, возникшая при переносе технологии литья пластиков под давлением в порошковую металлургию.
Основные этапы MIM: выбор металлического порошка и связующего, приготовление однородного корма при заданной температуре, гранулирование после литья под давлением. После получения заготовки — дебаиндинг (удаление связующего), затем спекание и уплотнение для получения готового изделия.
FDM металла объединяет процесс MIM и похож на FDM пластиков. В отличие от FDM пластиков, материал — нить (филамент). В отличие от распространенного SLM, не использует лазеры и порошки в процессе формовки.
Как FDM 3D-печать превращает металлические порошки в изделия?
FDM 3D-печать работает аналогично MIM, как описано выше.
- Изготовление филамента. Металлический порошок (например, нержавеющая сталь) тщательно смешивается со связующим, нить получается вытягиванием.
- Печать и формовка. FDM-оборудование высокотемпературной (выше 300 °C) соплой расплавляет нить, экструдирует и формирует слой за слоем предварительную металлическую деталь. Сопло должно иметь высокую прочность и износостойкость — металлическая смесь быстро изнашивает латунные сопла (одна катушка = одно новое сопло).
- Дебаиндинг. Нагрев детали, удаление связующего, испарение большей части баиндера (деталь усаживается).
- Спекание. Высокотемпературное спекание удаляет остатки баиндера, деталь усаживается дальше. Размер спеканной детали уменьшается на 15–17% относительно только что напечатанной (баиндер испаряется, зазоры между частицами сокращаются, деталь уплотняется), масса снижается на 20%.
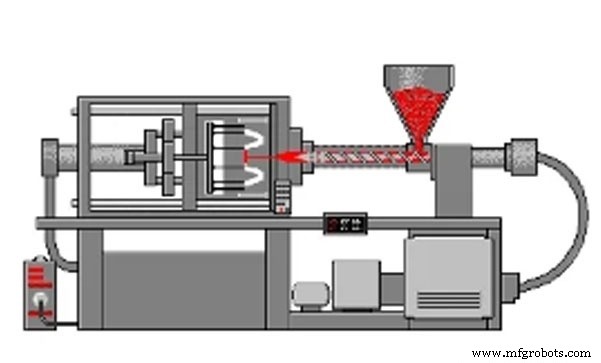
Новые преимущества FDM 3D-печати в производстве в 2022 году
По сравнению с потребительским и профессиональным оборудованием, промышленные FDM-принтеры теперь имеют термостатируемую камеру и высокотемпературное сопло, температура камеры до 300 °C.
FDM-принтеры могут печатать высокопроизводительные материалы: PEEK, PEKK, ULTEM, PEI и др., удовлетворяя требования к высокотемпературным, антикоррозийным, ударовизким материалам, а также промышленным требованиям: крупногабаритность, высокая эффективность.
Использование FDM в комбинации с процессом MIM (как решение Desktop Metal) позволяет напрямую печатать металлические корма для литья под давлением, затем дебаиндинг, спекание и получение металлических деталей.
Будь то литье или MIM — комбинация традиционных технологий, материалов и FDM делает возможным использование FDM для производства металлических деталей с преимуществами: более гибкое оборудование и ниже стоимость.
Следовательно, 3D-печать не невозможна для высоконагруженных промышленных задач, как считалось пару лет назад, а полностью реализует производство деталей и изделий.
Промышленные технологии
- 3D-печать или механическая обработка для прототипов: когда каждый метод выигрывает
- Как 3D-печать революционизирует управление запасными частями — обновление 2021
- Рынок 3D-принтеров 2020: тренды, ключевые игроки и эволюция
- Собственное производство: Fuse 1 печатает свои собственные детали
- Как 3D-печать поднимает металлообработку на новый уровень: ключевые преимущества
- Эффективные методы мониторинга производительности технического персонала
- Точная полировка металлов: ведущие решения для 3D-печатных деталей
- Экспертное руководство по полировке металлических деталей в 3D-печатных медицинских приборах
- Лазерная металлическая печать: ключевые факты для производства точных деталей
- Точное измерение перпендикулярности для мелких металлических деталей — руководство и техники