



Освоение обработки глубоких полостей: надежные решения с фрезами OSG EXOCARB® WXS®
Серия фрез OSG EXOCARB® WXS® обеспечивает надежную альтернативу для обработки глубоких полостей
Магнус Хойер, OSG Германия
Ряд проблем, таких как плохое удаление стружки, вибрация, дребезг, нестабильность инструмента и низкий ресурс, обычно ассоциируются с обработкой глубоких полостей. В глубоких приложениях боковые стенки заготовки становятся барьерами для правильного удаления стружки. Удаление стружки только ухудшается, глубже резак проникает в деталь. Более того, держатели резаков и переходники могут сталкиваться с заготовкой из-за высокого контура и узкой стены. Со стандартными режущими инструментами режущие кромки полностью зацепляются с заготовкой, в результате чего возникают боковые режущие силы, которые могут вызвать вибрацию, дребезг и, таким образом, поломку инструмента. Электроэрозионная обработка (ЭЭО) часто используется как альтернатива для глубоких полостей, но она очень затратна по времени и дорога.
Meissner AG, немецкий производитель прототипов, производственных приспособлений и форм, сталкивался с такой проблемой при работе с производством сердечников водяных рубашек, требующих обработки тесных карманов, узких стенок и высоких контуров. Как производитель, всегда синхронизированный с новейшим производственным оборудованием и технологиями, Meissner обнаружил, что даже с использованием 5-осевой обработки оптимальная производительность не может быть достигнута для этого типа работы.
Основанная в 1922 году и расположенная в Биденкопф-Валлау, Германия, Meissner предлагает услуги, включая разработку, проектирование и производство прототипов и производственных приспособлений и форм для клиентов по всему миру. Производственные приспособления могут включать инструменты для литья блоков цилиндров, головок блоков, деталей автомобильных дисков из различных материалов, форм для дутья топливных баков и заправных труб и многое другое.
В Meissner всего 340 сотрудников, из которых примерно 50 — инженеры. Meissner делает большой акцент на совершенстве продукта, надежности и непрерывных инновациях. Meissner использует современное оборудование и технологии практически со всеми CAD-системами автомобильной промышленности и CAD-базированным управлением данными для обеспечения эффективного и эффективного общения с клиентами.
Meissner — одна из первых компаний в Германии, внедривших 5-осевую обработку. Сокращение цикла и повышение точности — два главных преимущества 5-осевых станков с ЧПУ. Однако инженеры продукта в Meissner все чаще обнаруживали, что для определенных компонентов не всегда имеет смысл полагаться на 5-осевую обработку.
По словам Кристофа Шварца, руководителя группы механического производства в Meissner, неспособность полностью реализовать потенциал 5-осевого центра обработки особенно очевидна при обработке сердечников водяных рубашек.
«С этими инструментами у нас тесные области, тесные карманы, узкие стенки и высокие контуры», — сказал Шварц. «Ограничения накладываются на качающие движения станков, что снижает скорости и подачи».
По словам Шварца, вращательные движения также накладывают больше стресса на инструменты. Таким образом, в зависимости от геометрии заготовки, 5-осевой центр обработки может не всегда иметь смысл. Meissner также обрабатывал детали глубоких полостей с помощью ЭЭО, но это затратно по времени и дорого.
«С правильным инструментом наши сравнения показали, что для определенных деталей мы гораздо быстрее с 3-осевым центром обработки», — сказал Шварц.
Глубокие и узкие полости обычно требуют очень длинных и тонких инструментов. Прогиб инструмента — частая проблема при обработке. По этой причине Meissner искал альтернативу, так как не хотел ни фрезеровать под углом в 5 осях, ни выбирать ЭЭО.
С 2-х лопастными тороидальными и шаровыми фрезами от OSG решение, кажется, найдено, особенно для контурного чернового и чистового шлифования сердечников для водяных рубашек. Идея использования тороидальных и шаровых фрез OSG серии WXS® в сочетании с 3-осевым центром обработки возникла в начале года из другого проекта. Тороидальные и шаровые фрезы из серии WXS® OSG были выбраны по многим причинам, объясняет Шварц.
«Во-первых, это был положительный опыт. OSG всегда проявляла готовность отвечать на запросы, сроки поставки были короткими, а консультации — компетентными», — сказал Шварц. «Но что важнее, это результат, полученный с этими режущими инструментами».
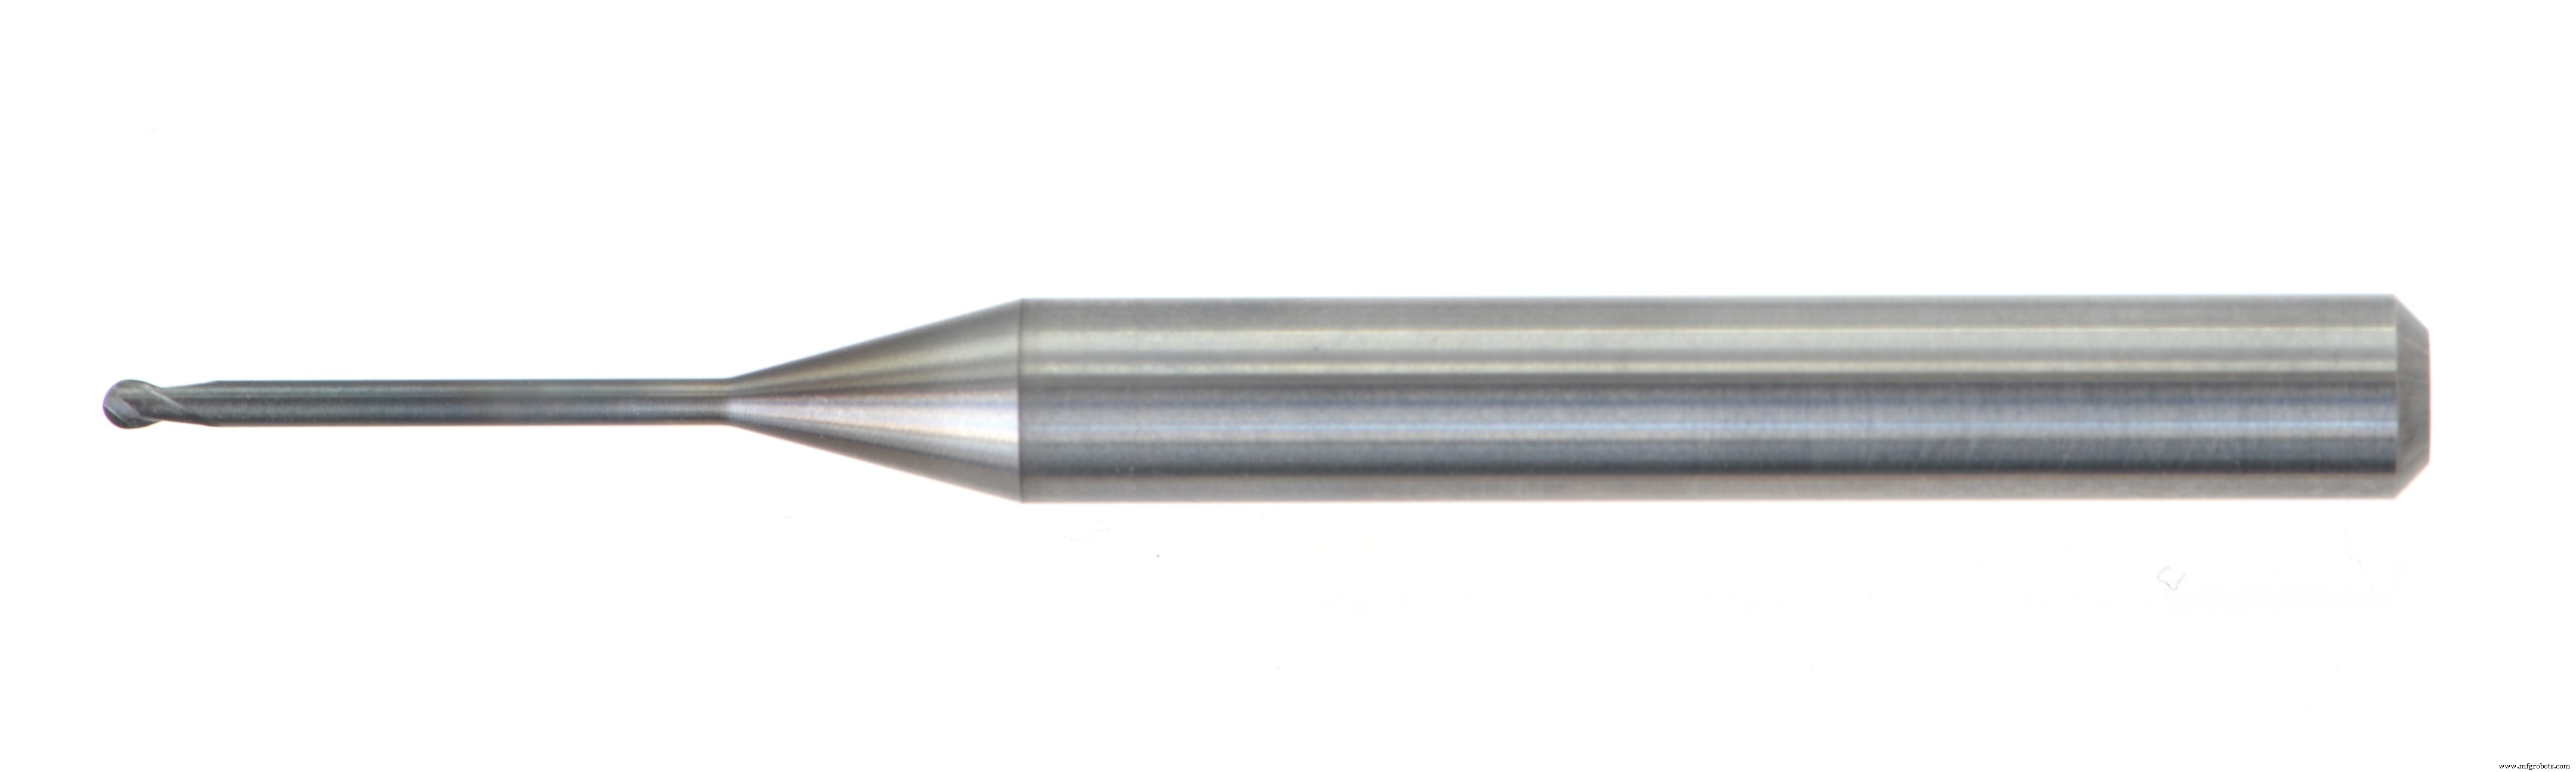
Пока фрезы в серии WXS® и WXS-C происходят из штаб-квартиры OSG в Японии, инструменты из серии EPL производятся на объекте OSG Германия в Гёппингене. Серия фрез WXS® разработана с сверхтвердым покрытием с нанотехнологиями для высокой теплостойкости. Она предназначена для превосходства в обрабатываемых материалах выше 50 HRC. Оригинальное покрытие WXL® OSG имеет температуру окисления 1300°C, позволяя более высокие частоты шпинделя и более долгий срок службы инструмента даже при высокоскоростной или сухой обработке. Его уникальная геометрия инструмента обеспечивает высококачественную, высокоточную фрезеровку даже в сложных условиях обработки. Помимо фрезы WXS®, WXS-CRE — 5-лопастная высокопроизводительная твердосплавная фреза с суперрадиусом, предназначенная для материалов до 65 HRC. И наконец, EPL — серия 2-лопастных высокопроизводительных длинношейных шаровых фрез, предназначенная для превосходства в материалах 45 HRC и до 60 HRC.
Испытательная обработка проводилась на сердечнике водяной рубашки с глубокими полостями с использованием 3-осевого фрезерования. Инструменты от разных производителей тестировались в идентичных условиях. По словам Матиаса Басслера, управляющего производством в Meissner, решение было принято в пользу OSG.
«Мы не смотрим на последнюю секунду, но время также важный фактор для нас», — сказал Басслера.
«У нас очень много очень затратных по времени чистовых операций. Качество, срок службы инструмента и надежность процесса имеют огромное значение. Любая переработка, которая может быть необходима — по любой причине — énorme влияние на затраты. Наши тесты показали, что с этим материалом нам приходилось делать дополнительный шаг при использовании инструментов других производителей. С OSG, с другой стороны, всё прошло хорошо», — сказал Басслера.
Помимо производительности, Meissner также имеет строгие требования к размерной точности и чистове поверхности. Сердечники предварительно доводятся с оптимальным machining alliance 0,3 мм. После доводки допуски на всех уровнях должны лежать в указанном диапазоне допуска 0,03 мм. Такие результаты естественно требуют соответствующую программирование.
«Чтобы сделать работу правильно, необходимо сначала определить последовательность инструментов», — сказал Кристоф Ротенплайер, CAM-программист в Meissner.
«Инструменты для черновой и предчистовой обработки должны быть выбраны так, чтобы как можно меньше прогиба происходило позже при чистовой обработке. Это единственный способ подготовить оптимальный контур», — добавил Ротенплайер.
Предпосылки для достижения такой точности сильно зависят от центра обработки и режущих инструментов. В этом случае центры обработки Hermle дают лучшие результаты. Восемьдесят процентов чистовой работы выполняется на этих станках. Что касается режущих инструментов, менеджер по продажам OSG Ули Блёхер знает, что действительно важно.
«Различия между инструментами определяются в первую очередь выбором твердого сплава, геометрией режущих кромок, жесткостью конусов и, что важнее всего, субстратом или тем, как инструмент работает на режущих кромках», — сказал Блёхер.
Серия OSG EXOCARB® WXS® предлагает уникальные геометрии режущих инструментов, разработанные для более быстрых циклов в глубоких приложениях. Спиральная технология канавок режущей геометрии помогает минимизировать вибрацию и дребезг, обеспечивая стабильное контурное фрезерование.
Посмотрите это короткое видео, чтобы увидеть сравнение генерации тепла между фрезой OSG EXOCARB® WXS® и фрезой конкурента в инструментальной стали D2:
Поиск Meissner альтернативного решения обработки позволил им оживить ряд 3-осевых центров обработки, позволяя их 5-осевым центрам быть в полной загрузке с другими заказами.
С правильным инструментом 3-осевой может превзойти 5-осевой центр обработки для максимизации прибыли. Инструментарий OSG демонстрирует, что резание глубоких и узких на 3-осевом возможно с минимальным дребезгом, временем цикла и наладки, при этом увеличивая скорость удаления материала и срок службы инструмента. Иногда сомнение в установленном методе может быть первым шагом к прогрессу.
Ранее опубликовано в журнале SHAPE IT Magazine.
Промышленные технологии
- 3-осевая vs 5-осевая обработка: что нужно знать
- Высокоскоростная обработка: ключевые преимущества для производства механических деталей
- Сертификация NADCAP: Повышение качества и доверия в точной обработке
- Будущее обработки: навигация через технологические сбои и новые тренды
- Премиальные решения из нержавеющей стали для резки, шлифовки и финишной обработки
- Передовая обработка титана и ВЖС-сплавов: Оптимизация обрабатываемости, СОЖ и оснастки
- Выбор оптимального ЧПУ-режущего инструмента и программирования для пиковой производительности
- Фрезерно-токарные обрабатывающие центры: двухсторонние решения для фрезерования и точения
- Универсальная токарная обработка с ЧПУ: от металла к пластику
- Традиционная и нетрадиционная обработка: технологии, применение и преимущества