



Революция в производстве поршней цилиндров: Стабильное бескриушковое нарезание резьбы
Формовочный резец OIL-S-XPF обеспечивает стабильное и бескриушковое нарезание резьбы в производстве поршней цилиндров
Марк Корьеа | OSG USA
Экономия нескольких секунд может не звучать как много сначала, но когда вы делаете более 1 миллиона деталей в год, каждая секунда на счету. Представьте, что экономия 10 секунд на детали, снижение брака, сокращение времени финальной сборки, всё в то время как вы получаете в 3 раза больше срок службы инструмента! Это реальность для Flickinger Industries, контрактной компании по обработке и производству в Форт-Уэйн, Индиана, США.
Flickinger Industries начала в Форт-Уэйне в 1960 году, в основном обслуживая насосные и пневмо-/гидравлические цилиндровые отрасли. Сегодня с 45 полноштатными сотрудниками Flickinger Industries по-прежнему лидирует в этих отраслях, также обслуживая клиентов в сельском хозяйстве, автопроме и медицине. За годы персонал Flickinger стал адептом быстрой переналадки. Обработка мелкосерийных деталей стала одной из специальностей компании. Используя современный 75 000 кв. футов объект с 23 современными ЧПУ-токарными и вертикальными центрами CAT40, Flickinger Industries справляется с партиями от 2 до 200 000 штук легко.
Один из крупных клиентов Flickinger — известный мировой лидер в технологиях движения и управления. Компания производит алюминиевые поршни пневмоцилиндров диаметром от 1/2″ до 3″ и партиями обычно 2000–5000 штук — итого более 1 млн поршней в год. Детали из бруска T356 алюминий, у каждого поршня резьбовое центральное отверстие. Финиш резьбы должен быть свободен от замазываний и заусенцев, мешающих сборке. Нарезание резьбы в центральном отверстии сложно, потому что инструмент стационарен, пока деталь вращается. Flickinger Industries годами использовала конкурирующий режущий резец и привыкла к периодическим катастрофическим поломкам резьборезов, свойственным длинностружечным материалам вроде алюминия.
В начале 2019 года поломка повредила токарную башню, вызвав избыточный простой и дорогие ремонты. В это время я посетил Flickinger Industries с дистрибьютором и обсудил проблемы, вызванные отсутствием контроля стружки. Использовался тогда конкурентный резец 5/16″-24 яркий, спиралевый с модифицированным фаской для глухого отверстия, класс точности 2B. Я показал Flickinger серию формовых резьборезов XPF от OSG и объяснил, как проблемы с контролем стружки станут прошлым при использовании формовых резьборезов, о чем компания знала, но никогда не думала, что это решит их проблему.
Поскольку формовый резец формирует резьбу пластической деформацией материала заготовки, режущие стружки не создаются. Без режущих стружек проблемы с вывозом стружки полностью избегаются. XPF — высокопроизводительный формовый резец OSG, не создающий стружки, оптимизированный для обработки материалов до 35 HRC. Уникально спроектирован с низкокрутящим дизайном для обеспечения более долгой жизни на более высоких скоростях. Его покрытие V обеспечивает экстремальную износостойкость. XPF доступен с или без каналов СОЖ, в стандартном или удлиненном шанке.
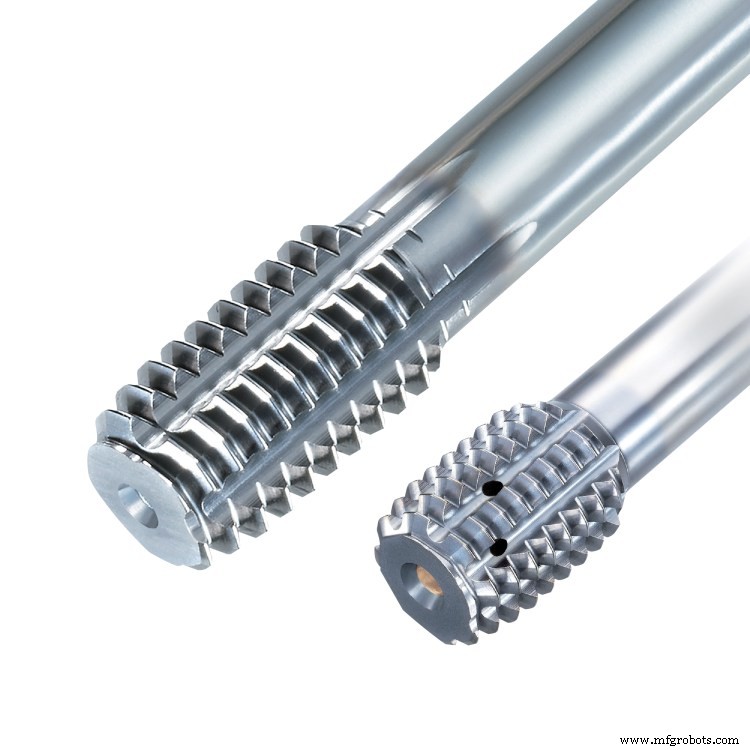
После детальной оценки приложения я предложил принести тестовый инструмент OIL-S-XPF под гарантированный пробный заказ OSG USA. XPF резец был одним из моих сильнейших аргументов против конкуренции. Он одержал победу в нескольких материалах, конкурируя с каждым известным производителем на рынке. Для обработки Flickinger использует токарный станок Mori Seiki SL и эмульсионное СОЖ WSO 12%. Как и ожидалось, испытание стало большим успехом. В первые 10 минут оператор прокомментировал: «Это в два раза быстрее старого резьбореза!»
Конкурирующий режущий резец требовал ~20 секунд на деталь, тогда как XPF формовый резец нужен только 10 секунд. При периодических проверках шага резьбы и финиша — все были в пределах оптимальных спецификаций. Нормальный срок службы предыдущего конкурирующего резьбореза — 3000 штук, XPF достиг и превзошел это легко. Менеджер завода Фликингер Том Шроэдер сказал: «…продан на XPF, так как мы экономим так много времени на детали».
Первый тестовый резец выполнил более 14 000 штук до того, как было замечено незначительное замазывание резьбы, но инструмент мог продолжать использоваться. Второй тест прошел так же хорошо, и следующий вопрос от Flickinger: «Делает ли OSG XPF в размерах 1/2″-20 и 7/16″-20?» Ответ: «Да, делаем!»
Срок службы OIL-S-XPF теперь установлен на 10 000 штук как стандарт, хотя тесты доказали, что они могут идти дальше. Тем не менее, стоимость на единицу упала с $0,017 до $0,006 на деталь, обеспечивая оцененную годовую экономию $37 775. Говорю с гордостью: сегодня каждый алюминиевый поршень, сделанный в Flickinger Industries, использует резьборезы из серии XPF OSG. Применяя формовые резьборезы XPF OSG, Flickinger Industries решает проблемы контроля стружки, снижает поломки и избегает будущего повреждения станков для максимизации производительности.
Ранее публиковалось в блоге OSG.
Промышленные технологии
- Продвинутые схемы управления двигателями: защёлкивание, стоп и задержка времени
- Управляющие цепи: основы, применение и лучшие практики
- Ультраширокополосное терагерцовое управление поляризацией через анизотропные диэлектрические метаповерхн…
- Оптимизация промышленных шкафов управления: максимальная эффективность для оборудования
- Освоение сварки нержавейки: полное руководство
- Мастерство пайки алюминия: экспертные техники и практические советы
- Мастерство контроля стружки: 8 экспертных советов для более чистого и безопасного сверления
- Облачный мониторинг: система удаленного контроля для управления активами в реальном времени
- 5 ключевых преимуществ удаленного контроля производства для современной промышленности
- Оптимизация Java 9 приложений на PLCnext Control с помощью jlink