



ЧПУ-обработка vs 3D-печать: Выбор правильного производственного метода для вашего проекта
Изобретатель стереолитографии и основатель 3D Systems Чарльз Халл начал продавать 3D-принтеры в 1986 году. Несколько лет позже Скотт Кראмп из Stratasys коммерциализировал свою технологию наплавления слоев (FDM). Другие последовали, и не прошло много времени, как предприниматели везде покупали эти машины «быстрого прототипирования» и открывали «сервисные бюро» — компании, фокусирующиеся исключительно на 3D-печати.
Сегодня каждый из тех когда-то передовых терминов в основном устарел. Аддитивное производство больше не ограничено прототипированием, быстрым или иным. А сервисные бюро уступили место e-manufacturers, чьи владельцы и менеджеры утверждают, что 3D-печать дополняет ЧПУ-обработку и другие более традиционные производственные процессы, став просто еще одним инструментом в их ящике (пусть и очень мощным).
Компенсация сильных и слабых сторон
Так оно и есть в Stratasys Direct Manufacturing в Лос-Анджелесе, где вице-президент по операциям Грег Рейнольдс объясняет: выбор производственной технологии для любого проекта зависит от множества факторов, начиная со сложности детали.
«Аддитивное производство приносит несколько важных преимуществ перед конвенциональными процессами, особенно где речь о металле», — говорит он. «Высоко в этом списке — консолидация деталей. Вместо фрезерования кучи деталей и затем болтовки или сварки их вместе, металлическая 3D-печать позволяет произвести сборку как единую, часто гораздо более легкую заготовку. С этим приходят такие особенности, как внутренние каналы, сложные скользящие поверхности и другие органические формы, тонкостенные решетчатые структуры. Каждая из этих либо очень дорога, либо прямо невозможна для обработки. Для аддитивного — довольно легко».
С другой стороны, более простые, монолитные детали — кронштейны, валы, корпуса и множество других «блоковидных» компонентов — остаются твердо в области обработки, будь то прототип или производственная партия в тысячи.
И потому что 3D-печать не может конкурировать с обработкой по точности, детали с жесткими допусками и очень гладкими поверхностями также более подходят для ЧПУ-токарного или фрезерного центра.
Поэтому многие пластиковые детали и практически все металлические требуют пост-построения поездку в машиностроительный цех для финишной обработки критических особенностей детали и удаления поддержек — беды большинства процессов 3D-печати.
3D-печать: Хороша для сложных геометрий, изощренных особенностей
«Для низких производственных объемов, где точность детали и чистота поверхности не высший приоритет, 3D-печать определенно путь», — говорит Гисберт Ледвон, директор по развитию бизнеса станков в Heidenhain Corp. «Это также верно для деталей с очень сложными геометриями, и где 3D-печать может производить особенности, которые иначе было бы трудно изготовить. Даже если они требуют вторичной обработки, такие детали все чаще производятся через металлическое аддитивное производство».
Пластиковый литейный формовочный инструмент — один пример, говорит Ледвон. Вместо сверления швейцарского сыра серии охлаждающих отверстий по основанию формы или её вставкам, как в традиционном формообразовании, машины лазерного плавления металлического порошка (LPBF) могут напечатать всю форму и заполнить её стратегически размещенными охлаждающими каналами, которые конформируют и окружают полость формы. Результаты, говорит он — формы с гораздо более быстрыми цикл-таймами и более высоким качеством деталей, чем иначе возможно.
Здесь снова вторичные операции для финишной обработки полости формы и других критических поверхностей нужны; как указывают Ледвон и Рейнольдс, металлическое аддитивное производство оставляет чистоту поверхности, сравнимую с литьем или ковкой.
Оба эксперта говорят, что передача этих и других деталей от 3D-принтера к ЧПУ-станку требует надежной стратегии зажима. «Было бы идеально, если ваш 3D-принтер имеет какой-то паллет-систему, интегрирующуюся с вашим фрезерным центром, это сэкономит много времени и головной боли», — говорит Ледвон.
Захват 3D-напечатанной детали похож на захват литья, добавляет Рейнольдс, в том, что часто нет фиксированной датум-точки для отсчета. «Как с литьем, вы начинаете обработку от near-net-shape, поэтому нужно сначала сверлить/фрезеровать нулевую точку, а затем идти дальше. Это варьируется от работы к работе, но в целом я бы сказал, что размерный контроль определенно более сложен с 3D-напечатанными деталями».
ЧПУ удовлетворяет потребность в скорости
Еще одно перо в шапке ЧПУ-обработки — скорость. Где ЧПУ-токарные и фрезерные центры могут сдирать материал с бруска или заготовки на высоких скоростях, лазерные металлические и полимерные 3D-принтеры ноторно медленные, тратя часы на большинство деталей и даже дни на крупные.
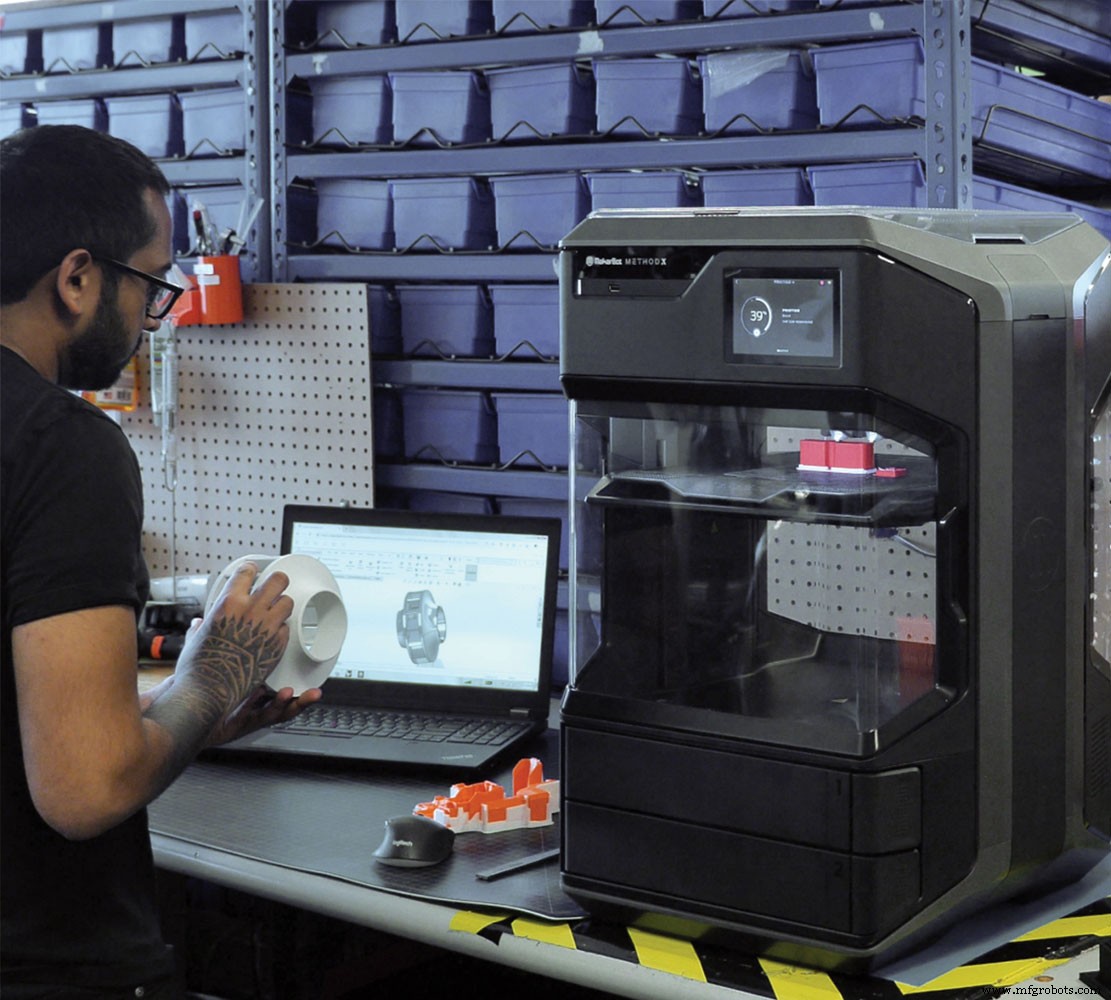
Но лазеры далеки от единственного способа связывания материалов. Аддитивное производство гордится семью различными технологиями и множеством отраслей, некоторые из которых стали по-настоящему быстрыми в последние годы. Например, производители 3D-принтеров вроде Markforged разработали машины с струйным напылением связующего (binder jetting), способные печатать большие объемы «зеленых» деталей, которые затем спеканы, имитируя десятилетия-старый процесс литья металла под давлением (MIM). И FDM-принтеры вроде MakerBot и материнской компании Stratasys не только стали намного быстрее, чем в ранние дни Скотта Крампа, но теперь могут печатать определенные металлы.
Аналогично, стереолитография Чака Халла расширилась до цифровой обработки света (DLP), которая отвердевает целые слои фотополимерной смолы за один проход, а не кропотливо прослеживая их линию за линией UV-источником.
Эти и другие полимерные принтеры также стали намного точнее, чем раньше (хотя всё ещё далеко менее точны, чем обработка), и при использовании с так называемым «паровым полированием» оборудованием могут производить исключительную чистоту поверхности.
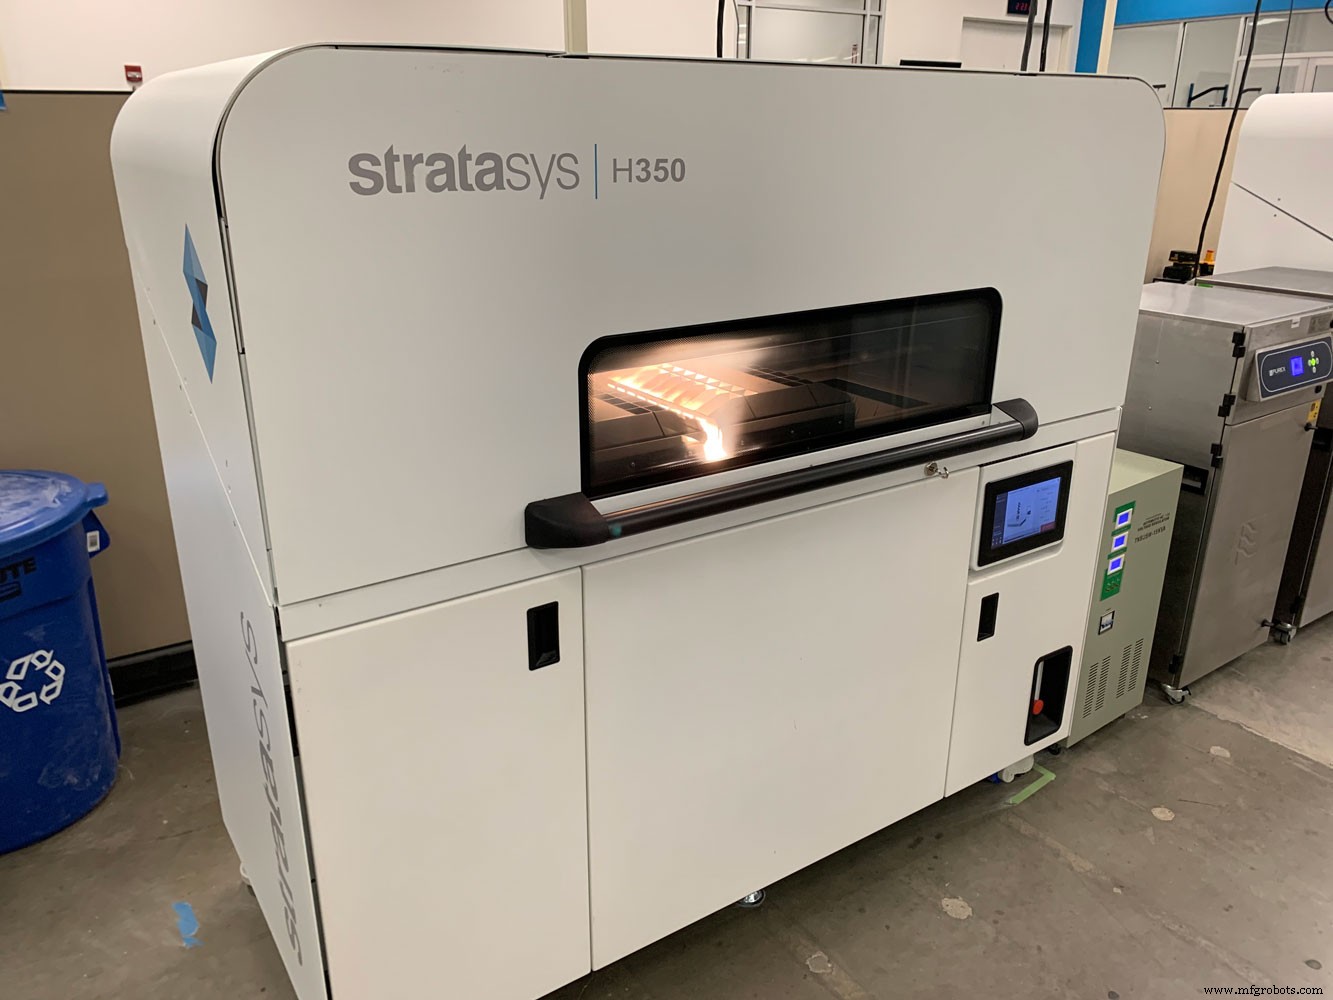
Потом есть selective absorption fusion от Stratasys. Пока ограничен эко-дружелюбным PA11 Nylon, он печатает детали, используя проприетарные чернила, снижающие точку плавления любого полимерного порошка, который они касаются. При воздействии ИК-источника тепла эти области сплавляются, производя полностью функциональные детали. «Неважно, одна деталь или 1000, скорости сборки одинаковы», — говорит Рейнольдс. «Это делает его идеально подходящим для более высоких производственных объемов, и так как он не вкладывает столько тепла в деталь, как селективное лазерное спекание (SLS), целостность материала обычно выше».
Сокращение производственного времени
Оснастка — еще одно важное различие между 3D-печатью и традиционным производством. Поскольку первое — полностью цифровой процесс, нет нужды в приспособлениях, фикстурах и другой оснастке (кроме используемой во вторичной обработке), требуемой традиционными процессами.
Это дает множество выгод, наиболее очевидная — устранение части или всей стоимости оснастки. Но есть также лид-тайм на изготовление оснастки, и когда готова — установка на станок, подхват программного нуля и отработка ЧПУ-программы. 3D-принтер, с другой стороны, может идти от CAD-модели к готовой детали за всего несколько часов.
Рейнольдс отмечает, что 3D-печать стала более автоматизированной в последнее время по декекингу и удалению поддержек, хотя автоматизация также играет большую роль в других типах производства.
Независимо от этого, выбор способа производства любой данной детали — сложное решение, зависящее от количества заказа, геометрии детали, её точности и чистоты поверхности, материала и множества других факторов.
Металлообработчики, пытающиеся решить между двумя техниками, могут загрузить деталь на сайт Stratasys для мгновенной котировки и узнать, какой способ быстрее и эффективнее.
«Для тех, кто мог рассматривать инвестиции в свой 3D-принтер и нашел это либо слишком дорогим, либо недостаточно способным, я бы побудил их взглянуть еще раз», — говорит он. «Это стала очень зрелой технологией и, как ЧПУ-токарные и фрезерные центры, просто еще один способ делать детали».
Быстрый опрос: Преимущество аддитивного производства
Аддитивное производство все чаще используется для дополнения обработки и более традиционных производственных процессов.
Каковы преимущества аддитивного производства для вашего бизнеса?
Промышленные технологии
- Понимание осей ЧПУ-станков: выбор правильной системы для ваших производственных нужд
- CNC против 3D-печати: выбор правильного производственного метода
- ЧПУ-обработка vs 3D-печать: выбор правильной технологии прототипирования
- Откройте преимущества ЧПУ-обработки для современного производства
- Техники удержания заготовки на ЧПУ: обеспечьте точность обработки
- Выбор идеального мини-экскаватора для вашего проекта
- Выбор материалов для CNC-обработки: практическое руководство
- Как выбрать идеальный ЧПУ токарный станок: полное руководство
- Как выбрать идеальный фрезерно-сверлильный станок для ваших проектов
- Топ-5 техник ЧПУ-фрезеровки для повышения точности проектирования