



Техники удержания заготовки на ЧПУ: обеспечьте точность обработки
При изготовлении деталей на станках с ЧПУ первым шагом нужно определить лучший способ загрузки и фиксации заготовки. Этот этап предшествует построению траектории инструмента и играет ключевую роль в процессе.
Удержание и загрузка заготовки — критические аспекты фрезеровки с ЧПУ. Качество детали напрямую зависит от того, насколько надежно и стабильно она закреплена на рабочем столе. Поэтому механики и инженеры разработали множество решений для стабильной фиксации.
В этой статье рассмотрим наиболее популярные методы удержания, оценив их плюсы и минусы.
Т-образные пазы (T-слоты)
Основа удержания — Т-образные пазы, где перекладина «Т» находится на нижней стороне стола или внутри него. Это позволяет установить гайку в паз, создавая подвижную точку для болта или зажима. Существует много типов зажимов, у каждого свои плюсы и минусы.
Клеевой метод
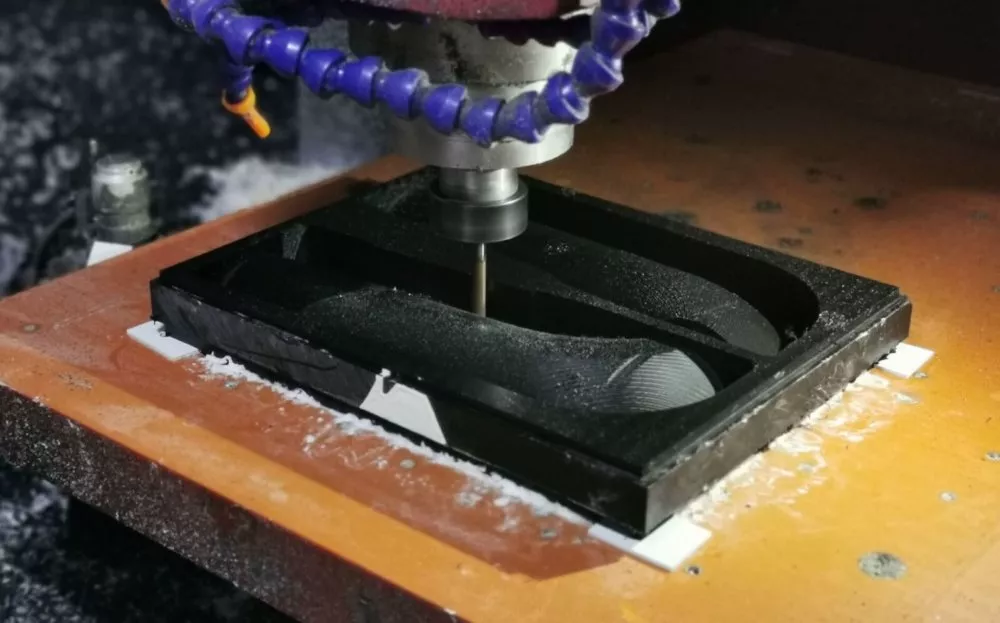
Установка бакелитового блока на рабочий стол — популярный метод, особенно для прототипирования. Заготовки легко клеятся на бакелит, и большинство китайских прототипных цехов используют именно этот способ.
Клеевание — простое, дешевое и эффективное решение. Подходит для плоских и неправильной формы заготовок. Может обеспечить большую прочность, чем двусторонний скотч, и устраняет необходимость в технологических ушах (tabs). Для снятия деталей нужен шпатель или ручное отдергивание. Клей особенно удобен для прототипирования и пластиков.
Правильное нанесение клея требует равномерного слоя для сохранения горизонтальности заготовки. Метод работает по-разному для разных материалов: горячий клей может вырвать куски из пены или дерева. Лучше наносить клей точечно в некритичных зонах или тонким слоем для легкого удаления.
На металле клей застывает быстрее. Чтобы избежать преждевременного застывания, заготовку кладут на не металлическую подкладку, закрепленную на столе. Клей должен успеть сцепиться с обеими поверхностями.
Плюсы: несколько заготовок можно клеить за раз — меньше работы для оператора. Эффективно для пластиковых или алюминиевых прототипов.
Минусы: риск отслоения заготовки. Возможен ущерб детали при снятии.
Болтовое крепление
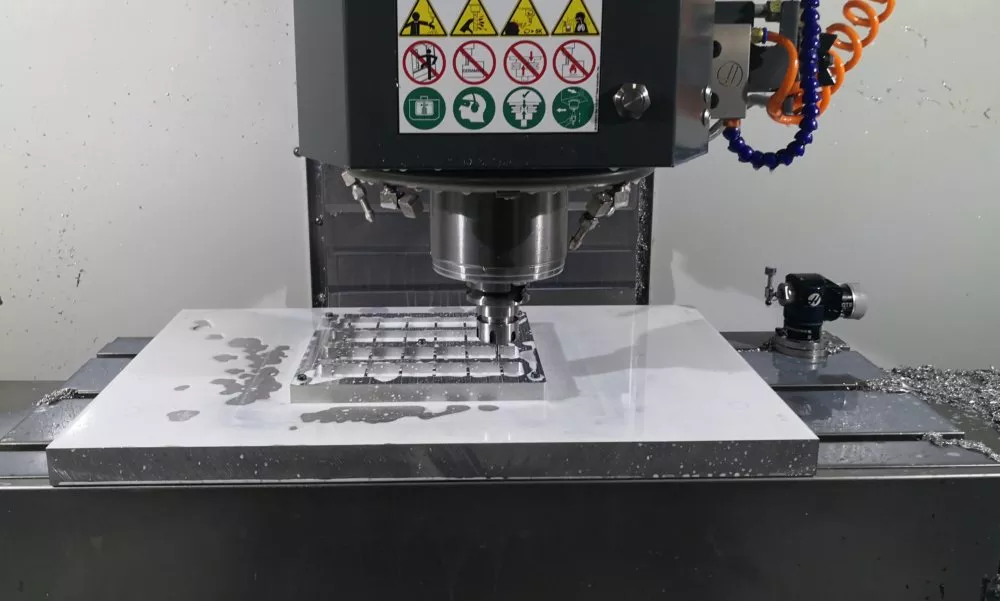
Болты — надежный способ зафиксировать заготовку, используя Т-образный стол напрямую. Еще лучше — установить алюминиевый блок: в нем легко вырезать резьбовые отверстия где угодно. Резьбовые отверстия идеально сочетаются с зажимами, обеспечивая лучшую выравниваемость и устойчивость.
Для болтового крепления используют Т-гайки, шпильки и фланцевые гайки. Болты и гайки особенно полезны, если на столе резьбовые втулки вместо Т-пазов — тогда болты заворачиваются в втулки, удерживая зажимы.
Плюсы: очень устойчивая фиксация, позволяющая агрессивную резку. Сложные геометрии не проблема.
Минусы: требует дополнительного материала для рамы. Потери материала критичны при крупногабаритных деталях, время закладки велико. При вырезании деталей из рамы могут оставаться следы петль.
Машинные тиски
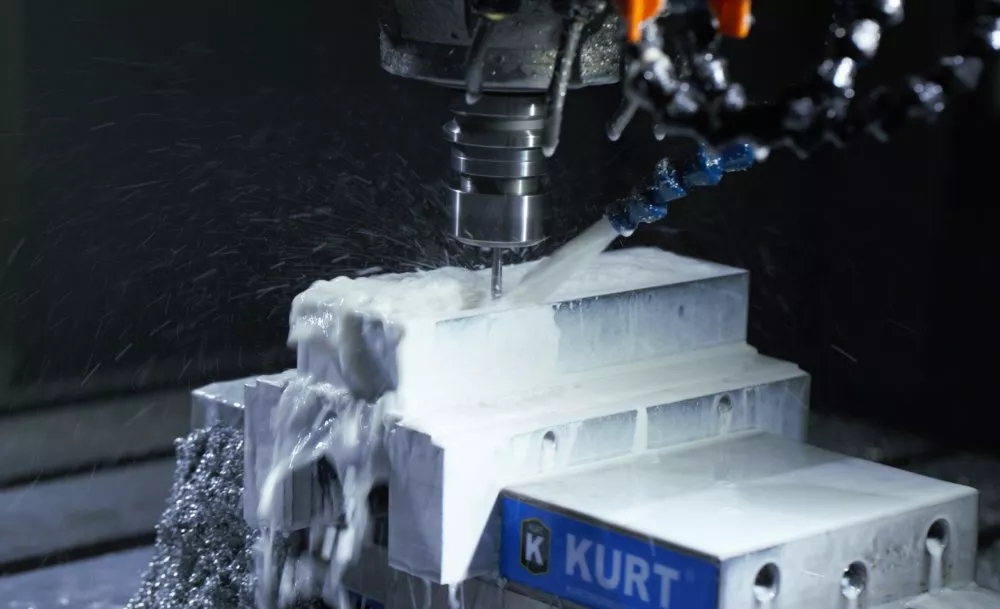
Механики часто используют тиски как стандартный метод фиксации. Тиски удерживают заготовку с торцов, зажимая между двумя губами, пока инструмент обрабатывает материал. Идеальны для деталей с прямыми кромками, но адаптируются и для 둥근 кромок.
В зависимости от типа тисков, обработка 둥лых кромок может требовать мягких губ, фрезерованных под форму заготовки. Современные тиски имеют систему быстрой смены основания, позволяя загружать заготовку прямо на станке. Когда партия готова, следующая загружается быстро. Тиски — предпочтительный вариант в нашем ЧПУ-цехе.
Плюсы: позволяют резать на высоких скоростях, легко позиционировать заготовку для повторных деталей. Эффективны для крупносерийного ЧПУ. Можно установить несколько тисков для одновременного изготовления разных деталей.
Минусы: детали должны иметь регулярную геометрию с параллельными поверхностями. Иначе нужны кастомные губы.
Зажимы
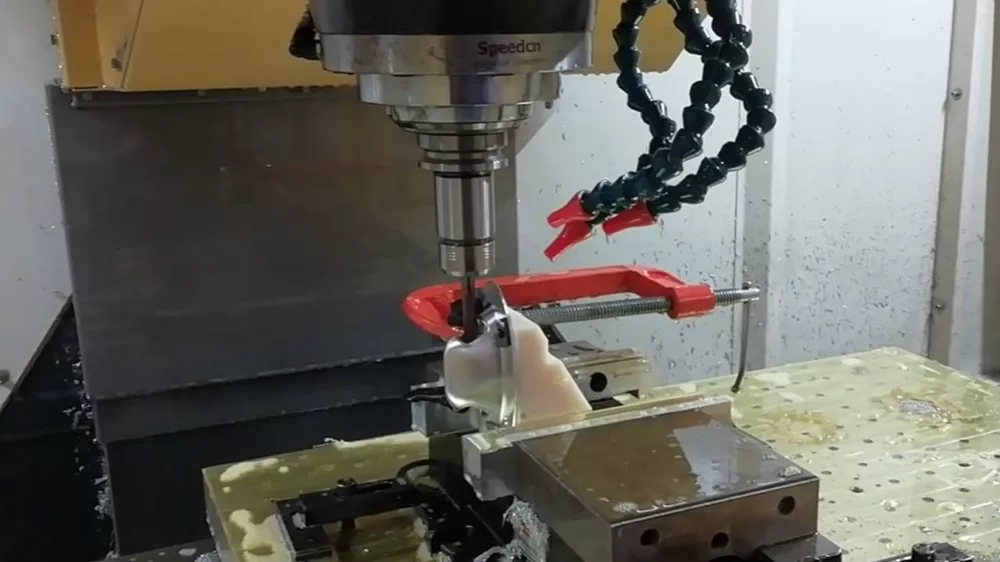
Для удержания на ЧПУ используют несколько типов зажимов: комбинированные, плоскогубцы и С-образные.
Комбинированный зажим («блочный зажим») состоит из стандартизированных компонентов разного назначения, размеров и спецификаций. Их собирают как конструктор в зависимости от технологических требований. Благодаря этому комбинированный зажим очень эффективен по времени проектирования и изготовления, подходит для мелкосерийного производства. Преимущества: высокая позиционирующая точность, гибкость зажима, многократное использование, экономия энергии и материала, низкая стоимость эксплуатации. Хорош для мелких серий со сложной геометрией.
Другой плюс зажимов — возможность улучшать и заменять отдельные компоненты под конкретную заготовку. Например, комбинированные точностные плоскогубцы дают большую универсальность, стандартизацию, простоту использования и надежность. Быстрая установка и зажим, сокращают подготовку и повышают эффективность мелкосерийного производства.
Простые С-образные зажимы легко найти в строительных магазинах. Дешевы и просты, но их простота имеет недостатки. Закрепление только с одной стороны может привести к подъему противоположного края — важно убедиться в ровности материала. Вырезание деталей может быть затруднено, требуя множественных зажимов и дополнительных средств фиксации. Для тяжелых задач лучше использовать более продвинутые типы зажимов.
Улучшения: гладкая база зажима или специальные магнитные материалы. Последние используются в электромагнитных постоянных зажимах, повышающих эффективность ЧПУ-станков и центров. У обычных зажимов позиционирующие и зажимные элементы занимают много места, а электромагнитные используют магнитные силы материала, не требуя габаритных компонентов. Это устраняет препятствия для режущего инструмента. Но нужно следить, чтобы сила притяжения магнита противостояла силе резания.
Гидравлические и пневматические зажимы используют внешние источники энергии для позиционирования, поддержки и сжатия заготовки. Они точно и быстро определяют взаимное положение, настраивая заготовку для станка и режущего инструмента. Преимущества: компактная структура, многостаночное зажимание, высокоскоростная тяжелая резка, автоматический контроль — всё ускоряет обработку. Идеальны для ЧПУ-станков, центров обработки и гибких производственных линий.
Вакуумные столы
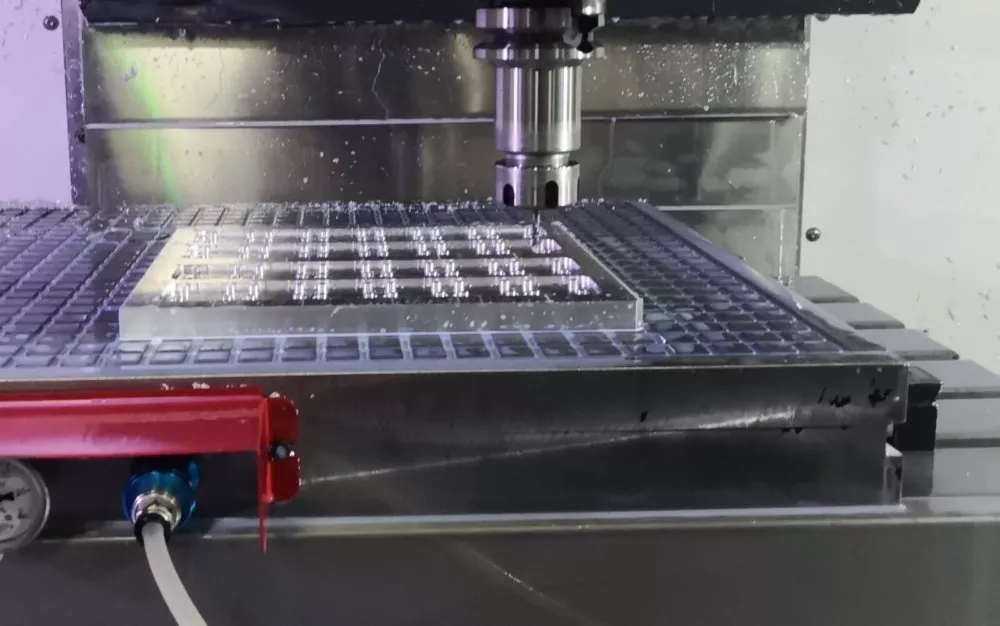
Вакуумные столы удерживают заготовку за счет разницы давления: вакуум под деталью и атмосферное давление сверху. Часто лучшее решение для плоской листовой обработки на ЧПУ-фрезеровках.
Такие столы точны, гибки и эффективны. Адаптируются к широкому спектру материалов, особенно полезны для незажимаемых материалов (высокотехнологичные композиты, передовые синтетические материалы). Минимизируют препятствия, которых не избежать при зажимах, и делают наладку и переоборудование гораздо быстрее.
Есть и недостатки. Лучше всего для плоских деталей; сложные геометрии требуют доп. подготовки. Маленькие детали могут не иметь достаточной площади для вакуума, хотя продвинутые модели с более равномерным или фокусируемым притяжением справляются и с ними.
Плюсы: очень быстрое закрепление, подходит для незажимаемых материалов.
Минусы: большинство вакуумных столов только для простых плоских деталей.
Магнитные столы
Магнитные столы используют магнитную базу для удержания заготовок из подходящих металлов. Популярны в формовочном производстве, так как большинство формообразующих вставок из стали. Также применяются для стальных заготовок в общем ЧПУ.
Большинство магнитных столов — электромагнитные, поэтому магнитное поле можно отключить после обработки. Обеспечивают быструю наладку и, поскольку нет физических зажимов, дают отличный доступ режущего инструмента. Подходят для легкой и тяжелой обработки, но не работают с немагнитными материалами (алюминий).
Плюсы: полный доступ режущего инструмента, быстрая наладка, высокая безопасность и надежность.
Минусы: только для ферромагнитных металлов, что ограничивает применение в алюминиевом производстве.
Кастомные приспособления (jigs)
При обработке крупногабаритных деталей стандартные методы могут быть недостаточны. Тогда стоит изготовить кастомные приспособления. Экономия секунд на массовом производстве имеет огромное значение.
Приспособления направляют траекторию инструмента и кардинально улучшают качество, но нужны только когда требуется абсолютная стабильность. Заготовку обычно вставляют или опускают в приспособление и фиксируют одним-двумя быстрыми зажимами.
Кастомные приспособления могут изготавливаться разными способами. Те, что требуют высокой жесткости и туговых допусков, лучше фрезеровать на ЧПУ. Приспособления для изогнутых деталей проще печатать на FDM или SLS.
Плюсы: адаптируются под крупные или неправильные заготовки, сокращают время наладки, гарантируют стабильность.
Минусы: увеличивают сроки и затраты. Приспособления не подойдут для других типовых деталей.
3ERP продолжит делиться знаниями о ЧПУ-обработке. Хотите узнать больше о наших возможностях — ознакомьтесь с нашими услугами ЧПУ-обработки.
Станок с ЧПУ
- Освоение инспекции ЧПУ-инструмента: 3 проверенных техники
- Лучшие аксессуары для раскрытия полного потенциала Raspberry Pi
- 3D CNC-фрезеры: ускорение точности в производстве обуви
- Понимание осей ЧПУ-станков: выбор правильной системы для ваших производственных нужд
- Как 5-осевая ЧПУ-обработка повышает точность и прибыль бизнеса
- ЧПУ-обработка vs 3D-печать: выбор правильной технологии прототипирования
- Почему ЧПУ-обработка превосходит традиционные методы: 6 ключевых преимуществ
- Мастерство ЧПУ-обработки: проверенные техники для точности и эффективности
- Выбор лучших материалов для прототипов медицинских устройств
- Как найти лучшие услуги ЧПУ-обработки в Китае: 4 проверенных совета для надежного выбора поставщика