



Освоение дальней обработки: стратегии преодоления текущих вызовов
Ряд текущих трендов в производстве усиливает сложность создания точных отверстий и выполнения токарных операций с удлиненными инструментами. Спрос на более жесткие допуски и неуклонную повторяемость растет непрерывно. Новые высокопроизводительные материалы деталей труднее обрабатывать, повышая напряжение в системе обработки. Чтобы сэкономить время и деньги, производители консолидируют множественные детали в единые монолитные детали, требующие обработки глубоких отверстий и точения сложных компонентов на многофункциональных станках.
Производители, ищущие преодолеть эти вызовы, должны изучить все элементы своих систем обработки и применить техники и инструменты, которые гарантируют успех. Среди ключевых элементов — стабильность станка, держава инструмента, закрепление детали и геометрия режущего инструмента. В общем, твердое приспособление, жесткая оснастка и тщательное применение инструмента составляют базовую основу для точных, продуктивных процессов растачивания и дальней токарной обработки.
Производители нефти и газа, энергетики и аэрокосмических компонентов — основные кандидаты для обновленной оснастки и техник, потому что они регулярно имеют дело с крупными, сложными деталями с признаками, требующими использования удлиненных инструментов. Многие из деталей сделаны из твердых сплавов, которые трудны к обработке и тем самым производят высокие, вибрацию-генерирующие режущие силы. В общем, почти любой производитель может выиграть от улучшения продуктивности и снижения затрат в операциях дальней растачки.
ДЕФЛЕКЦИЯ И ВИБРАЦИЯ
Глубокая растачка отличается от других режущих операций тем, что режущий край работает в отверстии на расширенном расстоянии от соединения со станком. Дальние токарные операции внутренней обработки имеют похожие условия, и оба эти растачивания и токарные операции могут включать отверстия с прерванными резами, как в случае деталей вроде корпусов насосов или компрессоров. Количество результирующего вылета инструмента диктуется глубиной отверстия и может привести к дефлекции растачивального стержня или удлиненного токарного инструмента.
Дефлекция усиливает меняющиеся силы в процессе резания и может вызывать вибрацию и треск, деградирующие качество поверхности детали, быстро изнашивающие или ломающие режущие инструменты и повреждающие компоненты станка, такие как шпиндели, и вызывающие необходимость в дорогих ремонтах и длительных периодах простоя. Вариации сил результатом из баланса компонентов станка, отсутствия жесткости системы или симпатической вибрации элементов системы обработки. Режущие давления также меняются, так как инструмент периодически загружается и разгружается, пока стружка формируется и ломается. Отрицательные эффекты вибраций обработки включают плохое качество поверхности, неточные размеры отверстия, быстрый износ инструмента, сниженные темпы удаления материала, увеличенные производственные затраты и повреждение держав инструментов и станков.
ЖЕСТКОСТЬ СТАНКА И ПРИСПОСОБЛЕНИЕ ДЕТАЛИ
Базовый подход к контролю вибрации в операциях обработки включает максимизацию жесткости элементов системы обработки. Для ограничения нежелательного движения, станок должен быть построен с жесткими, тяжелыми структурными элементами, усиленными бетоном или другими виброабсорбирующими материалами. Подшипники и втулки станка должны быть тугими и твердыми.
Детали должны быть точно расположены и надежно удержаны внутри станка. Приспособления должны быть спроектированы с простотой и жесткостью как первичными озабоченностями, и зажимы должны быть расположены как можно ближе к операциям резания. С точки зрения детали, тонкостенные детали или сварные детали и те с неподдерживаемыми секциями склонны к вибрации при обработке. Детали могут быть перепроектированы для улучшения жесткости, но такие изменения дизайна могут добавить вес и компромисс производительности механически обработанного продукта.
ДЕРЖАВА ИНСТРУМЕНТА
Для максимизации жесткости, растачивальный стержень или токарный стержень должен быть как можно короче, но оставаться достаточно длинным для обработки всей длины отверстия или компонента. Диаметр растачивального стержня должен быть наибольшим возможным, который поместится в отверстие и все еще позволит эффективную эвакуацию резаных стружек.
По мере формирования и ломания стружки, режущие силы поднимаются и падают. Вариации в силе становятся дополнительным источником вибрации, который может взаимодействовать в симпатии с естественным режимом вибрации державы инструмента или станка и стать самоподдерживающимся или даже увеличивающимся. Другие источники таких вибраций включают изношенные инструменты или те, не берущие достаточно глубокий проход. Эти вызывают нестабильность процесса, или резонанс, который также синхронизируется с естественной частотой шпинделя станка или инструмента, чтобы затем генерировать нежелательные вибрации.
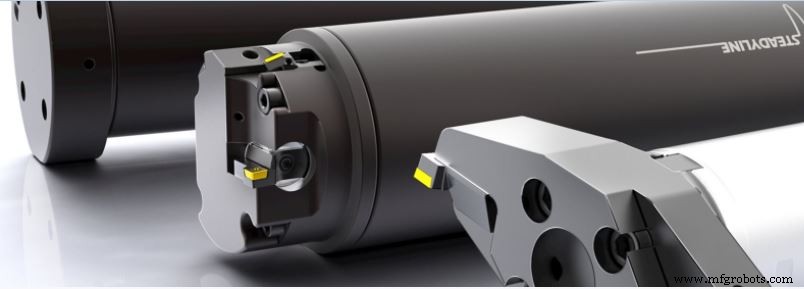
Длинный растачивальный стержень или токарный стержень вылет может вызвать вибрацию в системе обработки. Базовый подход к контролю вибрации включает использование коротких, жестких инструментов. Чем больше отношение длины стержня к диаметру стержня (L/D), тем больше шанс, что вибрация произойдет.
Разные материалы стержня обеспечивают разное поведение вибрации. Стальные стержни обычно устойчивы к вибрации до отношения длины к диаметру стержня (L/D) 4:1. Тяжелые металлические стержни из вольфрамовых сплавов плотнее стали и могут обрабатывать отношения L/D стержня в диапазоне 6:1. Твердосплавные стержни обеспечивают более высокую жесткость и позволяют отношения L/D стержня до 8:1, вместе с возможным недстатком более высокой стоимости, особенно где требуется крупнодиаметровый стержень.
Альтернативный способ демпфирования вибраций включает настраиваемый стержень. Стержень имеет внутренний массовый демпфер, спроектированный для резонанса вне фазы с нежелательной вибрацией, поглощения её энергии и минимизации вибрационного движения. Система Steadyline® от Seco Tools (см. боковую панель), например, имеет предварительно настроенный вибрационный демпфер, состоящий из массы демпфера из высокоплотного материала, подвешенной внутри корпуса державы через радиальные абсорбирующие элементы. Масса демпфера поглощает вибрацию немедленно, когда она передается режущим инструментом к телу стержня.
Более сложное и дорогое активное управление вибрацией инструмента может принимать форму электронно-активированных устройств, чувствующих существование вибрации и использующих электронные актуаторы для производства вторичного движения в державе для отмены нежелательного движения.
МАТЕРИАЛ ДЕТАЛИ
Режущие характеристики материала детали могут способствовать генерации вибрации. Твердость материала, склонность к нарастающему ребру или закалению при обработке, или присутствие твердых включений изменяют или прерывают режущие силы и могут генерировать вибрации. В некоторой степени, корректировка режущих параметров может минимизировать вибрации при обработке определенных материалов.
ГЕОМЕТРИЯ РЕЖУЩЕГО ИНСТРУМЕНТА
Сам режущий инструмент подвержен касательной и радиальной дефлекции. Радиальная дефлекция влияет на точность диаметра отверстия. В касательной дефлекции пластина принуждается вниз прочь от центральной линии детали. Особенно при растачивании отверстий малого диаметра, изогнутый внутренний диаметр отверстия снижает зазорный угол между пластиной и отверстием.
Касательная дефлекция толкает инструмент вниз и прочь от центральной линии компонента, обрабатываемого, снижая зазорный угол. Радиальная дефлекция снижает глубину реза, влияя на точность обработки и изменяя толщину стружки. Изменения в глубине реза изменяют режущие силы и могут приводить к вибрации.
Особенности геометрии пластины, включая передний угол, угол наклона и радиус носа, могут либо усиливать, либо демпфировать вибрацию. Пластины с положительным передним углом, например, создают меньшую касательную режущую силу. Но конфигурация положительного переднего угла может снизить зазор, что может привести к натиранию и вибрации. Большой передний угол и малый угол края производят острый режущий край, который снижает режущие силы. Однако острый край может быть подвержен ударному повреждению или неравномерному износу, что повлияет на качество поверхности отверстия.
Малый угол наклона режущего края производит большие осевые режущие силы, в то время как большой угол наклона производит силу в радиальном направлении. Осевые силы имеют ограниченное влияние на растачивальные операции, поэтому малый угол наклона может быть желательным. Но малый угол наклона также концентрирует режущие силы на более мелком участке режущего края, чем большой угол наклона, с возможным негативным эффектом на ресурс инструмента. Кроме того, угол наклона инструмента влияет на толщину стружки и направление потока стружки.
Радиус носа пластины должен быть меньше глубины реза для минимизации радиальных режущих сил.
УПРАВЛЕНИЕ СТРУЖКОЙ
Очистка резаных стружек из отверстия — ключевой вопрос в растачивальных операциях. Геометрия пластины, скорости резки и режущие характеристики материала детали все влияют на контроль стружки. Короткие стружки желательны в растачивании, потому что они легче эвакуируются из отверстия и минимизируют силы на режущем краю. Но высококонтурные геометрии пластин, спроектированные для ломания стружки, склонны потреблять больше мощности и могут вызывать вибрацию.
Операции, предназначенные для создания хорошего качества поверхности, могут требовать легкую глубину реза, которая произведет более тонкие стружки, усиливающие проблему контроля стружки. Увеличение скорости подачи может ломать стружку, но может увеличивать режущие силы и генерировать треск, что может негативно влиять на качества поверхности. Более высокие скорости подачи также могут вызывать нарастающие ребра при обработке низкоуглеродистых сталей, поэтому более высокие скорости подачи вместе с оптимальной внутренней подачей СОЖ могут быть решением контроля стружки при растачивании этих более ковких стальных сплавов.
ЗАКЛЮЧЕНИЕ
Глубокое растачивание отверстий и точение с удлиненными инструментами — обычные и существенные металлорежущие операции. Выполнение этих процессов эффективно требует оценки системы обработки как целого, чтобы гарантировать, что множественные факторы, вовлеченные в минимизацию вибрации и обеспечение качества продукта, работают вместе для достижения максимальной продуктивности и рентабельности.
Ранее представлено на новостном сайте SECO.
Промышленные технологии
- 3-осевая vs 5-осевая обработка: что нужно знать
- Небаланс станков: скрытая проблема, которую должен решить каждый станочный цех
- Освоение твердой токарной обработки: преодоление вызовов передовым инструментом
- Освоение обработки титана: выбор лучших фрезерных инструментов для суперсплавов
- Расширение возможностей станочников: встроенный контроль поверхности для высшего качества продукции
- Максимальная эффективность высокопроизводительной обработки: почему важны державы инструментов
- Почему СОЖ критически важны для успеха обработки: срок инструмента, чистота, эффективность
- 5-осевая ЧПУ обработка: точность, эффективность и свобода проектирования
- Шпиндели станков: ключевой компонент, обеспечивающий точное производство
- Механическая обработка: процессы, инструменты и применение