



Белая книга: Мастерство ползунного шлифования — снижение затрат, повышение стабильности и качества поверхности
Одним из главных преимуществ ползунного шлифования является сочетание быстрого удаления материала со способностью генерировать точно шлифованную поверхность на трудношлифуемых материалах. Обычно ползунное шлифование приводит к меньшей толщине необработанной стружки по отношению к шлифованию по плоскости, тем самым улучшая чистовую поверхность заготовки и уменьшая износ круга. Однако это преимущество приходит с несколькими недостатками. Приложения ползунного шлифования склонны потреблять больше мощности и иметь более высокие силы. Следовательно, это требует шпинделей более высокой мощности и более надёжно спроектированных станков и приспособлений, чем традиционные приложения шлифования по плоскости.
При разработке новых приложений ползунного шлифования, учётывание шлифовальных сил может быть полезным для обеспечения адекватного проектирования приспособлений, зажимных давлений и поддержки детали. Они также влияют на спецификации круга и процессные условия. Эта статья выделит некоторые из основных сил, которые можно рассчитать в ползунном шлифовании, и закончится примером применения.
Силы в ползунном шлифовании
Рассмотрим простое 2D ползунное шлифование, как показано на Рисунке 1. В этом приложении есть две основные силы, действующие на круг — касательная сила и нормальная сила. Нормальная сила (fn) — это сила, приложенная перпендикулярно контактной зоне между кругом и заготовкой, а касательная сила (ft) — это сила, приложенная параллельно контактной зоне между кругом и заготовкой. Величина и направление шлифовальных сил определяют требования к проектированию приспособлений, зажиму заготовки и жёсткости системы. Направление этих сил — особо важное соображение для процессов, где точка касания между кругом и заготовкой может меняться в процессе шлифования, приводя к изменению направления шлифовальных сил, например, в 5-осевых шлифовальных операциях.
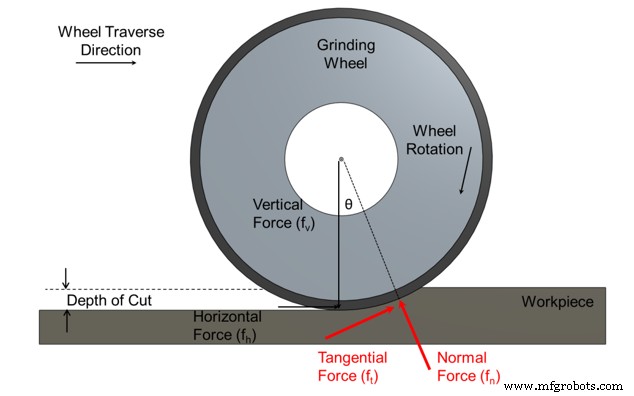
Касательная сила — это сила, необходимая для поддержания скорости круга пока он зацеплён с заготовкой под заданными силами трения и резания. Это сумма абразивных режущих сил (т.е. сил, необходимых для удаления материала) и сил трения между зёрнами, стружкой и связующим материалом круга. Касательная сила влияет смазывающая способность СОЖ, острота абразивного круга, плотность абразивных зёрен, свойства материала заготовки и профиль круга.
Можно рассчитать касательные силы (Ft), действующие на круг при ползунном шлифовании, двумя способами. Первый — напрямую из мощности шлифовального шпинделя и скорости круга, как показано:
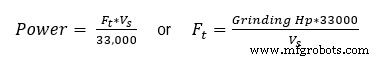
Где мощность в л.с., Ft в фунтах-силе, Vs — скорость круга (в sfpm) и 33000 (фунт*фут/мин/л.с.) — коэффициент конверсии. В точке контакта нормальная и касательная силы на круге равны и противоположны силам, действующим на заготовку, поэтому эти уравнения также можно использовать для расчёта сил на заготовке. Как только касательная сила известна, нормальная сила может быть оценена через отношение коэффициента трения шлифования. График на Рисунке 2 показывает коэффициент трения шлифования как функцию твёрдости для нескольких материалов. Большинство высокопрочных суперсплавов и сталей имеют коэффициент трения шлифования между 0,25 и 0,40.
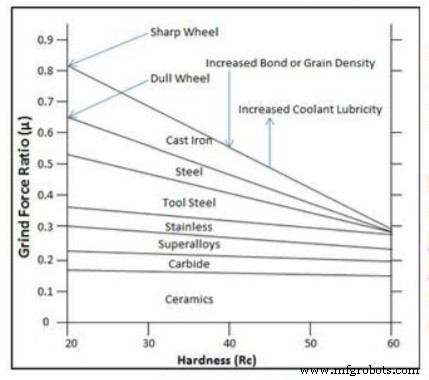
Как только μ и Ft известны, нормальная сила может быть оценена через уравнение: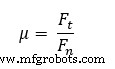
Второй способ измерения касательной силы — использование динамометра и измерение вертикальных и горизонтальных сил во время шлифования. Затем, зная угол вектора нормальной силы (θ — см. Рисунок 1), нормальные и касательные силы можно рассчитать из следующих уравнений:
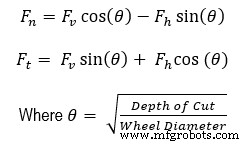
Важно отметить, что нормальные и касательные силы в ползунном шлифовании не те же, что вертикальные и горизонтальные силы соответственно. Хотя это может быть полезно в лабораторной среде, это не часто практично в производственном шлифовании, и поэтому альтернативный метод расчёта fn и ft будет использоваться чаще.
Измерение мощности
Для точного расчёта Ft должна быть известна мощность шлифовального шпинделя. Настоятельно рекомендуется использовать монитор мощности и подключать его напрямую к системе привода шпинделя. Это обеспечит, что шлифовальная мощность не влияет на внешние источники, такие как насосы СОЖ или движение других осей станка. Norton использует несколько передовых систем мониторинга мощности в сочетании с кастомизированным ПО LabVIEW для мониторинга мощности шпинделя в реальном времени во время шлифования. Пример системы показан на Рисунке 3.
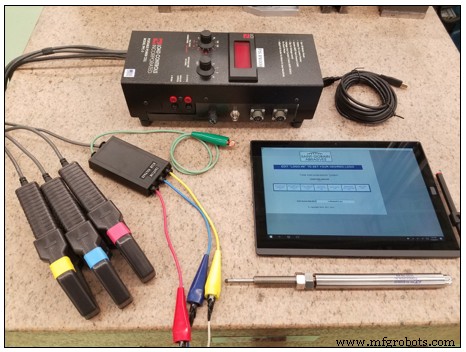
Эта система использует входы тока и напряжения от привода шпинделя для расчёта и построения графика шлифовальной мощности в реальном времени. С этого графика можно измерить и использовать холостую, пиковую и среднюю шлифовальную мощность вместе с процессным временем для определения касательных и нормальных сил, а также такой информации, как удельные режущие и шлифовальные энергии процесса. Эти значения можно использовать для лучшего понимания времени-зависимого поведения процесса и выделения доминирующих микроскопических взаимодействий в шлифовальном приложении.
Чтобы продолжить чтение этой белой книги в полном объёме, скачайте PDF здесь.
Промышленные технологии
- Управление затратами в корпоративном облаке: стратегии понимания и снижения расходов
- Цифровой CMMS превосходит ручку и бумагу в сокращении простоев объекта
- Lean и Six Sigma: практическое руководство для производственного превосходства
- Белая книга: Как подготовить ваш склад к робототехнике и автоматизации
- Hardinge CNC токарные и шлифовальные центры: ультра-точность и передовые зажимные системы
- Белая книга: Решение нехватки кадров — использование талантов миллениалов и поколения Z
- Премиальные решения из нержавеющей стали для резки, шлифовки и финишной обработки
- White Paper: Интегрированные беспроводные ручные измерительные приборы для эффективности цеха
- SureWerx: как снизить скольжения и падения за 3 простых шага
- Гибридное производство: ключевые преимущества, вызовы и влияние на отрасли