



Литье металлов: Полное руководство по процессам литья
Литье — это технологический процесс, применяемый с древнейших времен. До наших дней «литье» остается выбором многих производителей для изготовления деталей. Начнем с определения.
Общий процесс литья выглядит так:
- Металл нагревают до жидкого состояния.
- Расплавленный металл отливают в форму (ковш), чтобы придать ему нужную форму и размеры.
- Металл остывает и твердеет внутри формы.
- После затвердевания изделие извлекают, очищают и при необходимости подвергают механической обработке.
Извлеченная после затвердевания деталь называется отливкой. Цех или завод, производящий отливки, называется литейным цехом или литейным производством.
В промышленности выделяют два основных типа литейных производств:
- Заказное (подрядноe) литейное производство (Jobbing foundry);
- Собственное (заводское) литейное производство (Captive foundry).
1. Заказное литейное производство: Это независимые производственные площадки. Они изготавливают отливки по заказам/контрактам.
2. Собственное литейное производство: Принадлежит крупным компаниям исключительно для собственных нужд. Поскольку содержание литейного производства дорого, такие цеха обычно есть у крупных предприятий. Это своего рода отдел производственного процесса компании. Они производят отливки строго под нужды материнской компании.
Технологический процесс литья
Блок-схема процесса литья
- Изготовление модели. Материал модели: дерево, металл или пластик.
- По модели готовят форму и необходимые стержни.
- Форму зажимают, стержни устанавливают в полость формы.
- Плавят металл или сплав для литья.
- Льют расплав в полость формы.
- Дают расплаву остыть и затвердеть. Извлекают отливку из формы. Эта операция называется «встряхивание» (shake out).
- Очистку и доводку отливки.
- Испытания и контроль отливки.
- Устранение дефектов, если это возможно (спасовка отливки).
- Снятие внутренних напряжений термической обработкой.
- Повторный контроль отливки.
- Отливка готова к применению.
Процесс начинается с изготовления модели. Рассмотрим подробнее, что такое литейная модель.
Модельное дело
Процесс литья начинается с изготовления модели. Модели используются для создания форм, в которые льется расплав. Модели — это копии изготавливаемого изделия. Они немного больше реальных размеров, так как включают все необходимые допуски. Основные допуски:
- Усадка: Металлы усаживаются при затвердевании, поэтому модель делают крупнее для компенсации усадки.
- Допуск на механическую обработку: При доводке снимается слой металла, поэтому модель проектируют с учетом этого, чтобы после обработки изделие получилось требуемых размеров.
- Существуют и другие допуски (на черновитость, выкрут и т.д.).
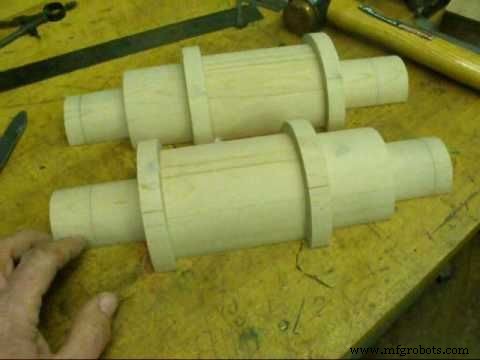 |
| Деревянная модель детали станка. |
Материалы для изготовления моделей:
- Для мелкосерийного производства: Дерево (кедр, махогон, клен, береза, вишня). Деревянные модели легкие, дешевые, легко обрабатываются. Также можно использовать пластик как альтернативу.
- Для крупносерийного производства: Металлы. Они долговечнее, устойчивы к износу, не деформируются, выдерживают грубую эксплуатацию, позволяют получить лучшую чистоту поверхности, коррозионностойкие (кроме черных металлов). Используют латунь, алюминий, белые сплавы, чугун.
Типы моделей
- Цельные (однокомпонентные);
- Разборные (двухкомпонентные);
- Распределительные (с впусками);
- Модели для ковша и нижней части формы (cope and drag);
- Валовые (sweep pattern);
- Каркасные (skeleton pattern).
Также рекомендуем прочитать:
- Что такое токарный станок
- Базовые инструменты слесаря
- Что такое GTAW или TIG-сварка
- Промышленная автоматизация и её виды
Формование
После изготовления модели по ней делают форму. Самый распространенный метод — пескоформование. Песчаные формы — «одноразовые» или «разрушаемые». После литья форма полностью разрушается для извлечения отливки. Песок смешивают с связующими, добавками и водой для повышения формующей способности. Форма создается вокруг модели. Верхняя часть формы называется ковш (cope), нижняя — нижняя рама (drag). После застывания модели извлекают, обнажая полость для заливки расплава.
Виды песчаных форм:
- Сырая песковая форма (green sand);
- Сухая песковая форма;
- Липовая песковая форма (loam sand);
- CO2-формы и др.
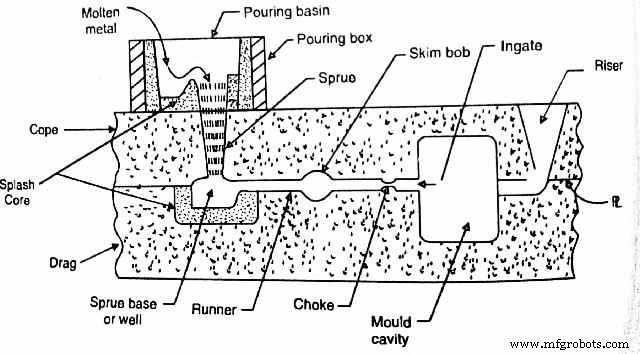
Для успешного литья в форме должны присутствовать следующие элементы:
Стержень (Core): Обычно изготавливают из песка, дерева или металла. Используется для создания полостей внутри отливки. Стержень устанавливают в полость формы перед заливкой расплава.
Ледяная чаша (Pouring basin): Резервуар у вершины впуска (в ковше), принимающий поток расплава из ковша.
Впуск (Sprue): Вертикальный канал, соединяющий ледяную чашу с распределителями и впусками. Сделан сужающимся вниз для удобства формования и, главное, для уменьшения поперечного сечения, соответствующего увеличению скорости расплава при движении вниз. Это предотвращает турбулентное течение и захват воздуха.
Основание впуска (Sprue base/well): Резервуар в нижнем конце впуска. Предотвращает чрезмерную эрозию песка при ударе расплава. Также здесь скорость течения снижается.
Распределитель (Runner): Горизонтальный канал, функции: удерживать шлак и соединять основание впуска с впусками, пропуская расплав в полость формы.
Впуска (Gates): Каналы, через которые расплав непосредственно попадает в полость формы.
Ризеры (Risers/feed heads): Часть системы доливки. Это резервуары расплава, которые доливают металл в застывающую отливку, предотвращая усадочные полосточки.
Если статья понравилась, оставьте комментарий и поделитесь ею с друзьями!
Промышленные технологии
- Литье в пени и литье в полном формовочном составе: ключевые различия и преимущества для современных литейных…
- Центробежное литье: процесс, преимущества и применения
- GMAW (MIG) Сварка: Полное руководство по сварке в инертном газе
- Экструзия (прессование): Процесс, преимущества и ограничения — Технический обзор
- Типы механических систем передачи мощности: подробный обзор
- 5S: Основные принципы построения бережной культуры
- Современные производственные процессы: ключевые технологии и инновации
- Литье в оболочках против литья под давлением: ключевые различия объяснены
- Литье в песок против литья под давлением (die casting): понимание ключевых различий
- Литье в песок: проверенный, экономичный метод металлообработки