



Экструзия (прессование): Процесс, преимущества и ограничения — Технический обзор
Приветствуем вас на The Mechanical Post! Сегодня разберем, что такое экструзия (прессование), её процесс, преимущества и ограничения. Начнем с определения.
Определение экструзии
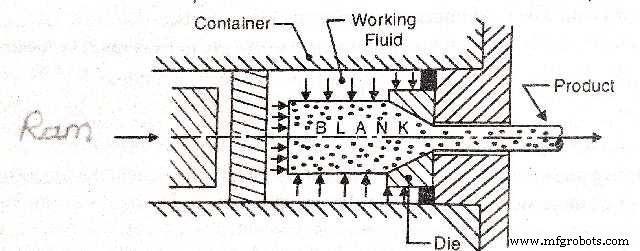
Экструзия (прессование) — это процесс давления, при котором металлический блоку (заготовка), помещенный в контейнер (прессовую камеру), заставляют течь через небольшое отверстие определенной формы и размеров, называемое матрицей.
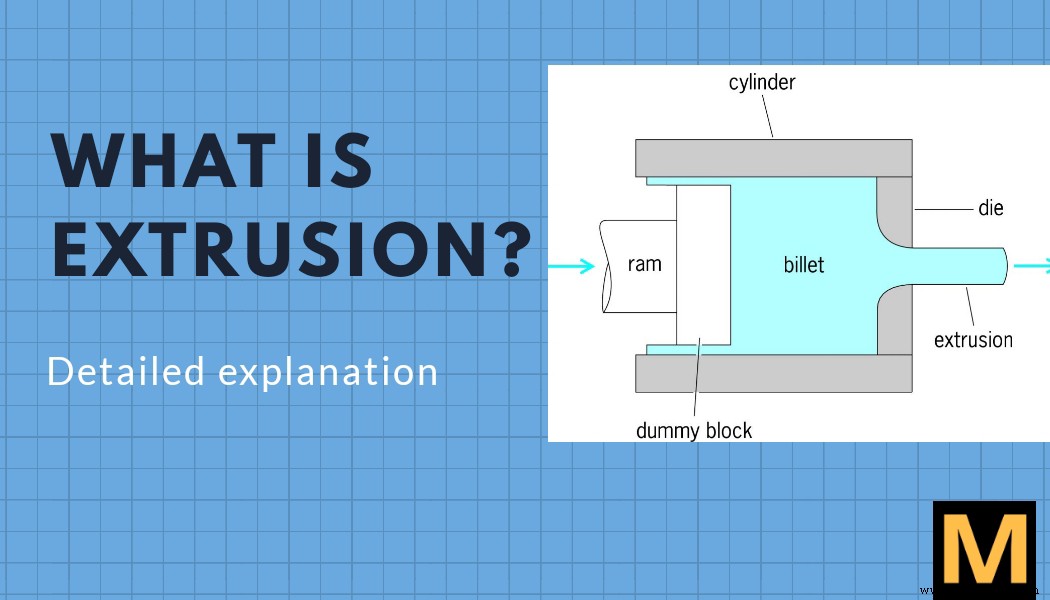
Основные термины экструзии
Брикет (Billet)
Брикеты — это единообразные блоки материала для экструзии (например, алюминиевые профили). Их размеры зависят от используемого прессового оборудования. Эти блоки используются для получения желаемого изделия.
 |
| Экструзионная матрица |
Матрица (Die)
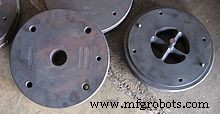
Экструзионные матрицы — это круглые стальные пластины или диски значительной толщины с одним или несколькими отверстиями для создания нужного профиля. Изготавливаются из стали H13 и термически обрабатываются, так как должны выдерживать высокое давление и температуру при прохождении горячего брикета.
Поршень-пресс (Ram extruder)
Поршень — это тяжелый шток или плунжер, который давит брикет через матрицу, приложив огромную силу. Пример — шприц врача: когда врач давит на поршень, жидкость вытекает наружу.
Процесс экструзии
Процесс начинается с нагрева брикета. Брикеты нагревают до температуры, при которой материал становится легко деформируемым и вязким.
Затем брикет загружают в контейнер. Когда поршень заставляет металл выходить через отверстие матрицы, металл подвергается пластической деформации и проходит сокращение и удлиннение. Сечение изделия зависит от формы отверстия матрицы. Этот процесс можно рассматривать как разновидность ковки в замкнутых матрицах, но разница в том, что при ковке основная масса металла — это изделие, а البур (засветка) отсекается и утилизируется; при экструзии бур (металл, вытекающий из матрицы) — это изделие, а остаток в матрице (заглушка) не используется.
Экструзию чаще применяют для получения полых и сплошных профилей из цветных металлов и их сплавов (алюминиевые сплавы, медь, латунь, бронза и др.), но сталь и другие ферристые сплавы также успешно обрабатывают с использованием расплавленного стекла как смазки.
Исходный материал — чугунные или прокатные брикеты. Ассортимент экструдируемых изделий очень широк: прутки диаметром 3–25 мм, трубы диаметром 20–400 мм со стенкой 1 мм и более, и сложные формы, которые нельзя получить другими способами механической обработки. Помимо металлов, возможна экструзия пластиков.
Рекомендуем к прочтению:
- Что такое GTAW или TIG-сварка
- Что такое сталь и её виды — подробная классификация
- Что такое серый чугун
- Промышленная автоматизация и её виды
Виды экструзии
Прямая экструзия
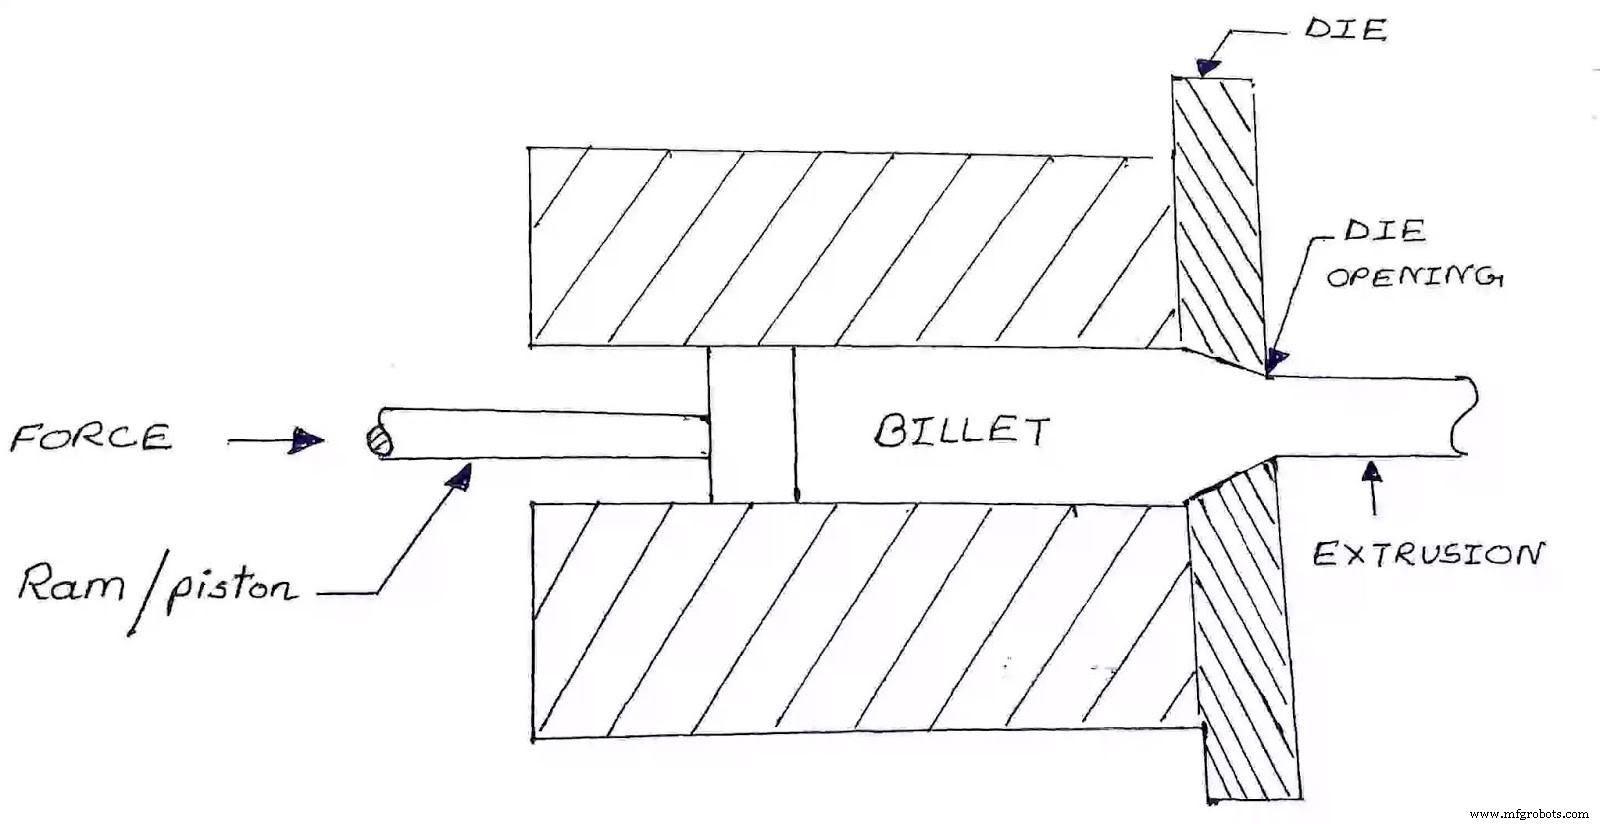
Нагретой брикет помещают в контейнер. Поршень давит его к матрице. Металл подвергается пластической деформации, скользит по стенкам контейнера и течет через отверстие матрицы. В конце операции в контейнере остается небольшой кусок металла — «заглушка» (butt-end scrap), которую нельзя экструдировать. Для получения полого профиля часто используют полый брикет вокруг стержня (мандреля). В некоторых случаях брикет сплошной и его проковыривают мандрелем или сверлят осевое отверстие перед циклом экструзии. Мандрель может быть закреплен на поршне. При движении поршня к матрице металл вытекает через кольцевой зазор и формирует трубу.
Обратная (непрямая) экструзия
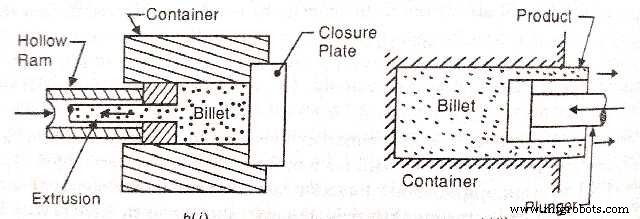
Металл экструдируется в направлении, противоположном движению поршня. Для этого используют полый поршень (как на рисунке). В полом поршне находится матрица нужного профиля. Для производства детали матрица закреплена на конце полого поршня, а другой конец контейнера закрыт. При движении поршня матрица давит на брикет, деформированный металл течет через отверстие матрицы в направлении, противоположном движению поршня, и изделие выходит через полый поршень.
Горячая экструзия
Горячая экструзия — процесс, при котором брикет нагревают перед экструзией. Горячая экструзия проводится выше температуры рекристаллизации материала. Это не только предотвращает закачивание материала, но и облегчает его прохождение через матрицу.
Большинство процессов горячей экструзии выполняют на горизонтальных гидравлических прессах мощностью 230–11 000 т (250–12 130 ш.т.). Давления составляют 30–700 МПа (4400–101 500 psi), поэтому требуется смазка: масло или графит (для низких температур), или стекольная пудра (для высоких температур).
Холодная экструзия
В отличие от горячей, холодная экструзия выполняется при комнатной температуре. Преимущества: нет окисления, более высокая прочность за счет закалки, более точные допуски, лучшая чистота поверхности, высокая скорость экструзии.
Материалы, обычно подвергаемые холодной экструзии:
- свинец,
- олово,
- алюминий,
- медь,
- цирконий,
- титан,
- молибден,
- бериллий,
- ванадий,
- ниобий и сталь.
Примеры изделий: сложные трубки, корпуса огнетушителей, цилиндры амортизаторов, заготовки шестерен.
Процесс похож на горячую экструзию, за исключением того, что металлы обладают пластичностью, необходимой для формовки без нагрева. Обычно это металлы с высокой вязкостью. Холодную экструзию также применяют для улучшения физических свойств металла и получения готовой детали.
Преимущества экструзии
- Очень широкий ассортимент изделий. Поперечные сечения, невозможные при прокатке (например, с реентерами), можно получить экструзией.
- Нет потерь времени при смене профиля, так как матрицы легко снимаются и заменяются.
- Размерная точность экструдируемых деталей обычно выше, чем у прокатных.
- Автоматизация экструзии проще, так как изделия получают за один проход.
- Экструдированные изделия легче, качественнее и прочнее отливок.
- Экструзия точнее отливки и требует меньше последующей доводки.
Ограничения процесса экструзии
- Потери материала при экструзии выше, чем при прокатке (где это 1–3%).
- Высокая стоимость инструмента (матриц из дорогих легированных сталей).
- По производительности экструзия сильно уступает прокатке, особенно её непрерывным видам.
- Стоимость экструзии обычно выше по сравнению с другими методами.
- Срок службы инструмента короче из-за высоких контактных напряжений и скоростей скольжения.
- Можно производить только профили с постоянным поперечным сечением.
Если статья понравилась, оставьте комментарий и поделитесь ею! Также напишите, на какую тему хотите прочитать дальше 🙂
Рассмотрите возможность подписки — нажмите кнопку подписки и не пропустите новые публикации!
Промышленные технологии
- Механические соединения: типы, применение и частые точки отказа
- Ударная экструзия: как прессы формируют металлические детали одним мощным ударом
- Что такое экструзионное дутье (Extrusion Blow Molding)? Полный обзор
- Механические растяжные пружины: как они работают и почему незаменимы
- Ре‑платформинг в облаке: что это такое и как он обеспечивает эффективную миграцию
- Типы механических систем передачи мощности: подробный обзор
- 5S: Основные принципы построения бережной культуры
- Современные производственные процессы: ключевые технологии и инновации
- Механическая тракция (mechanical linkage): как жесткие штанги управляют устройствами
- Механические прессы: функции, типы и промышленные применения